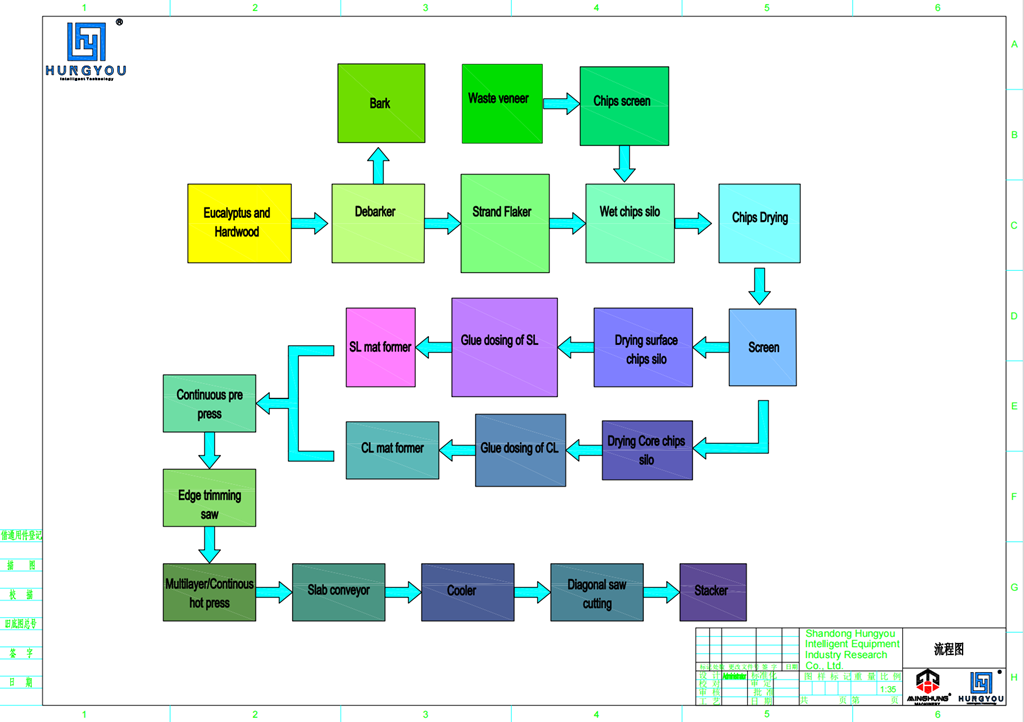
Produkcja pełnososnowych płyt OSB jest procesem wysoce zautomatyzowanym i ciągłym. Jego istotą jest tworzenie splotów o wysokim stosunku długości do szerokości i ich ukierunkowanie, dzięki czemu płyta ma doskonałe właściwości mechaniczne. Główny proces produkcyjny wygląda następująco:
![]() |
I. Sekcja Przygotowania Surowców |
1. Korowanie i przebijanie:
Proces: Zakupione kłody sosnowe są podawane przez korowarkę w celu usunięcia kory (co wpływa na wiązanie i wygląd), a następnie cięte na kłody o określonej długości za pomocą piły tarczowej zgodnie z wymaganiami procesu.
Cel: Uzyskanie czystych kłód o jednakowej długości do późniejszego skręcenia.
2. Skręcenie:
Proces: Jest to kluczowy etap produkcji płyt OSB. Kłody są podawane do dużego Strandera Dyskowego lub Strandera Bębnowego. Pod działaniem szybko obracających się noży tnie się je na idealnie długie, wąskie i cienkie pasma. Ich długość, grubość i szerokość muszą być precyzyjnie kontrolowane.
Cel: Wytwarzanie wysokiej jakości pasm o jednolitej morfologii, odpowiednich do zorientowanego nakładania warstw.
3. Przesiewanie i przechowywanie:
Proces: Mieszanka pasm przechodzi przez system przesiewania. Nadwymiarowe pasma są wysyłane z powrotem do kruszarki w celu ponownego przetworzenia, zakwalifikowane pasma są przenoszone do pojemników magazynowych, a drobne cząstki/pył są usuwane lub wykorzystywane do produkcji energii.
Cel: Zapewnienie jednolitego rozmiaru pasma w następnym procesie.
![]() |
II. Sekcja Przetwarzania Nici |
1. Suszenie:
Proces: Kwalifikowane mokre pasma przechodzą przez obrotową suszarkę bębnową lub suszarkę błyskową, gdzie są całkowicie wystawione na działanie gorącego powietrza o wysokiej temperaturze w celu zmniejszenia ich zawartości wilgoci z 40%-60% do dokładnie niskiego poziomu (zwykle 2%-4%).
Cel: Zapewnienie późniejszej jakości łączenia, zapobieganie tworzeniu się pęcherzy i redukcja emisji formaldehydu (w przypadku stosowania żywic na bazie formaldehydu).
2. Mieszanie (aplikacja żywicy i dodatków):
Proces: Wysuszone pasma trafiają do blendera pierścieniowego. Tutaj pasma są dokładnie i równomiernie mieszane z woskiem (w celu zapewnienia wodoodporności), katalizatorem i klejem rdzenia (zwykle izocyjanianem MDI lub żywicą fenolową PF).
Cel: Równomierne pokrycie powierzchni każdego pasma dodatkami klejącymi i funkcjonalnymi, co stanowi podstawę wytrzymałości i wodoodporności deski.
![]() |
III. Sekcja formowania i wstępnego prasowania |
1. Formowanie zorientowane:
Proces: Jest to cecha definiująca, która odróżnia płytę OSB od zwykłej płyty wiórowej. Mieszane pasma są podawane do stacji formowania zorientowanego. Za pomocą mechanicznych rozpórek lub elektrostatycznych systemów orientacji pasma są ułożone w różnych kierunkach, zazwyczaj w strukturze trójwarstwowej: pasma powierzchniowe są zorientowane wzdłużnie, podczas gdy pasma rdzenia są zorientowane poprzecznie, naśladując strukturę laminowaną krzyżowo sklejki.
Cel: Znaczące zwiększenie wytrzymałości mechanicznej płyty zarówno w kierunku wzdłużnym, jak i poprzecznym, poprzez zorientowane wyrównanie.
2. Wstępne prasowanie:
Proces: Luźna, uformowana mata najpierw przechodzi przez ciągłą prasę wstępną, gdzie jest początkowo ściskana pod wysokim ciśnieniem liniowym w celu usunięcia powietrza, zwiększenia gęstości i utworzenia spójnego „pasma maty” o początkowej wytrzymałości.
Cel: Nadanie macie wystarczającej wytrzymałości w stanie surowym do bezstratnego transportu do prasy oraz ograniczenie otwierania się prasy podczas prasowania na gorąco.
![]() |
IV. Sekcja prasowania na gorąco i utwardzania |
Prasowanie na gorąco:
Proces: Mata wchodzi do podstawowego urządzenia – prasy ciągłej lub prasy wielootworowej. Pod wpływem wysokiej temperatury (200-220°C) i wysokiego ciśnienia (3-5 MPa) klej szybko utwardza się, trwale łącząc luźne pasma w solidny panel.
Cel: Utwardzić płytę i uzyskać docelową grubość i gęstość. Prasy ciągłe pozwalają na produkcję płyt o nieskończonej długości z wyjątkowo dużą wydajnością.
![]() |
V. Sekcja Wykańczająca |
1. Chłodzenie i cięcie:
Proces: Gorąca płyta z prasy najpierw trafia do urządzenia chłodzącego płytę w celu wymuszonego chłodzenia w celu ustabilizowania jej właściwości. Następnie jest cięty do standardowych rozmiarów rynkowych (np. 1220 mm x 2440 mm) za pomocą pił poprzecznych i do przycinania krawędzi.
Cel: Zmniejszenie naprężeń wewnętrznych, zapobieganie wypaczeniom i osiągnięcie ostatecznych wymiarów.
2. Układanie i pakowanie:
Proces: Gotowe deski są układane w stosy za pomocą automatycznej układarki, następnie sprawdzane, pakowane (często zawijane w wodoodporną folię z tworzywa sztucznego) i wysyłane do magazynu.
Cel: Zabezpieczenie desek podczas przechowywania i transportu.

I. Sekcja Przeróbki Surowców
1. Korowarka: Bęben lub pierścień nożowy, skutecznie usuwa korę z kłód sosnowych
2. Piła piłowa: Wytrzymała piła łańcuchowa lub okrągła, tnie kłody na żądaną długość
3. Strander: Podstawowy sprzęt ze specjalną konstrukcją noża, wytwarza wysokiej jakości pasma o długości 40-120 mm
4. Rozdrabniacz: przetwarza pasma o zbyt dużych średnicach, optymalizuje ich specyfikację
5. System przesiewania: Sita wielopokładowe, precyzyjnie oddzielają pasma kwalifikowane, nadwymiarowe i drobne

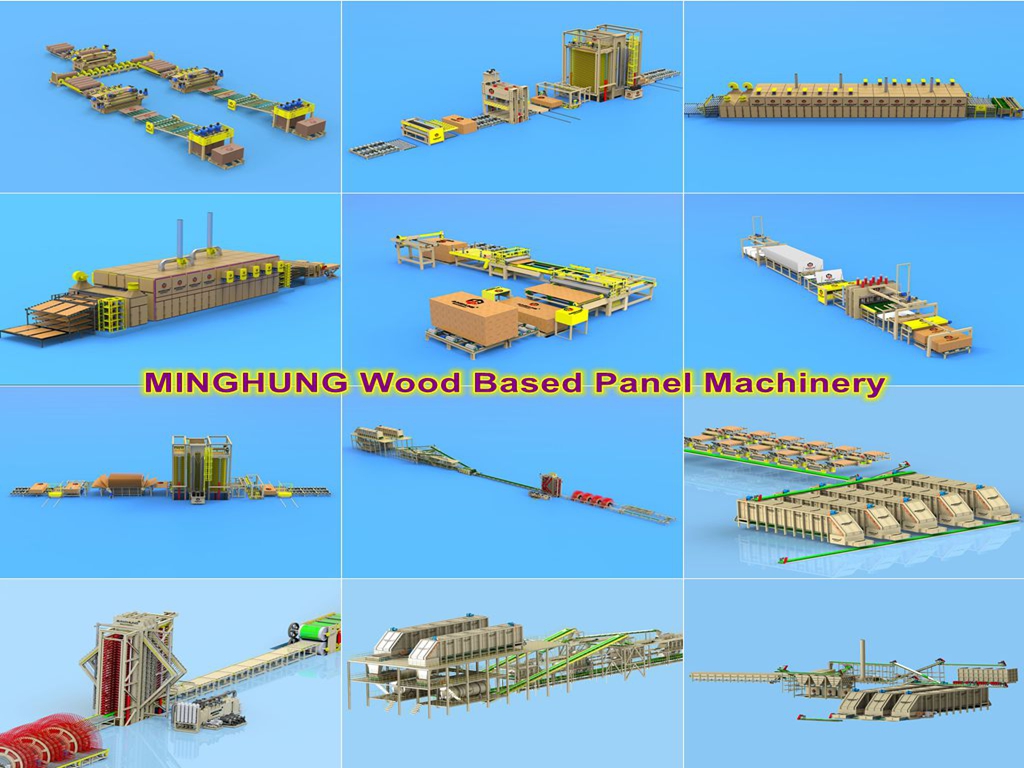
maszyna do obierania

maszyna do płatkowania drewna

wibrujący ekran
II. Sekcja suszenia i mieszania
1. Obrotowa suszarka bębnowa: konstrukcja trójprzebiegowa, wysoka sprawność cieplna, stabilna wydajność
2. Blender pierścieniowy: Duży rotor ze stali nierdzewnej zapewnia równomierne rozprowadzenie żywicy
3. System przygotowania żywicy: jednostki magazynujące, dozujące i dostarczające żywicę MDI/PF
4. System emulgowania wosku: Przygotowuje i nakłada środek hydrofobowy
5. System kontroli suszenia: wykrywanie wilgoci online, precyzyjna kontrola końcowa MC

system suszenia

system wymiarowania kleju
III. Sekcja formowania i układania warstw
1. Głowica formująca zorientowana: typ mechaniczny lub elektrostatyczny, umożliwia precyzyjną orientację pasma
2. Formowanie warstwy powierzchniowej: Orientacja wzdłużna, zapewnia wytrzymałość panelu na zginanie
3. Formowanie warstwy rdzenia: orientacja poprzeczna, równoważy naprężenia wewnętrzne
4. System pojemników dozujących: precyzyjnie kontroluje ilość pasm w każdej warstwie
5. System ważenia mat: Monitorowanie masy maty w czasie rzeczywistym zapewnia jednolitą gęstość

IV. Sekcja tłoczenia i utwardzania
1. Prasa ciągła: technologia niemiecka, długość płyty do 60+ metrów
2. System pasów stalowych: pas ze stopu o wysokiej wytrzymałości, specjalna obróbka powierzchni
3. System grzewczy: Ogrzewanie gorącym olejem lub parą, równomierny rozkład temperatury
4. Kontrola grubości: Laserowy pomiar grubości, regulacja otwarcia prasy w czasie rzeczywistym
5. Układ hydrauliczny: serwohydraulika o wysokim przepływie, precyzyjna kontrola ciśnienia

V. Sekcja Wykańczająca
1. Board Cooler: chłodzenie cykliczne przez 18–24 godzin, łagodzi stres wewnętrzny
2. Piła do cięcia na wymiar: system CNC, dokładne cięcie wymiarowe
3. Szlifierka: Wytrzymała szlifierka szerokotaśmowa z 4 lub 6 głowicami, zapewniająca tolerancję grubości
4. Automatyczny układarka: typ robota lub suwnica, układanie o wysokiej wydajności
5. System pakowania: automatyczne owijanie rozciągliwe, opakowanie wodoodporne

stojak na suszarkę

piła poprzeczna

Szlifierka do płyt OSB
VI. Systemy pomocnicze
1. Centrum Energetyczne: Opalane biomasą, dostarcza energię cieplną do suszenia i prasowania
2. Odpylanie: Scentralizowany filtr workowy, spełniający normy emisji
3. Sterowanie elektryczne: PLC Siemens/Schneider, sterowanie w pełni automatyczne
4. Kontrola jakości: wykrywanie gęstości online, wewnętrzne monitorowanie siły wiązania
Zalety techniczne:
Wysoka automatyzacja: system sterowania PLC Siemens S7-1500
Oszczędność energii: Stopień odzysku ciepła ponad 85%
Precyzja: Tolerancja grubości ± 0,15 mm
Wydajność: Roczna produkcja 400 000 m³
Jakość: Spełnia normy EN300 OSB/3, OSB/4

I. Inżynieria budowlana (rynek pierwotny)
1. Systemy ścienne : Poszycie ścian z lekkich stalowych słupków, Panele ścienne o konstrukcji drewnianej, Szalunki betonowe (jednorazowe zastosowanie), Panele ścienne ze ścinaniem
2. Systemy dachowe : Poszycie dachowe (poszycie dachu), Podłoże hydroizolacyjne dachu, Panele nośne na dachu skośnym
3. Systemy podłogowe : Deski podłogowe o konstrukcji szkieletowej drewnianej, Podłoże do ogrzewania podłogowego,
Podłoże do podłogi podniesionej, podłoże podłogowe do obiektu sportowego
4. Specjalne zastosowania konstrukcyjne : tymczasowe przegrody budowlane, tymczasowe obiekty na placu budowy, prefabrykowane moduły budowlane, panele dźwiękochłonne
II. Dekoracja wnętrz
1. Podłoże dekoracyjne : podłoże do dekoracji ścian, podłoże sufitowe, podłoże ścienne
2. Zastosowania niestandardowe : Ściany dekoracyjne w stylu przemysłowym, Kreatywne ściany działowe, Ozdobne dekoracje sufitowe
III. Pakowanie i logistyka
1. Opakowania o dużej wytrzymałości : Skrzynie do pakowania sprzętu maszynowego, Opakowania części samochodowych,
Duże opakowanie do transportu instrumentów
2. Logistyka i transport : Deski paletowe, Panele wykładzin kontenerowych, Przekładki półek magazynowych
IV. Produkcja mebli
1. Podłoże meblowe : płyty meblowe DIY, podłoże do mebli ogrodowych, meble w stylu industrialnym
2. Zastosowania specjalne : budowa stoisk wystawowych, regały sklepowe, regały magazynowe
V. Inne zastosowania przemysłowe
1. Produkcja pojazdów : Panele wewnętrzne pojazdów kempingowych, Panele nadwozia samochodów ciężarowych, Specjalne wnętrza pojazdów
2. Zastosowania w rolnictwie : Przegrody w budynkach dla zwierząt gospodarskich, Obiekty do przechowywania w rolnictwie, Materiały konstrukcyjne szklarni
Kluczowe zalety w zastosowaniach:
Wytrzymałość konstrukcyjna: Doskonała nośność
Odporność na wilgoć: Nadaje się do wilgotnych środowisk (klasy OSB/3, OSB/4)
Stabilność wymiarowa: Minimalne rozszerzanie i kurczenie się
Wytrzymałość na gwoździe: Doskonałe trzymanie łącznika
Zrównoważony rozwój: Wykonane z odnawialnych zasobów sosny
Opłacalność: Ekonomiczna alternatywa dla sklejki
Globalne pozycjonowanie produkcji
Linia produkcyjna płyt OSB o wydajności 400 000 m⊃3/rok jest klasyfikowana jako nowoczesny zakład produkcyjny na dużą skalę. Należy do ścisłej czołówki globalnych jednoliniowych mocy produkcyjnych płyt OSB w globalnym przemyśle płyt OSB, osiąga skalę światowej klasy dużych linii produkcyjnych (międzynarodowe zaawansowane linie zazwyczaj wahają się w zakresie 300 000–700 000 m³/rok), poziom techniczny spełnia europejską normę EN300 OSB/3, Standardy OSB/4
Wpływ na rynek
1. Wydajność dostaw
Może zaspokoić zapotrzebowanie na opakowania na 100 000 standardowych pojemników
Może zapewnić 5 milionów m² konstrukcyjnych płyt konstrukcyjnych
Może zaspokoić zapotrzebowanie na panele dla 20 000 domów o konstrukcji drewnianej
2. Wpływ na branżę
Możliwość wpływania na ceny na rynku regionalnym
Może prowadzić ustawienie standardów jakości produktu
Silny wpływ na łańcuchy przemysłowe znajdujące się na wyższym i niższym szczeblu łańcucha dostaw
Linia produkcyjna płyt OSB o przepustowości 400 000 m⊃3 rocznie stanowi zaawansowany na całym świecie, wiodący w kraju, bardzo duży, nowoczesny zakład produkcyjny o znaczących zaletach skali, przewagach technicznych i przewagach konkurencyjnych na rynku.