MINGHUNG
Herstellungsprozess
Der Herstellungsprozess umfasst im Wesentlichen die folgenden Schritte:
1. Rundholzverarbeitung: Rundholz (z. B. Pappel, Kiefer) wird in die gewünschte Länge geschnitten und durch Dämpfen weich gemacht.
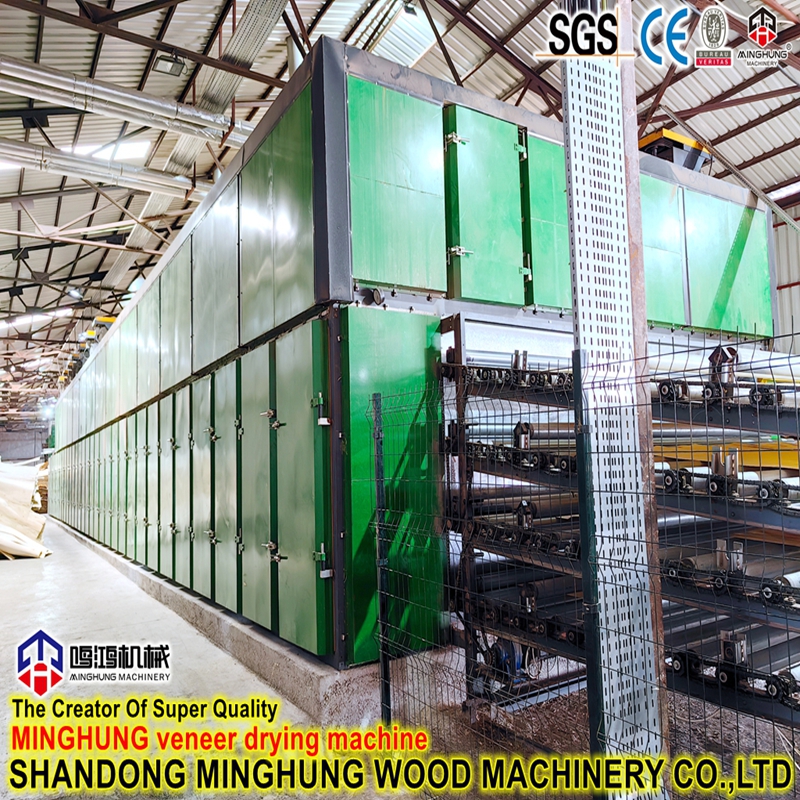
2. Schälen und Trocknen: Die erweichten Stämme werden in einer Drehmaschine gegen eine Klinge gedreht, um eine durchgehende Furnierplatte herzustellen. Das Furnier wird auf Maß geschnitten und in einem Trockner getrocknet, um einen geeigneten Feuchtigkeitsgehalt (typischerweise 8–12 %) zu erreichen.
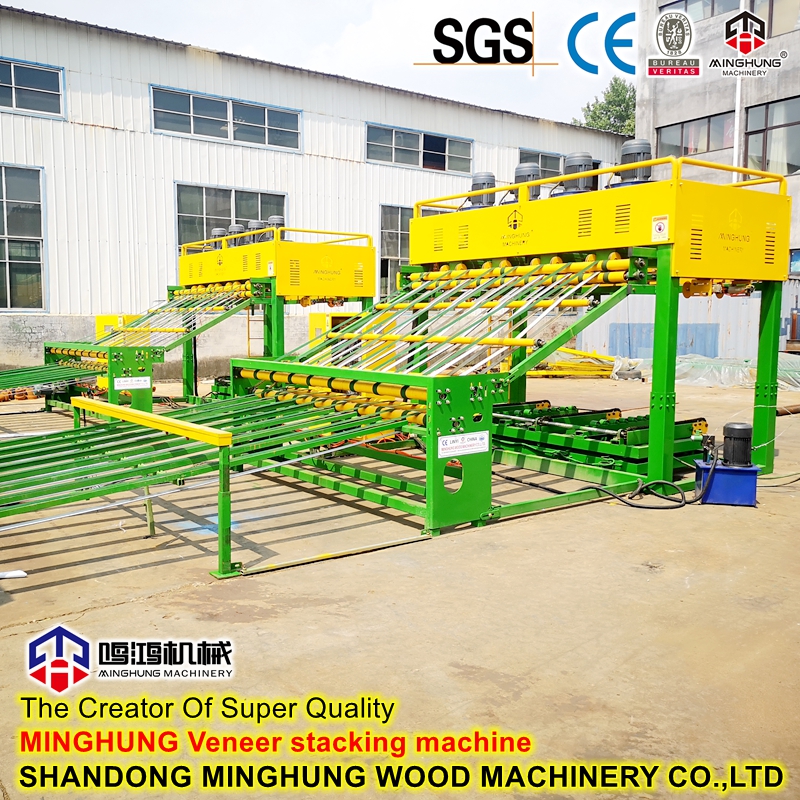
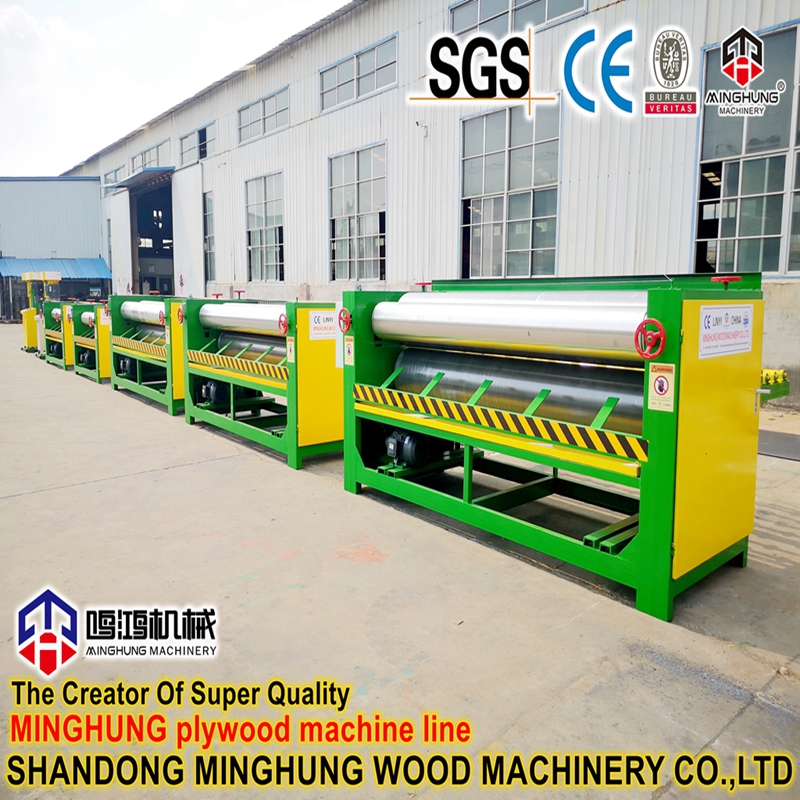
3. Kleben und Auftragen: Getrocknete Furniere werden mit einem Leimauftragsgerät (z. B. einer Walze) gleichmäßig mit Klebstoff (z. B. Phenolharz PF) beschichtet. Die verleimten und unverleimten Furniere werden dann zu einer Matte zusammengefügt, wobei die Maserung benachbarter Schichten senkrecht zueinander steht.
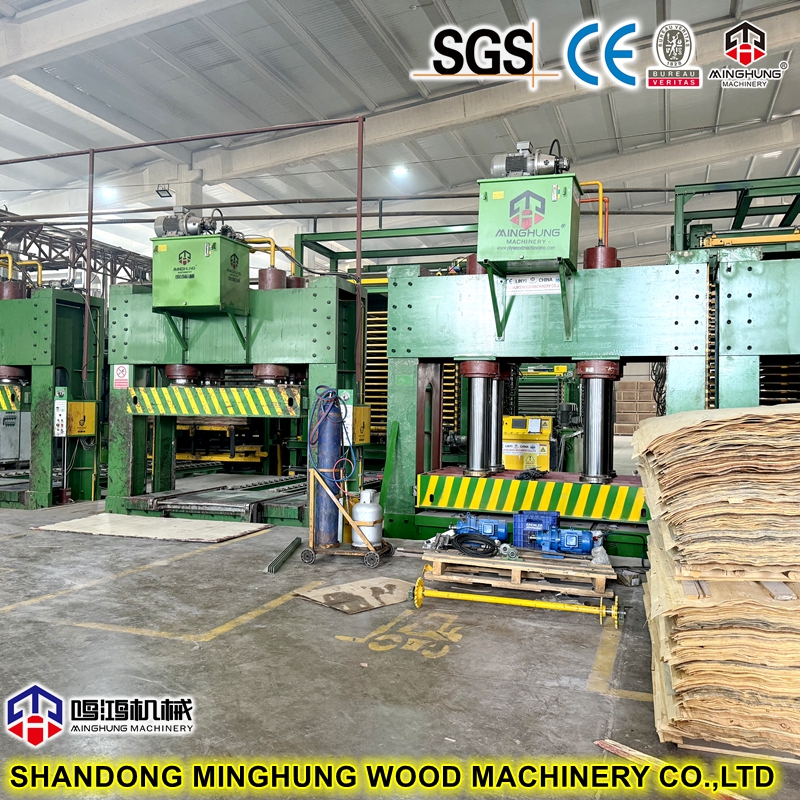
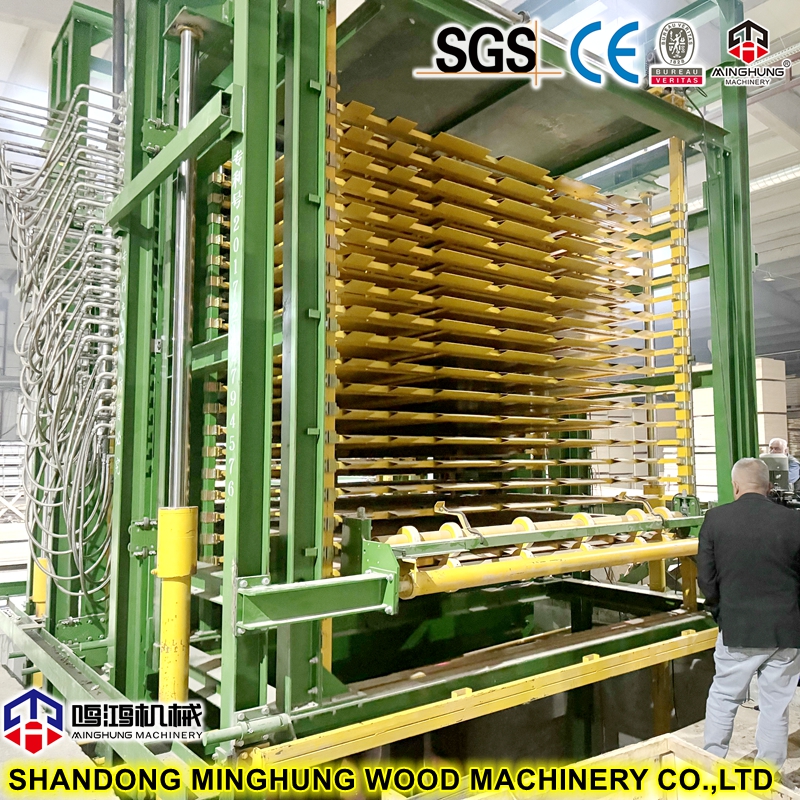
4. Vorpressen und Heißpressen: Die zusammengesetzte Matte wird zunächst kaltgepresst oder vorgepresst, um sie zunächst zu formen und Luft zu entfernen. Anschließend wird es in eine Heißpresse mit mehreren Öffnungen geladen, wo hohe Temperatur (140–180 °C) und hoher Druck (10–20 MPa) den Klebstoff aushärten und die Furniere dauerhaft zu einer festen Platte verbinden.
5. Nachbearbeitung: Die gepressten Platten werden abgekühlt, auf Maß zugeschnitten, geschliffen (falls erforderlich), sortiert und verpackt. Bei Bauschalungen wird die Oberfläche üblicherweise laminiert (mit Phenolfolie), um die Wasserdichtigkeit und Abriebfestigkeit zu verbessern.

Materialien und Dicke für Betonschalungssperrholz
Materialien:
Kernmaterial: Überwiegend wird Pappel verwendet. Aufgrund seiner Fülle, Kosteneffizienz, gleichmäßigen Textur, hervorragenden Bearbeitbarkeit und Klebeeigenschaften ist es ideal für Schalungskerne. Manchmal werden auch andere Arten wie Kiefer oder Eukalyptus beigemischt.
Klebstoff: Wasserfestes Phenol-Formaldehyd-Harz (PF) ist obligatorisch. PF-Kleber sorgt für die notwendige Wasserbeständigkeit, damit die Platte wiederholtem Gebrauch und nassen Bedingungen standhält. Die Oberfläche ist typischerweise mit einem dunkelbraunen oder schwarzen Phenolfilm laminiert, um die Verschleißfestigkeit, Wasserfestigkeit und Betontrenneigenschaften weiter zu verbessern.
Gängige Dicken:
Sperrholz für Betonschalungen gibt es in verschiedenen Stärken, um den unterschiedlichen Tragfähigkeitsanforderungen im Bauwesen gerecht zu werden. Übliche Dicken (in mm) sind: 12, 15, 18, 21, 25, 30. Unter diesen ist 18 mm derzeit die gebräuchlichste und am weitesten verbreitete Spezifikation auf dem Weltmarkt.
 |
25 mm dickes Sperrholz |
Das 25 mm dicke Bauschalungssperrholz ist eine hochbelastbare Platte mit hoher Festigkeit, die speziell für außergewöhnlich anspruchsvolle Bauanwendungen entwickelt wurde.
Anwendungen:
Große Infrastrukturprojekte: Wie Pfeiler, Säulen und Träger großer Brücken; dicke Mauern für Staudämme und große Kraftwerke.
Kernrohre und Scherwände in Hochhäusern: In Wolkenkratzern sind Kernrohre und Scherwände einem extremen Betondruck ausgesetzt. 25 mm Sperrholz sorgt für die nötige Steifigkeit und Festigkeit.
Projekte, die eine sehr hohe Wiederverwendung erfordern: Aufgrund seiner extremen Dicke und Haltbarkeit kann es bei gut verwalteten Projekten viel häufiger wiederverwendet werden als 18-mm-Platten. Obwohl die anfänglichen Kosten pro Blatt höher sind, können die langfristigen amortisierten Kosten niedriger sein.
Massenbetongießen: Bei großen Einzelbetonbetonarbeiten und extremem seitlichen Betondruck ist eine 25 mm oder dickere Schalung unerlässlich, um Ausbeulungen und Ausbrüche zu verhindern.
Hauptvorteile:
1. Außergewöhnliche Tragfähigkeit und Biegefestigkeit: Hält dem enormen seitlichen Druck von Frischbeton stand und gewährleistet so die Bausicherheit.
2. Überlegene Steifigkeit und Verformungsbeständigkeit: Minimale Durchbiegung unter hohem Druck garantiert die Ebenheit und Vertikalität der gegossenen Struktur und verbessert so die Projektqualität.
3. Lange Lebensdauer und hohe Wiederverwendbarkeit: Extrem abriebfest und langlebig. Bei ordnungsgemäßer Verwendung und Wartung kann es Dutzende Male oder öfter wiederverwendet werden und bietet einen hohen wirtschaftlichen Gesamtwert.
4. Erhöhte Bausicherheit: Reduziert das Risiko eines Schalungsversagens (Ausbeulen oder Platzen) aufgrund unzureichender Festigkeit erheblich und schützt so das Personal und die Projektsicherheit.
|
Gerätekonfiguration |
I. Grundausstattung
5. Automatische Lay-up-Linie
Anforderungen: Entscheidend für 25-mm-Platten (oft 11+ Lagen). Manuelles Auflegen ist ineffizient und fehleranfällig. Automatische Systeme sorgen für eine präzise Platzierung und Kornausrichtung, garantieren eine symmetrische Mattenstruktur und minimieren den Verzug.
Funktion: Stapelt verleimte Kernfurniere und unverleimte Deck-/Rückseitenfurniere automatisch zu einer quergemaserten Matte.
8. Endbearbeitungsausrüstung
Cooler & Turner: Kühlt heiße Platten aus der Presse schnell ab, fixiert ihre Form und verhindert ein Verziehen.
Hochleistungs-Besäumsäge: Beschneidet die rauen Kanten der harten, dicken Platten; erfordert Hochleistungsmotoren.
Kalibrierschleifer: Typischerweise ein Mehrkopf-Breitbandschleifer (z. B. 4–6 Köpfe) zum Kalibrieren und Endbearbeiten dicker Platten, der eine präzise Dicke und eine glatte Oberfläche für das anschließende Laminieren gewährleistet.
Folienlaminiermaschine: Unverzichtbar für Schalungen. Laminiert mit Phenolharz imprägniertes Papier unter Hitze und Druck auf die geschliffene Plattenoberfläche und erzeugt so einen wasserfesten, verschleißfesten Film.
Kappsäge
Sander
II. Hilfssysteme
1. Rohmaterialhandhabungssystem: Holzkappsäge, Entrindungsmaschine, Dampfbottich.
2. Fördersystem: Band- und Rollenförderer verbinden alle Maschinen für einen kontinuierlichen Fluss.
3. Staubsammelsystem: Leistungsstarkes zentrales System zur Staubaufbereitung beim Schälen, Trimmen und Schleifen.
4. Thermal Energy Center: Bietet stabile Wärme (Thermalöl/Dampf) für den Trockner und die Heißpresse.
5. Leimvorbereitungssystem: Lager-, Misch- und Pumpausrüstung für Phenolleim.
6. Zentrales Steuerungssystem: SPS-basierte Automatisierung, das „Gehirn“ der Linie, das alle Maschinenparameter integriert und steuert.
|
Konfigurationsübersicht und Funktionen |
Eine Linie zur Herstellung von 25-mm-Konstruktionsschalungen ist eine leistungsstarke, hochinvestitionsintensive und hochautomatisierte Produktionslinie. Die Hauptunterschiede zu Standardlinien sind:
Verstärkte Struktur: Wichtige Maschinen sind strukturell verstärkt, um schweres, dickes Material verarbeiten zu können.
Höherer Druck: Die Tonnage der Vorpresse und Heißpresse ist die Kernspezifikation und muss eingehalten werden.
Höhere Präzision: Steuerungssysteme müssen präziser sein, um den komplexen Prozess der Herstellung dicker Platten zu verwalten.
Höhere Automatisierung: Das automatische Auflegen ist entscheidend für die Sicherstellung einer gleichbleibenden Qualität dicker Platten.
Kurz gesagt: Diese Linie ist darauf ausgelegt, sicherzustellen, dass enormer Druck und Hitze effektiv auf jede Schicht der Matte einwirken, um strukturell stabile, stark verbundene und hochfeste dicke Platten zu erzeugen.
|
Hauptmerkmale und Vorteile der Produktionslinie |
Spezialisiert für die Produktion dicker Platten: Optimiert für die Herstellung von 18 mm, 21 mm, 25 mm und anderen dicken Bauschalungen und bietet weitaus höhere Produktivität und Stabilität als Standardlinien.
Hervorragende Schalungsqualität: Erzeugt Platten mit glatter Oberfläche, präziser Dicke, hohem MOR (Bruchmodul) und ausgezeichneter Wasserdichtigkeit (mit Phenol-PF-Kleber), die anspruchsvollen Bauanforderungen vollständig gerecht werden.
Hoher Automatisierungsgrad: Der automatisierte Prozess, vom Schälen, Trocknen, Kleben, Auflegen, Vorpressen, Heißpressen bis hin zum Beschneiden und Schleifen, reduziert den manuellen Arbeitsaufwand erheblich und verbessert die Produktionseffizienz und -konsistenz.
Robustes und langlebiges Design: Wichtige Strukturkomponenten sind verstärkt, und die Heißpresse ist mit ausreichender Tonnage gebaut und speziell für die kontinuierliche Hochdruck- und Hochtemperaturumgebung bei der Herstellung dicker Bleche ausgelegt, um einen langfristig stabilen Betrieb zu gewährleisten.
Umfassender schlüsselfertiger Service: Wir bieten ein komplettes Paket, einschließlich Fabrikplanung, Geräteinstallation und -inbetriebnahme, technischer Prozessführung und Personalschulung, damit Sie schnell einsatzbereit sind.
Unabhängig davon, ob Sie eine neue Fabrik errichten oder bestehende Anlagen modernisieren, ist diese Produktionslinie Ihre ideale Investition, um den Markt für dicke Bauschalungen zu erobern.
Kontaktieren Sie uns jetzt für eine individuelle Lösung und ein Angebot!
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
E-Mail: osbmdfmachinery@gmail.com