MINGHUNG
Proces produkcyjny
Proces produkcyjny obejmuje przede wszystkim następujące etapy:
1. Obróbka kłód: Kłody (np. topola, sosna) są cięte na wymaganą długość i zmiękczane przez parowanie.
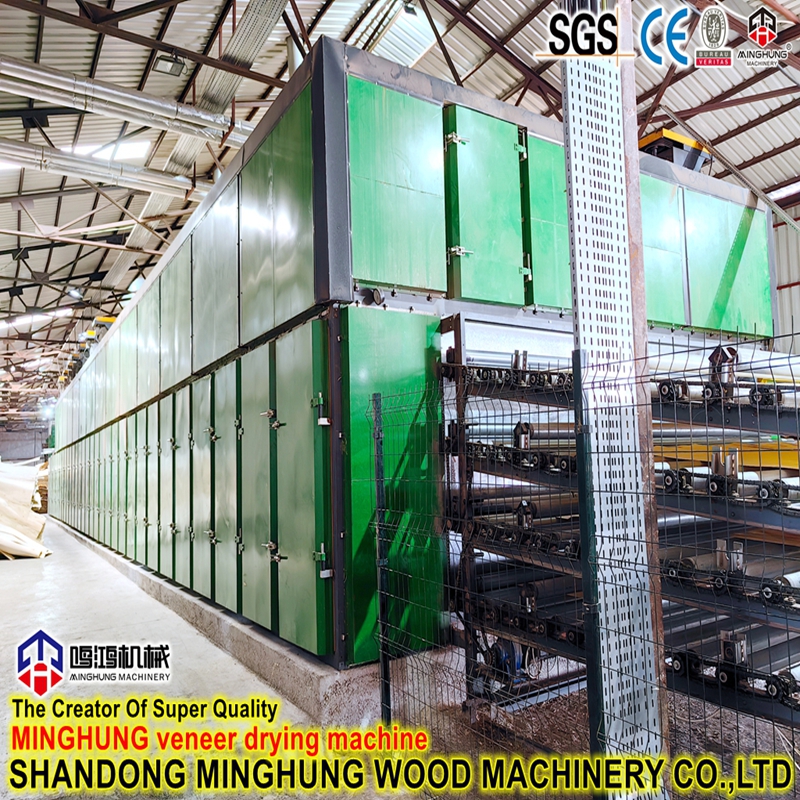
2. Obieranie i suszenie: Zmiękczone kłody obraca się na ostrzu tokarki, aby wytworzyć ciągły arkusz forniru. Fornir przycina się na wymiar i suszy w suszarce do uzyskania odpowiedniej wilgotności (zwykle 8-12%).
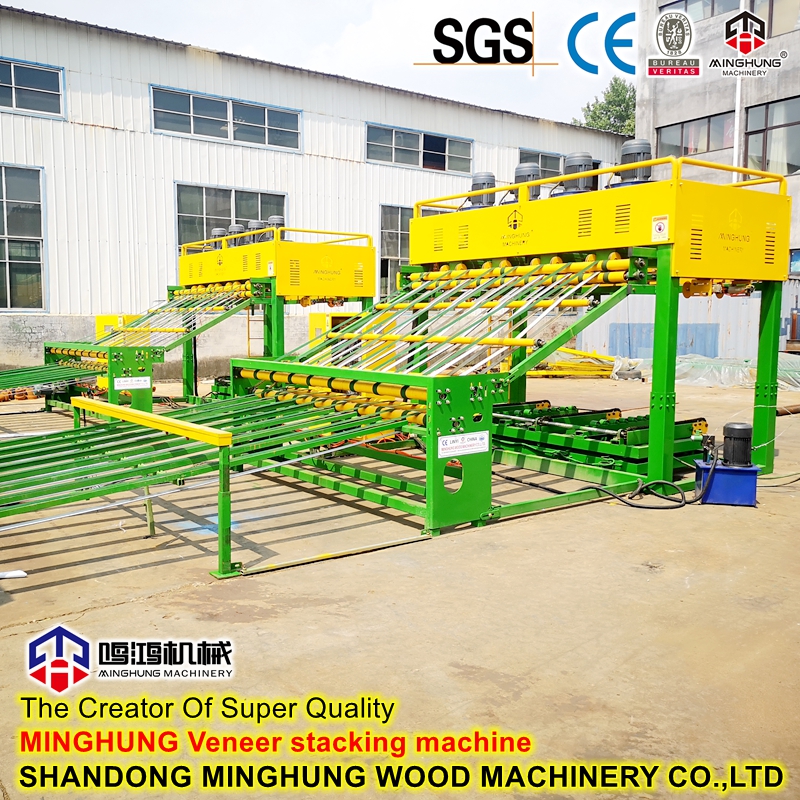
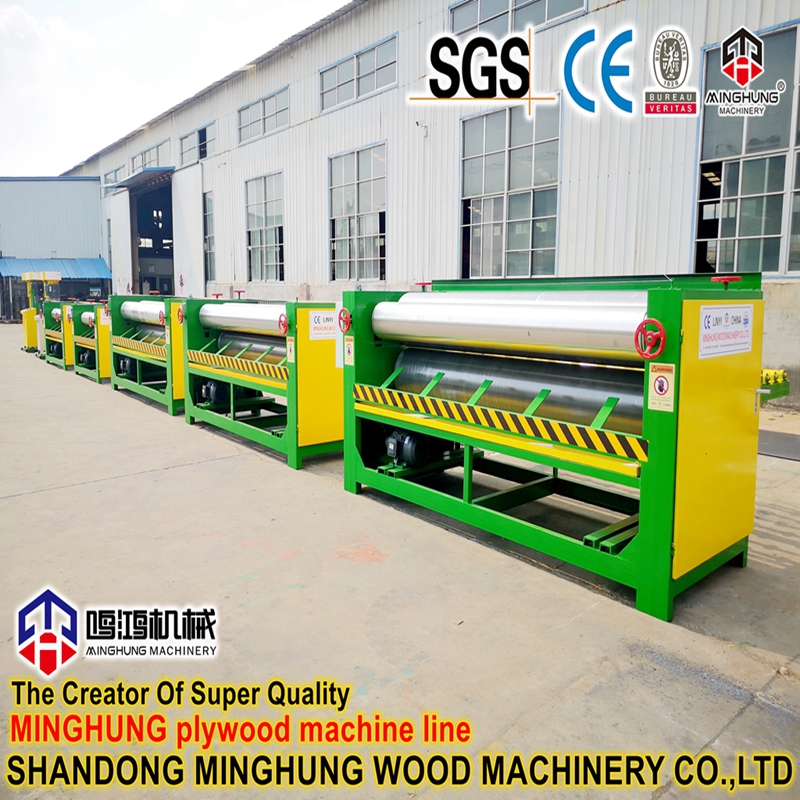
3. Klejenie i układanie: Wysuszone forniry są równomiernie pokrywane klejem (np. żywicą fenolową PF) za pomocą urządzenia do rozprowadzania kleju (np. wałka). Sklejone i niesklejone forniry składa się następnie w matę, w której słoje sąsiadujących warstw są prostopadłe do siebie.
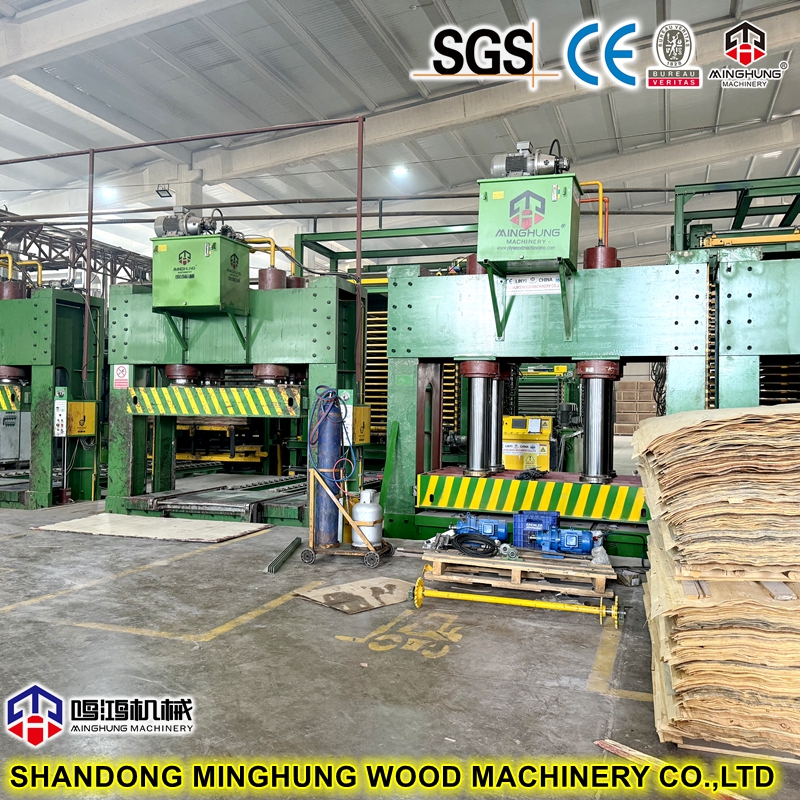
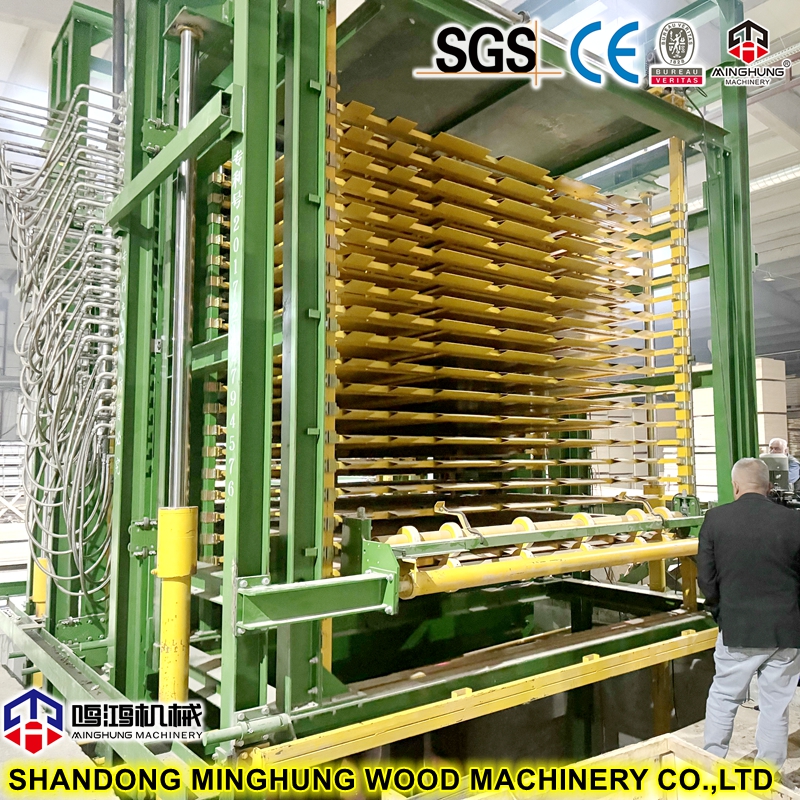
4. Prasowanie wstępne i prasowanie na gorąco: Zmontowana mata jest najpierw prasowana na zimno lub wstępnie prasowana w celu wstępnego ukształtowania i usunięcia powietrza. Następnie jest ładowany do wielootworowej prasy na gorąco, gdzie wysoka temperatura (140-180°C) i wysokie ciśnienie (10-20 MPa) utwardzają klej, trwale łącząc forniry w lity panel.
5. Obróbka końcowa: Prasowane panele są schładzane, przycinane na wymiar, szlifowane (w razie potrzeby), sortowane i pakowane. W przypadku szalunków budowlanych powierzchnia jest zwykle laminowana (folią fenolową) w celu zwiększenia wodoodporności i odporności na ścieranie.

Materiały i grubość sklejki szalunkowej do betonu
Przybory:
Materiał rdzenia: Dominuje topola. Jest idealny na rdzeń szalunkowy ze względu na jego obfitość, opłacalność, jednolitą teksturę, doskonałą obrabialność i właściwości wiążące. Czasami dodawane są inne gatunki, takie jak sosna lub eukaliptus.
Klej: Obowiązkowa jest wodoodporna żywica fenolowo-formaldehydowa (PF). Klej PF zapewnia niezbędną wodoodporność niezbędną, aby panel wytrzymał wielokrotne użytkowanie i wilgotne warunki. Powierzchnia jest zwykle laminowana ciemnobrązową lub czarną folią fenolową w celu dalszego zwiększenia odporności na zużycie, wodoodporności i właściwości antyadhezyjnych.
Typowe grubości:
Sklejka do szalunków betonowych jest dostępna w różnych grubościach, aby spełnić różne wymagania dotyczące nośności w budownictwie. Typowe grubości (w mm) to: 12, 15, 18, 21, 25, 30. Wśród nich 18 mm jest obecnie najpowszechniejszą i powszechnie stosowaną specyfikacją na rynku światowym.
 |
Sklejka o grubości 25 mm |
Sklejka szalunkowa budowlana o grubości 25 mm to wytrzymały panel o dużej wytrzymałości, zaprojektowany specjalnie do wyjątkowo wymagających zastosowań budowlanych.
Aplikacje:
Projekty infrastrukturalne na dużą skalę: takie jak filary, kolumny i dźwigary dużych mostów; grube ściany tam i dużych elektrowni.
Rury rdzeniowe i ściany usztywniające w wysokich budynkach: W drapaczach chmur rury rdzeniowe i ściany usztywniające poddawane są ekstremalnemu naciskowi betonu. Sklejka o grubości 25 mm zapewnia niezbędną sztywność i wytrzymałość.
Projekty wymagające bardzo częstego ponownego użycia: ze względu na jego wyjątkową grubość i trwałość, w dobrze zarządzanych projektach można go ponownie wykorzystać znacznie częściej niż panele 18 mm. Chociaż początkowy koszt arkusza jest wyższy, długoterminowy koszt zamortyzowany może być niższy.
Masowe wylewanie betonu: W przypadku dużych pojedynczych wylewów i ekstremalnego bocznego parcia betonu niezbędne jest szalowanie o grubości 25 mm lub grubsze, aby zapobiec wybrzuszeniom i wybrzuszeniom.
Kluczowe zalety:
1. Wyjątkowa nośność i wytrzymałość na zginanie: Wytrzymuje ogromne naciski boczne świeżego betonu, zapewniając bezpieczeństwo konstrukcji.
2. Doskonała sztywność i odporność na odkształcenia: Minimalne ugięcie pod wysokim ciśnieniem gwarantuje płaskość i pionowość wylewanej konstrukcji, poprawiając jakość projektu.
3. Długa żywotność i wysoka możliwość ponownego użycia: wyjątkowo odporna na ścieranie i trwała. Przy właściwym użytkowaniu i konserwacji można go ponownie wykorzystać dziesiątki lub więcej razy, oferując wysoką kompleksową wartość ekonomiczną.
4. Zwiększone bezpieczeństwo konstrukcji: Znacząco zmniejsza ryzyko uszkodzenia szalunku (wybrzuszenie lub pęknięcie) z powodu niewystarczającej wytrzymałości, chroniąc personel i bezpieczeństwo projektu.
|
Konfiguracja sprzętu |
I. Podstawowy niezbędny sprzęt
5. Automatyczna linia układania
Wymagania: Kluczowe dla paneli o grubości 25 mm (często 11+ warstw). Ręczne układanie jest nieefektywne i podatne na błędy. Automatyczne systemy zapewniają precyzyjne ułożenie i orientację słojów, gwarantując symetryczną strukturę maty i minimalizując wypaczenia.
Funkcja: Automatycznie układa sklejone forniry rdzeniowe i niesklejone forniry wierzchnie/tylne w matę o przekroju poprzecznym.
8. Sprzęt wykończeniowy
Cooler & Turner: Szybko chłodzi gorące panele z prasy, ustalając ich kształt i zapobiegając wypaczeniu.
Wytrzymała piła do przycinania: przycina szorstkie krawędzie twardych, grubych paneli; wymaga silników o dużej mocy.
Szlifierka kalibrująca: Zwykle wielogłowicowa (np. 4-6 głowicowa) szlifierka szerokotaśmowa do kalibrowania i wykańczania grubych paneli, zapewniająca precyzyjną grubość i gładką powierzchnię do późniejszego laminowania.
Maszyna do laminowania folii: Niezbędna przy szalunkach. Laminuje papier impregnowany żywicą fenolową na szlifowaną powierzchnię panelu pod wpływem ciepła i ciśnienia, tworząc wodoodporną, odporną na zużycie warstwę.
piła poprzeczna
Sander
II. Systemy pomocnicze
1. System transportu surowców: piła do cięcia poprzecznego kłód, korowarka, kadź parowa.
2. System przenośnikowy: Przenośniki taśmowe i rolkowe łączące wszystkie maszyny w celu zapewnienia ciągłego przepływu.
3. System zbierania pyłu: Wydajny system centralny do usuwania pyłu powstałego podczas obierania, przycinania i szlifowania.
4. Centrum energii cieplnej: Zapewnia stabilne ciepło (olej termiczny/para) dla suszarki i gorącej prasy.
5. System przygotowania kleju: Sprzęt do przechowywania, mieszania i pompowania kleju fenolowego.
6. Centralny system sterowania: automatyka oparta na sterownikach PLC, „mózg” linii, integrujący i kontrolujący wszystkie parametry maszyny.
|
Podsumowanie konfiguracji i funkcje |
Linia do produkcji szalunków budowlanych o grubości 25 mm jest linią produkcyjną o dużej wytrzymałości, wysokoinwestycyjną i wysoce zautomatyzowaną. Główne różnice w stosunku do standardowych linii to:
Wzmocniona konstrukcja: Kluczowe maszyny są konstrukcyjnie wzmocnione, aby mogły obsługiwać ciężki, gruby materiał.
Wyższe ciśnienie: Tonaż prasy wstępnej i prasy na gorąco jest podstawową specyfikacją i musi być spełniony.
Wyższa precyzja: Systemy sterowania muszą być bardziej precyzyjne, aby zarządzać złożonym procesem produkcji grubych paneli.
Wyższa automatyzacja: Automatyczne układanie ma kluczowe znaczenie dla zapewnienia stałej jakości grubych paneli.
W skrócie: ta linia została zaprojektowana z myślą o zapewnieniu, że ogromne ciśnienie i ciepło skutecznie działają na każdą warstwę maty, tworząc stabilne strukturalnie, silnie związane i grube panele o wysokiej wytrzymałości.
|
Kluczowe cechy i zalety produkcyjnejlinii |
Specjalistyczne do produkcji grubych płyt: zoptymalizowane do produkcji szalunków budowlanych o grubości 18 mm, 21 mm, 25 mm i innych grubych szalunków budowlanych, oferujące znacznie wyższą wydajność i stabilność niż standardowe linie.
Doskonała jakość szalunków: produkuje panele o gładkiej powierzchni, precyzyjnej grubości, wysokim MOR (moduł rozerwania) i doskonałej wodoodporności (przy użyciu kleju fenolowego PF), w pełni spełniając rygorystyczne wymagania konstrukcyjne.
Wysoki stopień automatyzacji: Zautomatyzowany proces, od obierania, suszenia, klejenia, układania, prasowania wstępnego, prasowania na gorąco po przycinanie i szlifowanie, znacznie zmniejsza pracę ręczną i zwiększa wydajność i spójność produkcji.
Solidna i trwała konstrukcja: Kluczowe elementy konstrukcyjne zostały wzmocnione, a prasa na gorąco została zbudowana z wystarczającym tonażem, specjalnie zaprojektowanym do ciągłego środowiska wysokiego ciśnienia i wysokiej temperatury podczas produkcji grubych płyt, zapewniając długoterminową stabilną pracę.
Kompleksowa usługa „pod klucz”: zapewniamy kompletny pakiet obejmujący planowanie fabryki, instalację i uruchomienie sprzętu, wytyczne dotyczące procesów technicznych oraz szkolenie personelu, aby szybko przygotować Cię do pracy.
Niezależnie od tego, czy budujesz nową fabrykę, czy modernizujesz istniejący sprzęt, ta linia produkcyjna jest idealną inwestycją, która pozwoli ci zdobyć rynek grubych szalunków budowlanych.
Skontaktuj się z nami, aby uzyskać spersonalizowane rozwiązanie i wycenę!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com