MINGHUNG
Processo di produzione
Il processo produttivo prevede principalmente le seguenti fasi:
1. Lavorazione del tronco: i tronchi (ad esempio, pioppo, pino) vengono tagliati nelle lunghezze richieste e ammorbiditi mediante cottura a vapore.
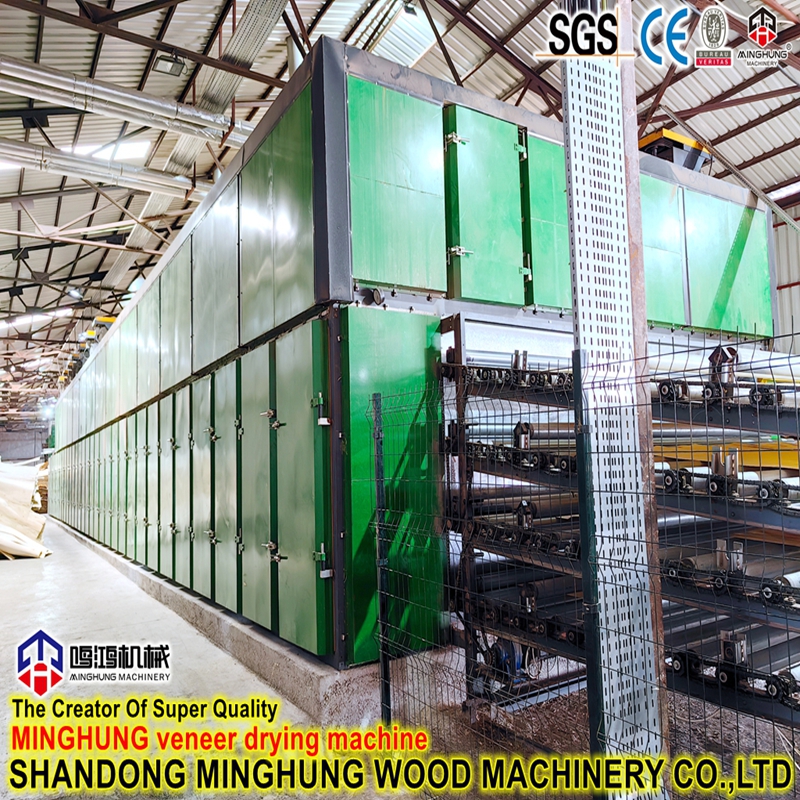
2. Pelatura ed essiccazione: i tronchi ammorbiditi vengono ruotati contro una lama in un tornio per produrre un foglio di impiallacciatura continuo. L'impiallacciatura viene ritagliata su misura ed essiccata in un essiccatore per ottenere un contenuto di umidità adeguato (tipicamente 8-12%).
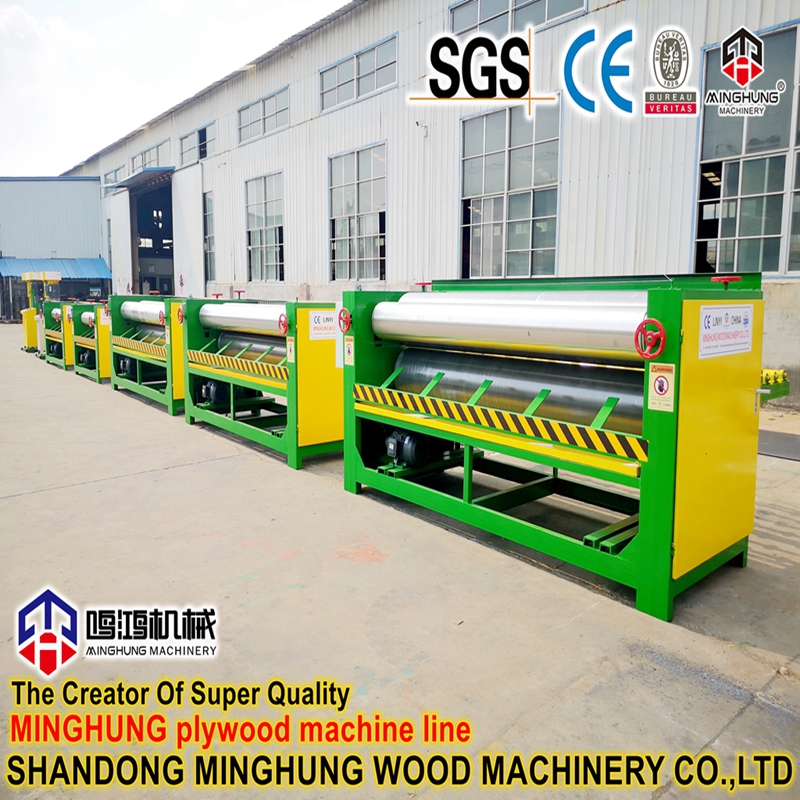
3. Incollaggio e stratificazione: le faccette essiccate vengono rivestite uniformemente con adesivo (ad esempio, resina fenolica PF) mediante uno spalmatore di colla (ad esempio, del tipo a rullo). I tranciati incollati e non incollati vengono poi assemblati in un materassino con la grana degli strati adiacenti perpendicolari tra loro.
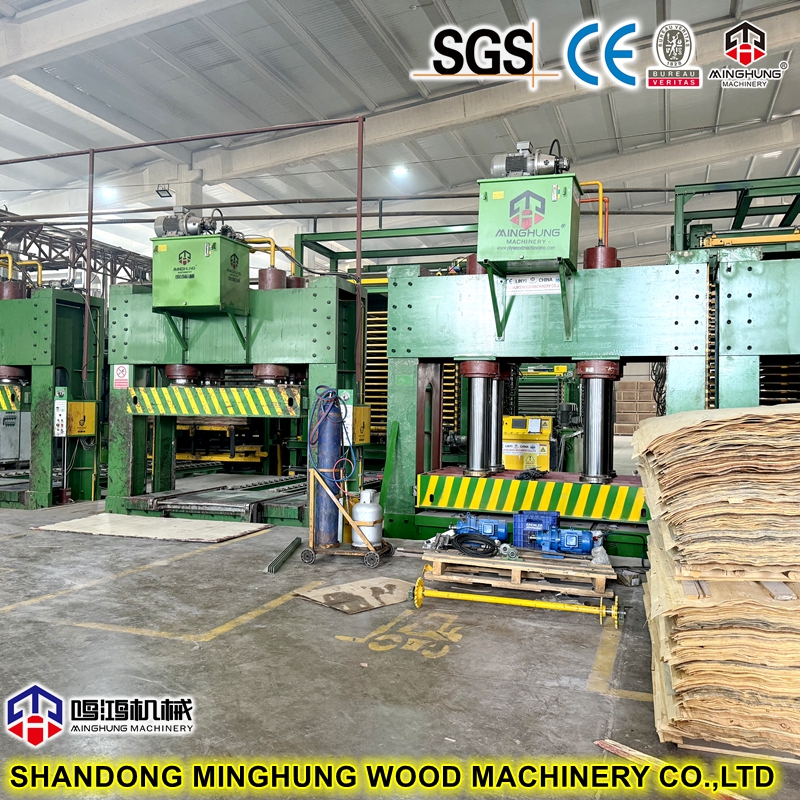
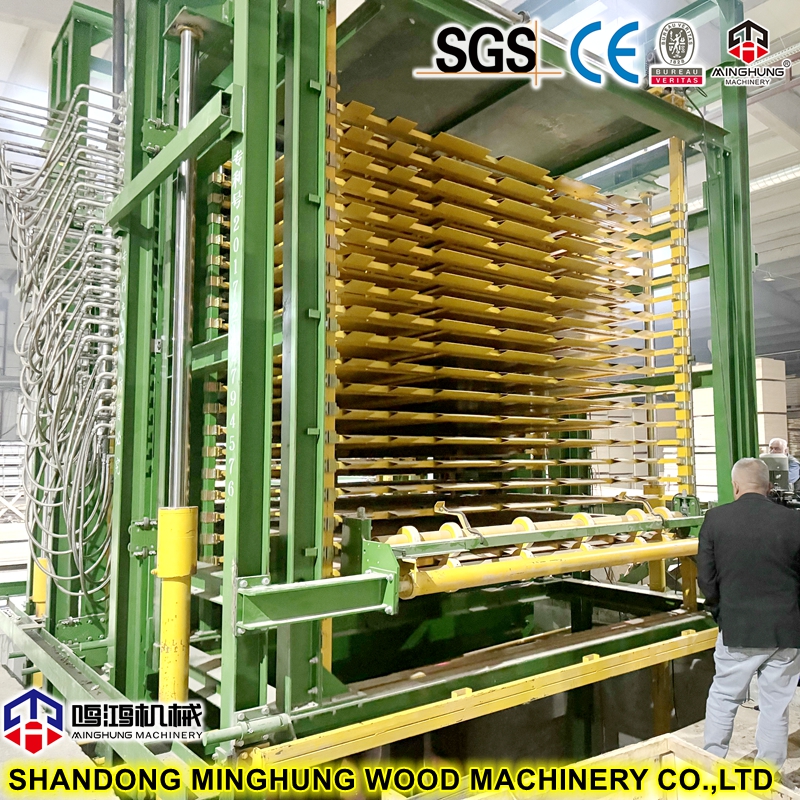
4. Pre-pressatura e pressatura a caldo: il tappetino assemblato viene prima pressato a freddo o pre-pressato per la modellatura iniziale e la rimozione dell'aria. Viene quindi caricato in una pressa a caldo con aperture multiple dove l'alta temperatura (140-180°C) e l'alta pressione (10-20 MPa) polimerizzano l'adesivo, unendo permanentemente le impiallacciature in un pannello solido.
5. Post-elaborazione: i pannelli pressati vengono raffreddati, tagliati a misura, levigati (se necessario), classificati e imballati. Per le casseforme edili, la superficie è solitamente laminata (con film fenolico) per migliorare l'impermeabilità e la resistenza all'abrasione.

Materiali e spessore per compensato per casseforme in calcestruzzo
Materiali:
Materiale del nucleo: viene utilizzato prevalentemente il pioppo. È ideale per il nucleo della cassaforma grazie alla sua abbondanza, al rapporto costo-efficacia, alla consistenza uniforme, all'eccellente lavorabilità e alle proprietà di adesione. A volte vengono mescolate altre specie come il pino o l'eucalipto.
Adesivo: la resina fenolo-formaldeide (PF) impermeabile è obbligatoria. La colla PF fornisce l'impermeabilità essenziale necessaria affinché il pannello possa resistere all'uso ripetuto e alle condizioni di umidità. La superficie è generalmente laminata con una pellicola fenolica marrone scuro o nera per migliorare ulteriormente la resistenza all'usura, l'impermeabilità e le proprietà di rilascio del calcestruzzo.
Spessori comuni:
Il compensato per casseforme in calcestruzzo è disponibile in vari spessori per soddisfare le diverse esigenze di portata nella costruzione. Gli spessori comuni (in mm) sono: 12, 15, 18, 21, 25, 30. Tra questi, 18 mm è attualmente la specifica più comune e ampiamente utilizzata nel mercato globale.
 |
Compensato di spessore 25 mm |
Il compensato per casseforme edili di spessore 25 mm è un pannello resistente e ad alta resistenza progettato specificamente per applicazioni edili eccezionalmente impegnative.
Applicazioni:
Progetti infrastrutturali su larga scala: come pilastri, colonne e travi di grandi ponti; muri spessi per dighe e grandi centrali elettriche.
Tubi centrali e pareti di taglio in grattacieli: nei grattacieli, i tubi centrali e le pareti di taglio sono soggetti a un'estrema pressione del calcestruzzo. Il compensato da 25 mm fornisce la rigidità e la resistenza necessarie.
Progetti che richiedono un riutilizzo molto elevato: grazie al suo spessore e alla sua durata estremi, può essere riutilizzato molte più volte rispetto ai pannelli da 18 mm in progetti ben gestiti. Sebbene il costo iniziale per foglio sia più elevato, il costo ammortizzato a lungo termine può essere inferiore.
Colata in massa di calcestruzzo: per le occasioni che prevedono grandi colate singole e un'estrema pressione laterale del calcestruzzo, è essenziale una cassaforma da 25 mm o più spessa per evitare rigonfiamenti e scoppi.
Vantaggi principali:
1. Eccezionale capacità di carico e resistenza alla flessione: può sopportare un'enorme pressione laterale del calcestruzzo fresco, garantendo la sicurezza della costruzione.
2. Rigidità e resistenza alla deformazione superiori: la deflessione minima sotto alta pressione garantisce la planarità e la verticalità della struttura colata, migliorando la qualità del progetto.
3. Lunga durata e alta riutilizzabilità: estremamente resistente all'abrasione e durevole. Con un uso e una manutenzione adeguati, può essere riutilizzato decine di volte o più, offrendo un elevato valore economico complessivo.
4. Maggiore sicurezza della costruzione: riduce significativamente il rischio di cedimento della cassaforma (rigonfiamento o scoppio) a causa di resistenza insufficiente, proteggendo il personale e la sicurezza del progetto.
|
Configurazione dell'attrezzatura |
I. Attrezzatura essenziale di base
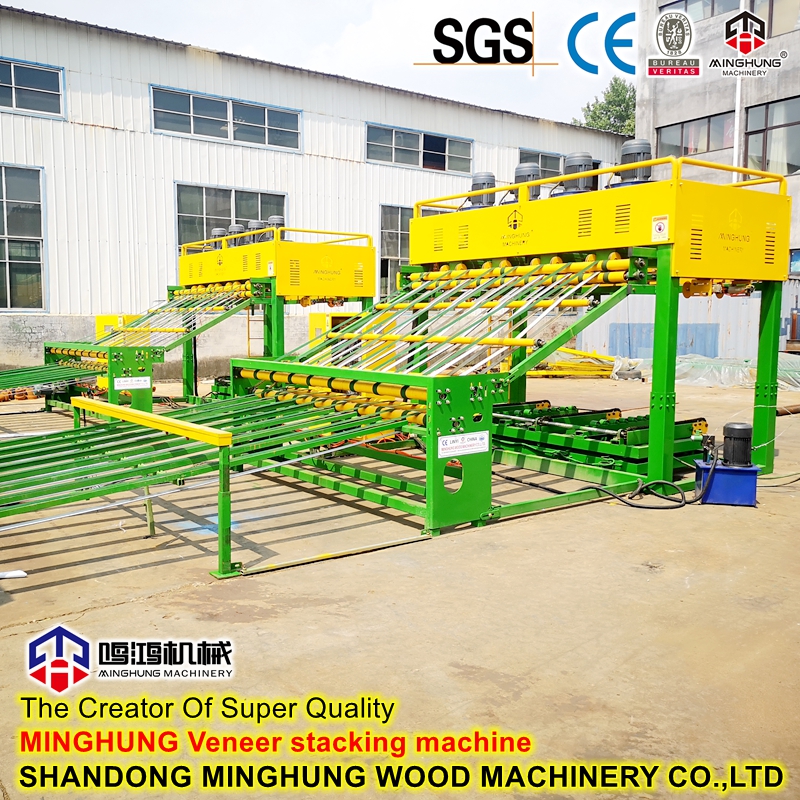
5. Linea di lay-up automatica
Requisiti: Fondamentale per pannelli da 25 mm (spesso 11+ strati). Il lay-up manuale è inefficiente e soggetto a errori. I sistemi automatici garantiscono un posizionamento e un orientamento preciso della grana, garantendo una struttura simmetrica del tappeto e riducendo al minimo la deformazione.
Funzione: impila automaticamente impiallacciature centrali incollate e impiallacciature frontali/posteriori non incollate in un supporto a grana incrociata.
8. Attrezzatura di finitura
Raffreddatore e tornitore: raffredda rapidamente i pannelli caldi dalla pressa, fissandone la forma e prevenendone la deformazione.
Sega per rifilatura per impieghi gravosi: taglia i bordi grezzi dei pannelli duri e spessi; richiede motori ad alta potenza.
Levigatrice calibratrice: tipicamente una levigatrice a nastro largo multitesta (ad esempio, 4-6 teste) per calibrare e rifinire pannelli spessi, garantendo uno spessore preciso e una superficie liscia per la successiva laminazione.
Macchina per la laminazione di film: essenziale per le casseforme. Lamina la carta impregnata di resina fenolica sulla superficie levigata del pannello sotto calore e pressione, creando una pellicola impermeabile e resistente all'usura.
sega a taglio trasversale
Levigatrice
II. Sistemi ausiliari
1. Sistema di movimentazione delle materie prime: sega per tronchi, scortecciatore, vasca di cottura a vapore.
2. Sistema di trasporto: trasportatori a nastro e a rulli che collegano tutte le macchine per un flusso continuo.
3. Sistema di raccolta polvere: potente sistema centrale per gestire la polvere derivante da sbucciatura, rifinitura e levigatura.
4. Centro di energia termica: fornisce calore stabile (olio diatermico/vapore) all'essiccatore e alla pressa a caldo.
5. Sistema di preparazione della colla: apparecchiature di stoccaggio, miscelazione e pompaggio della colla fenolica.
6. Sistema di controllo centrale: automazione basata su PLC, il 'cervello' della linea, che integra e controlla tutti i parametri della macchina.
|
Riepilogo e funzionalità della configurazione |
Una linea che produce casseforme edili da 25 mm è una linea di produzione altamente automatizzata, ad alto investimento e per carichi pesanti. Le sue principali differenze rispetto alle linee standard sono:
Struttura rinforzata: le macchine chiave sono strutturalmente rinforzate per gestire materiali pesanti e spessi.
Pressione più elevata: il tonnellaggio della prestampa e della pressa a caldo è la specifica principale e deve essere rispettato.
Maggiore precisione: i sistemi di controllo devono essere più precisi per gestire il complesso processo di produzione di pannelli spessi.
Maggiore automazione: la stratificazione automatica è fondamentale per garantire la coerenza della qualità dei pannelli spessi.
In poche parole: questa linea è progettata per garantire che un'enorme pressione e calore agiscano efficacemente su ogni strato del materassino per produrre pannelli spessi strutturalmente stabili, fortemente legati e ad alta resistenza.
|
Caratteristiche principali e vantaggi della linea di produzione |
Specializzata per la produzione di pannelli spessi: ottimizzata per la produzione di casseforme da costruzione da 18 mm, 21 mm, 25 mm e altre casseforme spesse, offrendo produttività e stabilità di gran lunga superiori rispetto alle linee standard.
Qualità superiore della cassaforma: produce pannelli con superficie liscia, spessore preciso, elevato MOR (modulo di rottura) ed eccellente impermeabilità (utilizzando colla fenolica PF), soddisfacendo pienamente i requisiti di costruzione più esigenti.
Elevato grado di automazione: il processo automatizzato, dalla pelatura, essiccazione, incollaggio, laminazione, prestampa, pressatura a caldo fino alla rifilatura e levigatura, riduce significativamente il lavoro manuale e migliora l'efficienza e la coerenza della produzione.
Design robusto e durevole: i componenti strutturali chiave sono rinforzati e la pressa a caldo è costruita con un tonnellaggio sufficiente, progettata specificamente per l'ambiente continuo ad alta pressione e alta temperatura della produzione di lastre spesse, garantendo un funzionamento stabile a lungo termine.
Servizio completo chiavi in mano: forniamo un pacchetto completo, comprendente la pianificazione della fabbrica, l'installazione e la messa in servizio delle apparecchiature, la guida ai processi tecnici e la formazione del personale per consentirvi di essere operativi rapidamente.
Che tu stia creando una nuova fabbrica o aggiornando le attrezzature esistenti, questa linea di produzione è il tuo investimento ideale per conquistare il mercato delle casseforme per costruzioni spesse.
Contattaci subito per una soluzione e un preventivo personalizzati!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com