MINGHUNG
Valmistusprosessi
Valmistusprosessi sisältää ensisijaisesti seuraavat vaiheet:
1. Tukkien käsittely: Tukit (esim. poppeli, mänty) leikataan tarvittaviin mittoihin ja pehmennetään höyryttämällä.
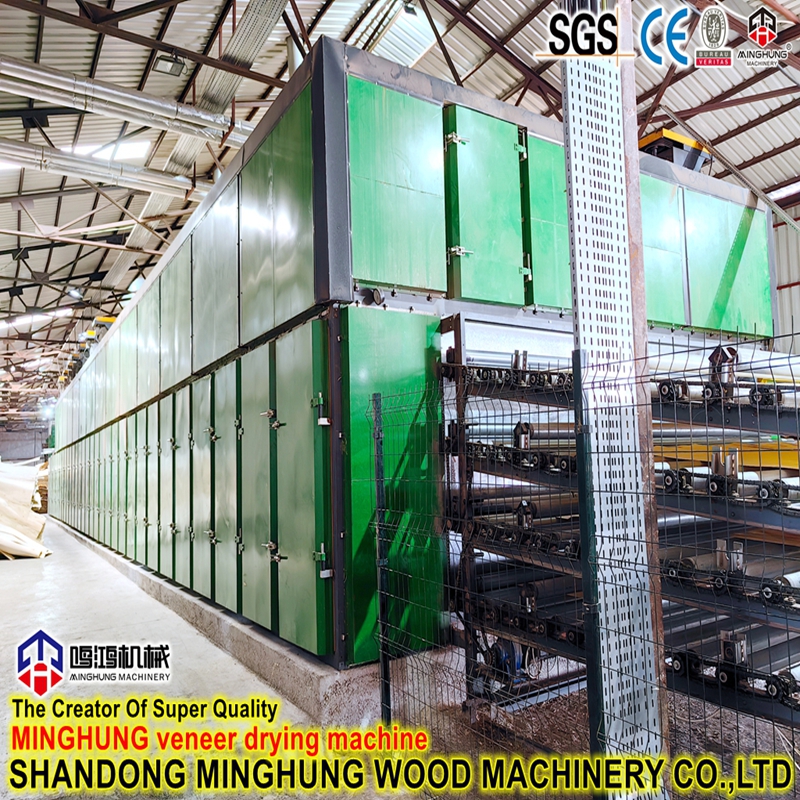
2. Kuorinta ja kuivaus: Pehmennettyjä tukia pyöritetään terää vasten sorvissa jatkuvan viilulevyn tuottamiseksi. Viilu leikataan sopivan kokoiseksi ja kuivataan kuivaimessa sopivan kosteuspitoisuuden saavuttamiseksi (tyypillisesti 8-12 %).
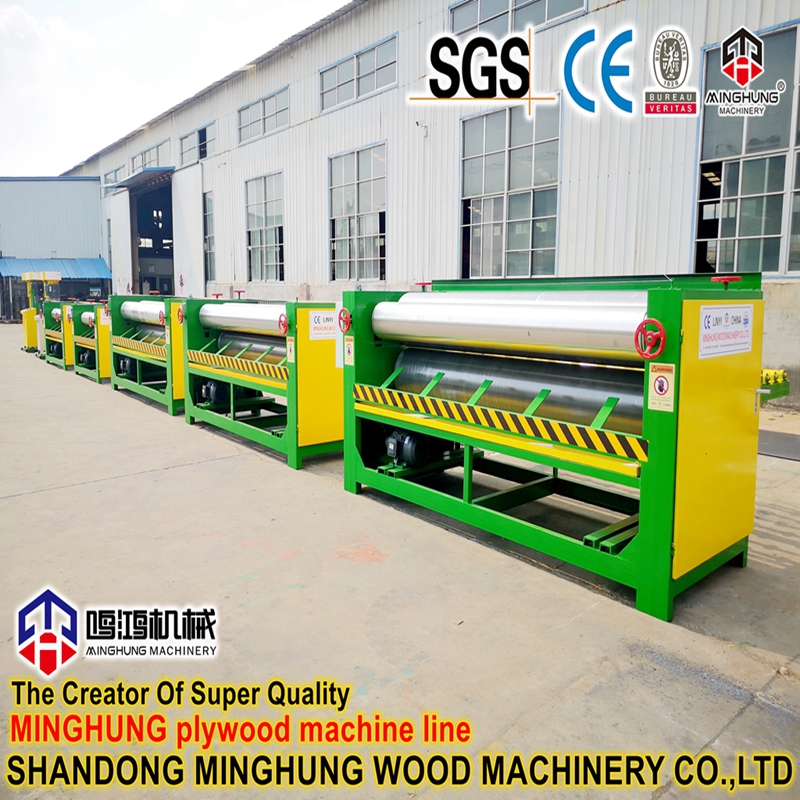
3. Liimaus ja tasoitus: Kuivuneet viilut päällystetään tasaisesti liimalla (esim. Phenolic Resin PF) liimanlevittimellä (esim. telatyyppinen). Liimatut ja liimaamattomat viilut kootaan sitten matoksi, jossa vierekkäisten kerrosten syyt ovat kohtisuorassa toisiinsa nähden.
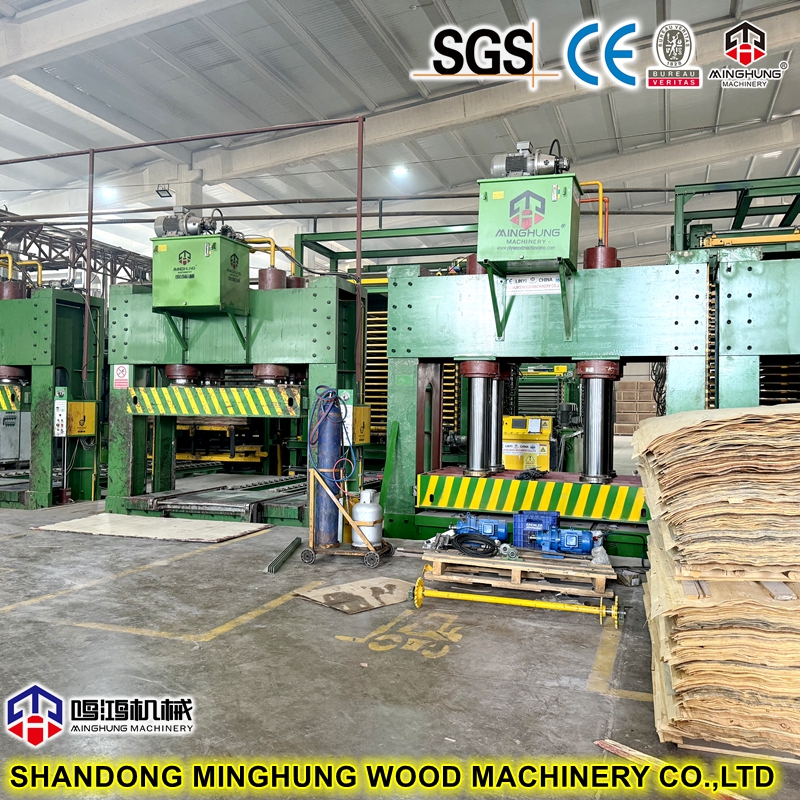
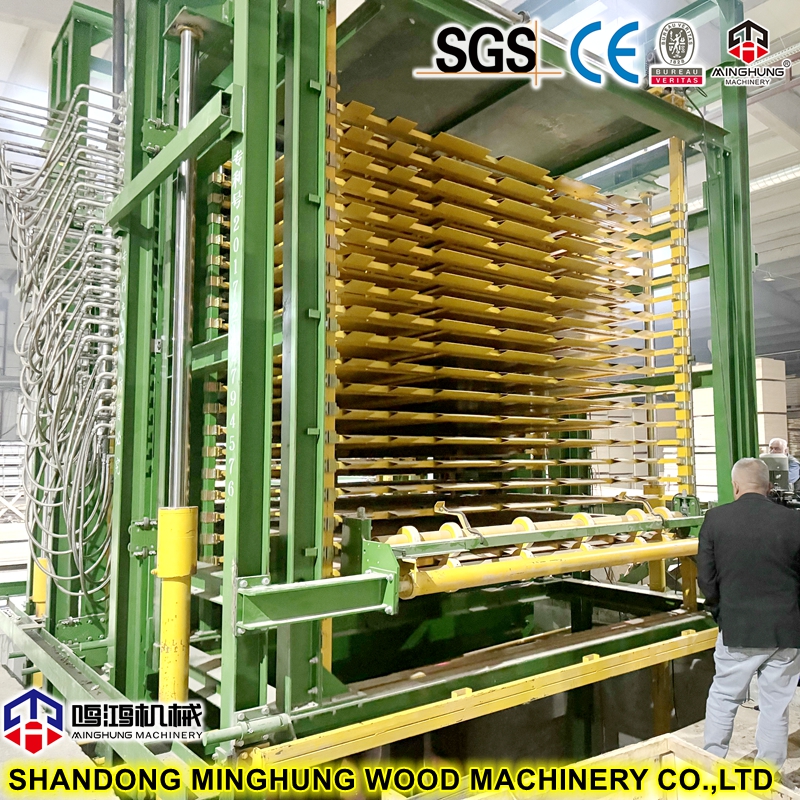
4. Esipuristus ja kuumapuristus: Koottu matto ensin kylmäpuristetaan tai esipuristetaan alustaa muotoilua ja ilmanpoistoa varten. Sitten se ladataan moniaukkoiseen kuumapuristimeen, jossa korkea lämpötila (140-180°C) ja korkea paine (10-20 MPa) kovettavat liiman ja sitovat viilut pysyvästi kiinteäksi paneeliksi.
5. Jälkikäsittely: Puristetut paneelit jäähdytetään, leikataan mitoiksi, hiotaan (tarvittaessa), lajitellaan ja pakataan. Rakennusmuotteissa pinta yleensä laminoidaan (fenolikalvolla) vedenpitävyyden ja kulutuskestävyyden parantamiseksi.

Materiaalit ja paksuus betonimuottivanerille
Materiaalit:
Ydinmateriaali: Pääasiassa käytetään poppelia. Se on ihanteellinen muottiytimeen runsauden, kustannustehokkuuden, tasaisen koostumuksen, erinomaisen työstettävyyden ja tarttumisominaisuuksien ansiosta. Joskus joukkoon sekoitetaan muita lajeja, kuten mäntyä tai eukalyptusta.
Liima: Vedenpitävä fenoli-formaldehydihartsi (PF) on pakollinen. PF-liima tarjoaa välttämättömän vedenkestävyyden, joka tarvitaan paneelin kestämään toistuvaa käyttöä ja kosteita olosuhteita. Pinta on tyypillisesti laminoitu tummanruskealla tai mustalla fenolikalvolla kulutuksenkestävyyden, vedenpitävyyden ja betonin irrotusominaisuuksien parantamiseksi entisestään.
Yleiset paksuudet:
Betonimuottivaneria on eripaksuisia, jotta ne täyttävät rakentamisen erilaiset kantavuusvaatimukset. Yleiset paksuudet (mm) ovat: 12, 15, 18, 21, 25, 30. Näistä 18 mm on tällä hetkellä yleisin ja laajimmin käytetty eritelmä maailmanlaajuisilla markkinoilla.
 |
25 mm paksu vaneri |
25 mm paksu rakennusmuottivaneri on raskas, luja paneeli, joka on suunniteltu erityisesti poikkeuksellisen vaativiin rakennuskohteisiin.
Sovellukset:
Laajamittainen infrastruktuuriprojektit: kuten suurten siltojen laiturit, pilarit ja palkit; paksut seinät patoja ja suuria voimalaitoksia varten.
Sydänputket ja leikkausseinät korkeissa rakennuksissa: Pilvenpiirtäjissä sydänputket ja leikkausseinät ovat alttiina äärimmäiselle betonipaineelle. 25 mm vaneri tarjoaa tarvittavan jäykkyyden ja lujuuden.
Erittäin suurta uudelleenkäyttöä vaativat projektit: Äärimmäisen paksuuden ja kestävyyden ansiosta sitä voidaan käyttää uudelleen monta kertaa useammin kuin 18 mm:n paneeleja hyvin hoidetuissa projekteissa. Vaikka alkuperäinen hankintahinta arkkia kohden on korkeampi, pitkän aikavälin jaksotettu hankintameno voi olla pienempi.
Betonin massavalu: Tilanteissa, joissa on suuria yksittäisiä valuja ja äärimmäistä sivuttaista betonin painetta, 25 mm tai paksumpi muotti on välttämätön pullistumien ja räjähdysten estämiseksi.
Tärkeimmät edut:
1. Poikkeuksellinen kantokyky ja taivutuslujuus: Kestää valtavan tuoreen betonin sivuttaispaineen, mikä varmistaa rakentamisen turvallisuuden.
2. Ylivoimainen jäykkyys ja muodonmuutoskestävyys: Minimaalinen taipuma korkeassa paineessa takaa valetun rakenteen tasaisuuden ja pystysuoran, mikä parantaa projektin laatua.
3. Pitkä käyttöikä ja korkea uudelleenkäytettävyys: Erittäin kulutusta kestävä ja kestävä. Oikealla käytöllä ja huollolla sitä voidaan käyttää uudelleen kymmeniä kertoja tai useammin, mikä tarjoaa korkean kokonaisvaltaisen taloudellisen arvon.
4. Parannettu rakennusturvallisuus: Vähentää merkittävästi muotin epäonnistumisen riskiä (pullistuma tai halkeaminen) riittämättömän lujuuden vuoksi, mikä suojaa henkilöstöä ja projektin turvallisuutta.
|
Laitteiden kokoonpano |
I. Keskeiset olennaiset laitteet
5. Automaattinen rivinvaihto
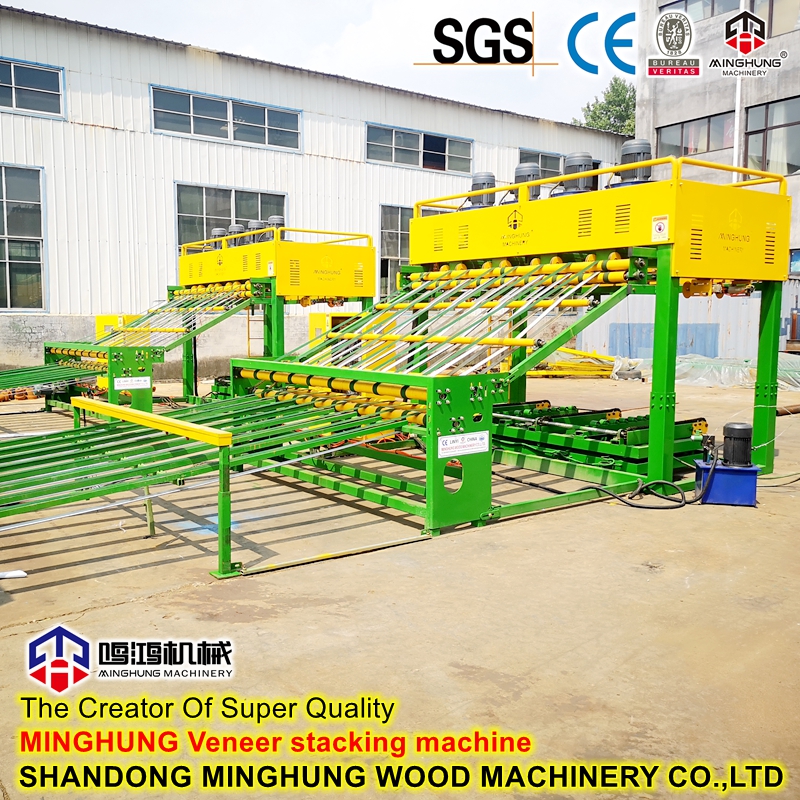
Vaatimukset: Tärkeä 25 mm:n paneeleille (usein 11+ kerrosta). Manuaalinen asettelu on tehotonta ja virhealtista. Automaattiset järjestelmät varmistavat tarkan sijoittelun ja rakeiden suunnan, mikä takaa symmetrisen mattorakenteen ja minimoi vääntymisen.
Toiminto: Pinoaa automaattisesti liimatut ydinviilut ja liimaamattomat pinta-/selkäviilut ristikkäisrakeiseksi matoksi.
8. Viimeistelylaitteet
Cooler & Turner: Jäähtyy kuumat paneelit puristimesta nopeasti, säätää niiden muotoa ja estää vääntymisen.
Heavy Duty Trimming Saw: Leikkaa kovien, paksujen paneelien karkeat reunat; vaatii suuritehoisia moottoreita.
Kalibrointihiomakone: Tyypillisesti monipää (esim. 4-6 päätä) leveänauhahiomakone paksujen paneelien kalibrointiin ja viimeistelyyn, mikä varmistaa tarkan paksuuden ja tasaisen pinnan myöhempää laminointia varten.
Kalvon laminointikone: välttämätön muotteille. Laminoi fenolihartsilla kyllästetyn paperin hiotun paneelin pinnalle lämmön ja paineen alaisena muodostaen vedenpitävän, kulutusta kestävän kalvon.
poikkisaha
Hiomakone
II. Apujärjestelmät
1. Raaka-aineen käsittelyjärjestelmä: Tukin poikkisaha, kuorinta, höyrytysaltaat.
2. Kuljetusjärjestelmä: Hihna- ja rullakuljettimet yhdistävät kaikki koneet jatkuvaa virtausta varten.
3. Pölynkeräysjärjestelmä: Tehokas keskusjärjestelmä kuorimisesta, leikkaamisesta ja hiomisesta syntyvän pölyn käsittelyyn.
4. Lämpöenergiakeskus: Tarjoaa vakaan lämmön (lämpööljy/höyry) kuivausrummulle ja kuumapuristimelle.
5. Liiman valmistelujärjestelmä: fenoliliiman varastointi-, sekoitus- ja pumppauslaitteet.
6. Keskusohjausjärjestelmä: PLC-pohjainen automaatio, linjan 'aivot', joka integroi ja ohjaa kaikkia koneen parametreja.
|
Kokoonpanon yhteenveto ja ominaisuudet |
25 mm:n rakennusmuottia valmistava linja on raskas, suuria investointeja vaativa, pitkälle automatisoitu tuotantolinja. Sen tärkeimmät erot vakiolinjoista ovat:
Vahvistettu rakenne: Avainkoneet on rakenteellisesti vahvistettu käsittelemään raskaita, paksuja materiaaleja.
Korkeampi paine: Esipuristimen ja kuumapuristimen vetoisuus on ydinspesifikaatio, ja se on täytettävä.
Suurempi tarkkuus: Ohjausjärjestelmien on oltava tarkempia, jotta ne voivat hallita paksujen paneelien tuotantoprosessia.
Parempi automaatio: Automaattinen lay-up on ratkaisevan tärkeä paksujen paneelien laadun takaamiseksi.
Pähkinänkuoressa: Tämä linja on suunniteltu varmistamaan, että valtava paine ja lämpö vaikuttavat tehokkaasti maton jokaiseen kerrokseen, mikä tuottaa rakenteellisesti vakaita, vahvasti sidottuja, erittäin lujia paksuja paneeleita.
|
tärkeimmät ominaisuudet edut Tuotantolinjan ja |
Erikoistunut paksujen levyjen tuotantoon: Optimoitu 18 mm, 21 mm, 25 mm ja muiden paksujen rakennusmuottien tuottamiseen, mikä tarjoaa huomattavasti paremman tuottavuuden ja vakauden kuin standardilinjat.
Ylivertainen muottilaatu: Tuottaa levyjä, joilla on sileä pinta, tarkka paksuus, korkea MOR (MOR-kerroin) ja erinomainen vedenpitävyys (käyttämällä fenoli-PF-liimaa), jotka täyttävät täysin vaativat rakennusvaatimukset.
Korkea automaatioaste: Automaattinen prosessi kuorimisesta, kuivaamisesta, liimaamisesta, asettelusta, esipuristamisesta, kuumapuristamisesta leikkaamiseen ja hiontaan, vähentää merkittävästi käsityötä ja parantaa tuotannon tehokkuutta ja yhtenäisyyttä.
Tukeva ja kestävä muotoilu: Tärkeimmät rakenneosat on vahvistettu, ja kuumapuristin on rakennettu riittävällä vetoisuudella, erityisesti suunniteltu jatkuvaan korkeapaineiseen ja korkeaan lämpötilaan paksulevytuotannon ympäristöön, mikä varmistaa pitkän aikavälin vakaan toiminnan.
Kattava avaimet käteen -palvelu: Tarjoamme täydellisen paketin, joka sisältää tehdassuunnittelun, laitteiden asennuksen ja käyttöönoton, teknisen prosessiohjauksen ja henkilöstökoulutuksen, jotta pääset käyntiin nopeasti.
Olitpa perustamassa uutta tehdasta tai päivittämässä olemassa olevia laitteita, tämä tuotantolinja on ihanteellinen investointisi valloittaaksesi paksujen rakennusmuottien markkinat.
Ota yhteyttä ja pyydä räätälöity ratkaisu ja tarjous!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Sähköposti: osbmdfmachinery@gmail.com