MINGHUNG
Výrobný proces
Výrobný proces zahŕňa predovšetkým nasledujúce kroky:
1. Spracovanie guľatiny: Polená (napr. topoľ, borovica) sa narežú na požadovanú dĺžku a zmäknú na pare.
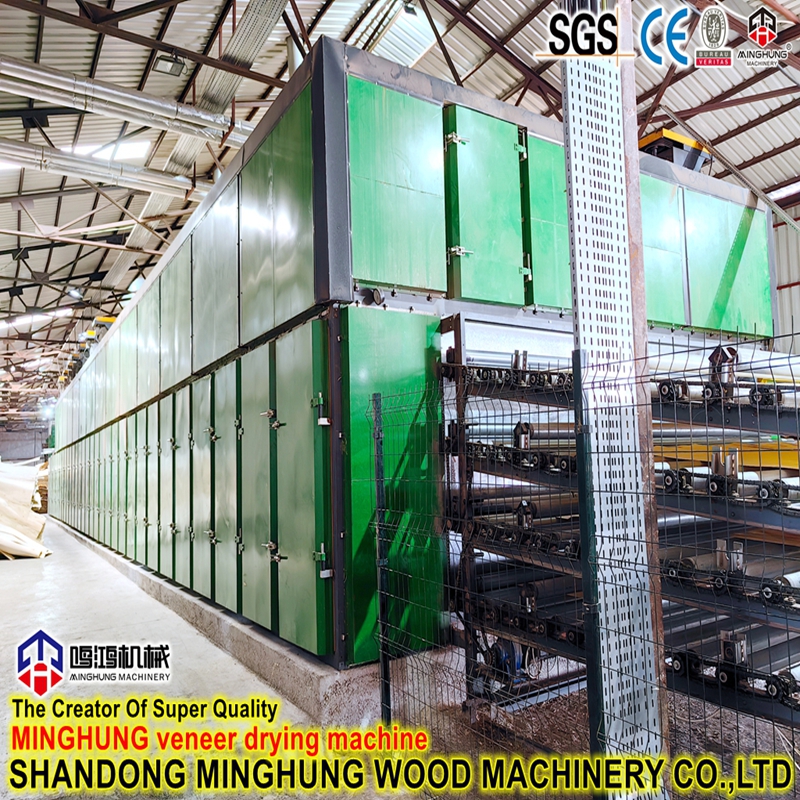
2. Lúpanie a sušenie: Zmäkčené polená sa otáčajú proti nožu v sústruhu, aby sa vytvoril súvislý plát dyhy. Dyha sa ostrihá na požadovanú veľkosť a suší sa v sušičke, aby sa dosiahol vhodný obsah vlhkosti (zvyčajne 8-12 %).
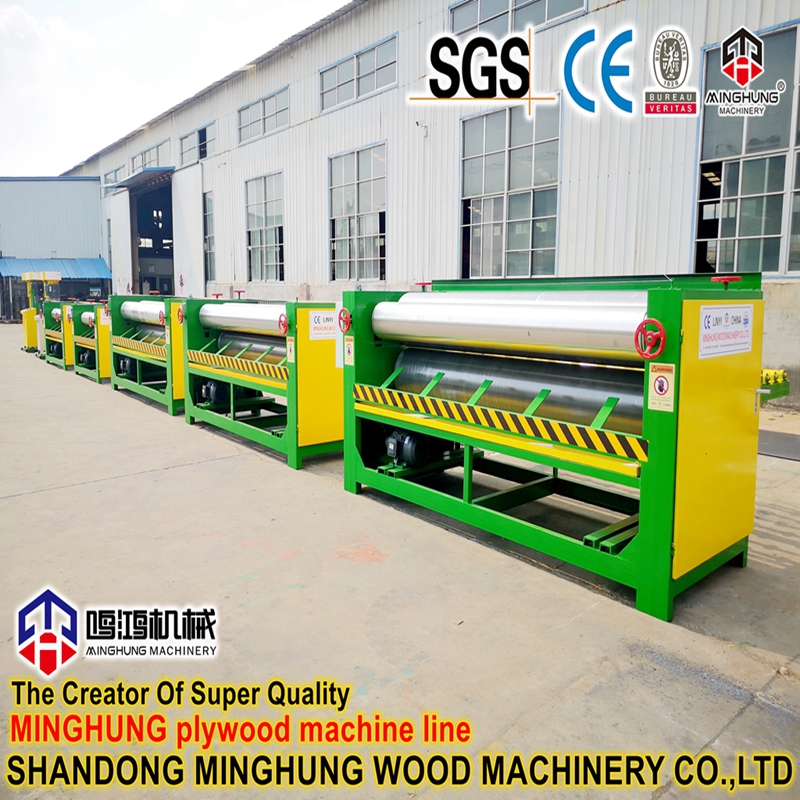
3. Lepenie a pokladanie: Vysušené dyhy sa rovnomerne potiahnu lepidlom (napr. Phenolic Resin PF) pomocou nanášača lepidla (napr. valčekového typu). Zlepené a nezlepené dyhy sa potom zostavia do rohože so zrnom susediacich vrstiev navzájom kolmými.
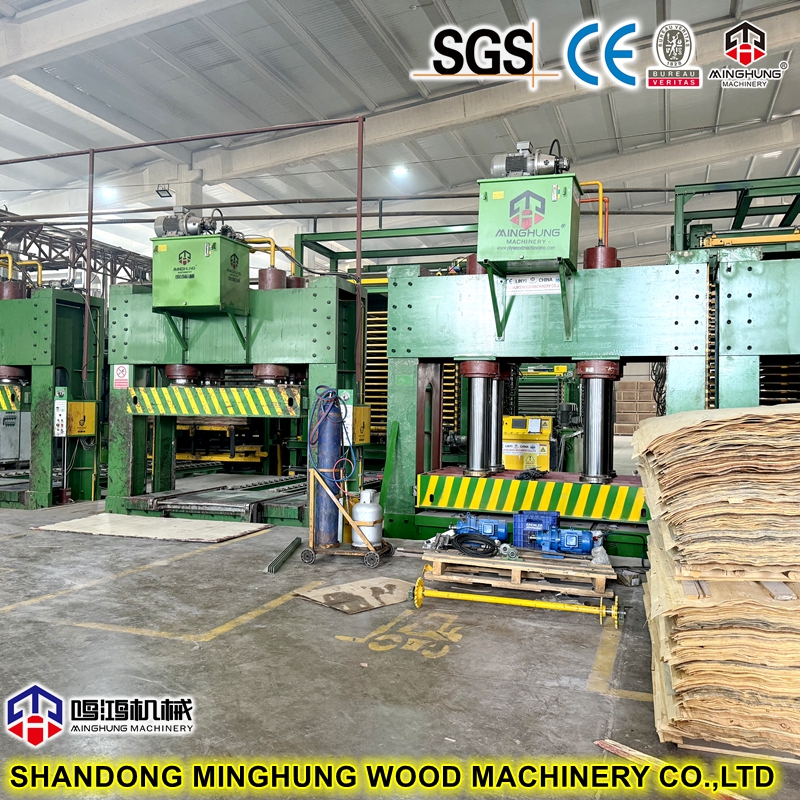
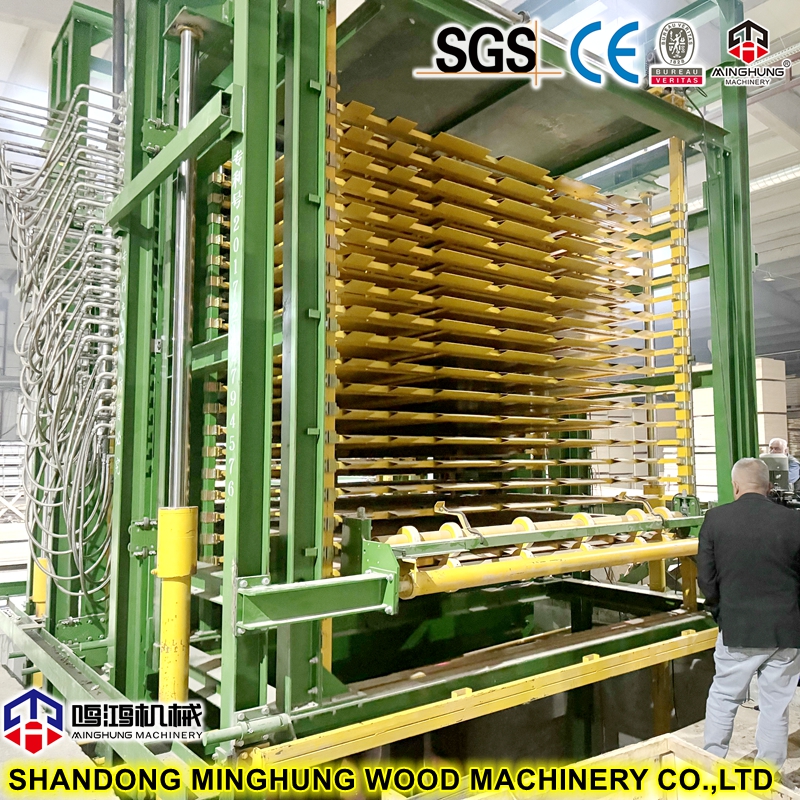
4. Predlisovanie a lisovanie za tepla: Zostavená rohož sa najskôr lisuje za studena alebo predlisuje na počiatočné tvarovanie a odstránenie vzduchu. Potom sa vloží do lisu s viacerými otvormi, kde vysoká teplota (140 – 180 °C) a vysoký tlak (10 – 20 MPa) vytvrdia lepidlo, čím sa dyhy natrvalo spoja do pevného panelu.
5. Následné spracovanie: Lisované panely sú ochladené, orezané na požadovanú veľkosť, brúsené (ak je to potrebné), triedené a zabalené. Pri stavebnom debnení je povrch zvyčajne laminovaný (fenolovou fóliou) na zvýšenie hydroizolácie a odolnosti proti oderu.

Materiály a hrúbka preglejky na betónové debnenie
Materiály:
Materiál jadra: Používa sa prevažne topoľ. Je ideálny pre jadro debnenia vďaka jeho množstvu, nákladovej efektívnosti, jednotnej štruktúre, vynikajúcej opracovateľnosti a lepiacim vlastnostiam. Niekedy sú primiešané aj iné druhy ako borovica alebo eukalyptus.
Lepidlo: Vodotesná fenol-formaldehydová živica (PF) je povinná. Lepidlo PF poskytuje základnú vodeodolnosť potrebnú na to, aby panel vydržal opakované použitie a vlhké podmienky. Povrch je typicky laminovaný tmavohnedým alebo čiernym fenolovým filmom, aby sa ďalej zlepšila odolnosť proti opotrebovaniu, vodotesnosť a vlastnosti uvoľňovania betónu.
Bežné hrúbky:
Preglejka na betónové debnenie sa dodáva v rôznych hrúbkach, aby spĺňala rôzne požiadavky na nosnosť v stavebníctve. Bežné hrúbky (v mm) sú: 12, 15, 18, 21, 25, 30. Spomedzi nich je 18 mm v súčasnosti najbežnejšou a najpoužívanejšou špecifikáciou na svetovom trhu.
 |
Hrúbka preglejky 25 mm |
Stavebná debniaca preglejka s hrúbkou 25 mm je odolný panel s vysokou pevnosťou navrhnutý špeciálne pre mimoriadne náročné stavebné aplikácie.
Aplikácie:
Projekty infraštruktúry veľkého rozsahu: Ako sú piliere, stĺpy a nosníky veľkých mostov; hrubé múry pre priehrady a veľké elektrárne.
Jadrové rúry a šmykové steny vo výškových budovách: V mrakodrapoch sú jadrové rúry a šmykové steny vystavené extrémnemu tlaku betónu. 25 mm preglejka poskytuje potrebnú tuhosť a pevnosť.
Projekty vyžadujúce veľmi vysoké opätovné použitie: Vďaka svojej extrémnej hrúbke a trvanlivosti je možné ju opakovane použiť viackrát ako 18 mm panely na dobre riadených projektoch. Hoci sú počiatočné náklady na jeden list vyššie, dlhodobé amortizované náklady môžu byť nižšie.
Hromadné liatie betónu: Pri príležitostiach zahŕňajúcich veľké jednotlivé liatie a extrémny bočný tlak betónu je nevyhnutné debnenie s hrúbkou 25 mm alebo hrubšie, aby sa predišlo vydutiu a prasknutiu.
Kľúčové výhody:
1. Výnimočná nosnosť a pevnosť v ohybe: Odolá enormnému bočnému tlaku čerstvého betónu, čím sa zaisťuje bezpečnosť konštrukcie.
2. Vynikajúca tuhosť a odolnosť proti deformácii: Minimálne vychýlenie pod vysokým tlakom zaručuje rovinnosť a vertikálnosť liatej konštrukcie, čím sa zlepšuje kvalita projektu.
3. Dlhá životnosť a vysoká znovupoužiteľnosť: Extrémne odolný voči oderu a trvácny. Pri správnom používaní a údržbe ho možno opakovane použiť desiatky alebo viackrát, čo ponúka vysokú komplexnú ekonomickú hodnotu.
4. Zvýšená bezpečnosť konštrukcie: Výrazne znižuje riziko zlyhania debnenia (vydutie alebo prasknutie) v dôsledku nedostatočnej pevnosti, chráni personál a bezpečnosť projektu.
|
Konfigurácia zariadenia |
I. Základné základné vybavenie
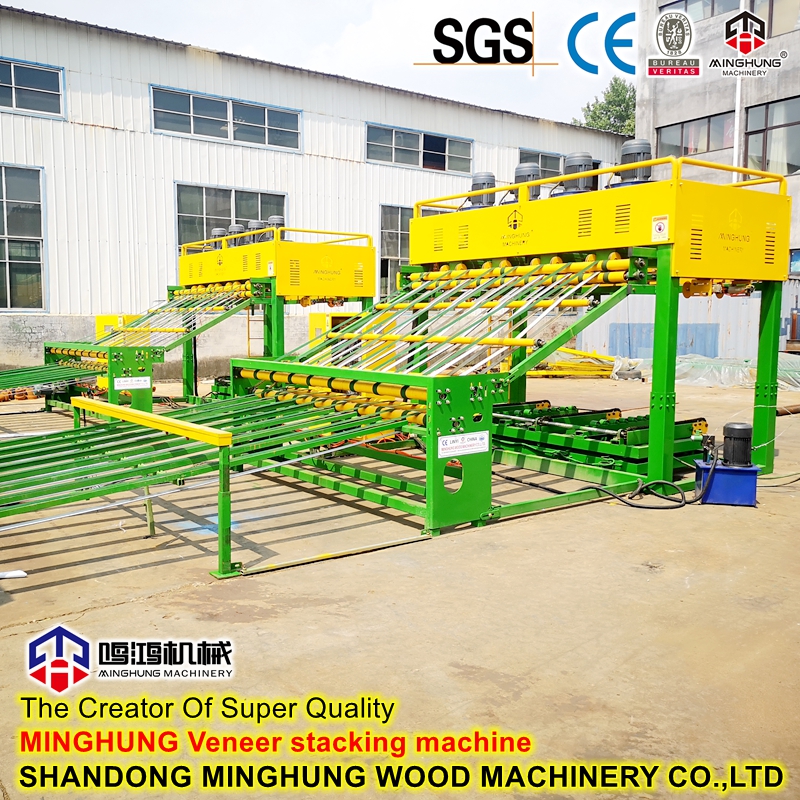
5. Automatická zostava
Požiadavky: Rozhodujúce pre 25 mm panely (často 11+ vrstiev). Manuálne rozloženie je neefektívne a náchylné na chyby. Automatické systémy zaisťujú presné umiestnenie a orientáciu zrna, zaručujú symetrickú štruktúru rohože a minimalizujú deformáciu.
Funkcia: Automaticky ukladá lepené jadrové dyhy a nelepené lícne/zadné dyhy do krížovo zrnitej podložky.
8. Dokončovacie zariadenia
Cooler & Turner: Rýchlo ochladzuje horúce panely z lisu, nastavuje ich tvar a zabraňuje deformácii.
Ťažká orezávacia píla: Orezáva hrubé okraje tvrdých hrubých panelov; vyžaduje vysokovýkonné motory.
Kalibračná brúska: Typicky viachlavová (napr. 4-6 hláv) širokopásová brúska na kalibráciu a konečnú úpravu hrubých panelov, zaisťujúca presnú hrúbku a hladký povrch pre následné laminovanie.
Stroj na laminovanie fólií: Nevyhnutný pre debnenie. Laminuje papier impregnovaný fenolovou živicou na brúsený povrch panelu za tepla a tlaku, čím vytvára vodotesný film odolný voči opotrebovaniu.
priečna píla
Sander
II. Pomocné systémy
1. Systém manipulácie so surovinami: Krížová píla na guľatinu, odkôrňovač, naparovacia vaňa.
2. Dopravný systém: Pásové a valčekové dopravníky spájajúce všetky stroje pre nepretržitý tok.
3. Systém zberu prachu: Výkonný centrálny systém na spracovanie prachu z odlupovania, orezávania a brúsenia.
4. Tepelné energetické centrum: Poskytuje stabilné teplo (termálny olej/para) pre sušičku a lis za horúca.
5. Systém na prípravu lepidla: Zariadenie na skladovanie, miešanie a čerpanie fenolového lepidla.
6. Centrálny riadiaci systém: Automatizácia založená na PLC, 'mozog' linky, integrujúca a riadiaca všetky parametre stroja.
|
Súhrn konfigurácie a funkcie |
Linka vyrábajúca 25 mm stavebné debnenie je vysokovýkonná, investične náročná a vysoko automatizovaná výrobná linka. Jeho hlavné rozdiely od štandardných liniek sú:
Zosilnená konštrukcia: Kľúčové stroje sú štrukturálne zosilnené, aby zvládli ťažký a hrubý materiál.
Vyšší tlak: Hmotnosť predlisu a horúceho lisu je základnou špecifikáciou a musí byť splnená.
Vyššia presnosť: Riadiace systémy musia byť presnejšie, aby zvládli zložitý proces výroby hrubých panelov.
Vyššia automatizácia: Automatické ukladanie je rozhodujúce pre zabezpečenie konzistentnosti kvality hrubých panelov.
Stručne povedané: Táto línia je navrhnutá tak, aby zabezpečila, že nesmierny tlak a teplo účinne pôsobia na každú vrstvu rohože a vytvárajú tak štrukturálne stabilné, silne spojené a vysokopevnostné hrubé panely.
|
Kľúčové vlastnosti a výhody výrobnej linky |
Špecializované na výrobu hrubých dosiek: Optimalizované na výrobu 18 mm, 21 mm, 25 mm a iných hrubých stavebných debnení, ktoré ponúkajú oveľa vyššiu produktivitu a stabilitu ako štandardné linky.
Vynikajúca kvalita debnenia: Vyrába panely s hladkým povrchom, presnou hrúbkou, vysokým MOR (modul prasknutia) a vynikajúcou vodotesnosťou (s použitím lepidla Phenolic PF), ktoré plne spĺňajú náročné stavebné požiadavky.
Vysoký stupeň automatizácie: Automatizovaný proces, od lúpania, sušenia, lepenia, kladenia, predlisovania, lisovania za tepla až po orezávanie a brúsenie, výrazne znižuje ručnú prácu a zvyšuje efektivitu a konzistenciu výroby.
Robustný a odolný dizajn: Kľúčové konštrukčné komponenty sú zosilnené a lis za horúca je vyrobený s dostatočnou tonážou, špeciálne navrhnutý pre nepretržité vysokotlakové a vysokoteplotné prostredie výroby hrubých plechov, čo zabezpečuje dlhodobú stabilnú prevádzku.
Komplexné služby na kľúč: Poskytujeme kompletný balík vrátane plánovania továrne, inštalácie a uvedenia zariadenia do prevádzky, technického vedenia procesu a školenia personálu, aby sme vás rýchlo dostali do prevádzky.
Či už zakladáte novú továreň alebo modernizujete existujúce vybavenie, táto výrobná linka je vašou ideálnou investíciou na získanie trhu s hrubým stavebným debnením.
Kontaktujte nás a získajte prispôsobené riešenie a cenovú ponuku!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Email: osbmdfmachinery@gmail.com