MINGHUNG
Производствен процес
Производственият процес включва основно следните стъпки:
1. Обработка на дървени трупи: Дървени трупи (напр. топола, бор) се нарязват на необходимите дължини и се омекват чрез пара.
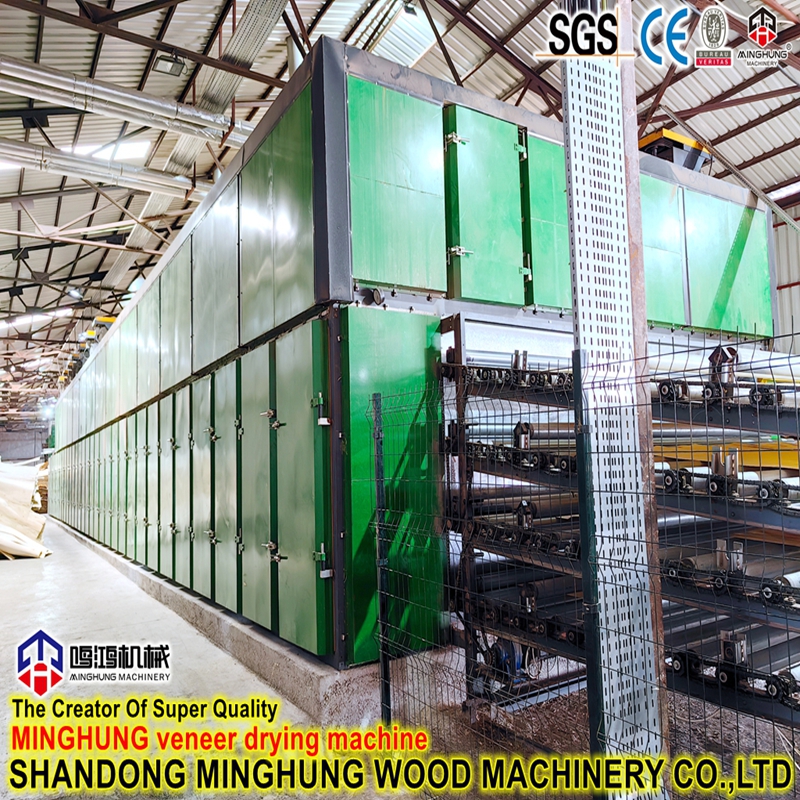
2. Белене и сушене: Омекотените трупи се въртят срещу острие в струг, за да се получи непрекъснат лист фурнир. Фурнирът се изрязва по размер и се суши в сушилня, за да се постигне подходящо съдържание на влага (обикновено 8-12%).
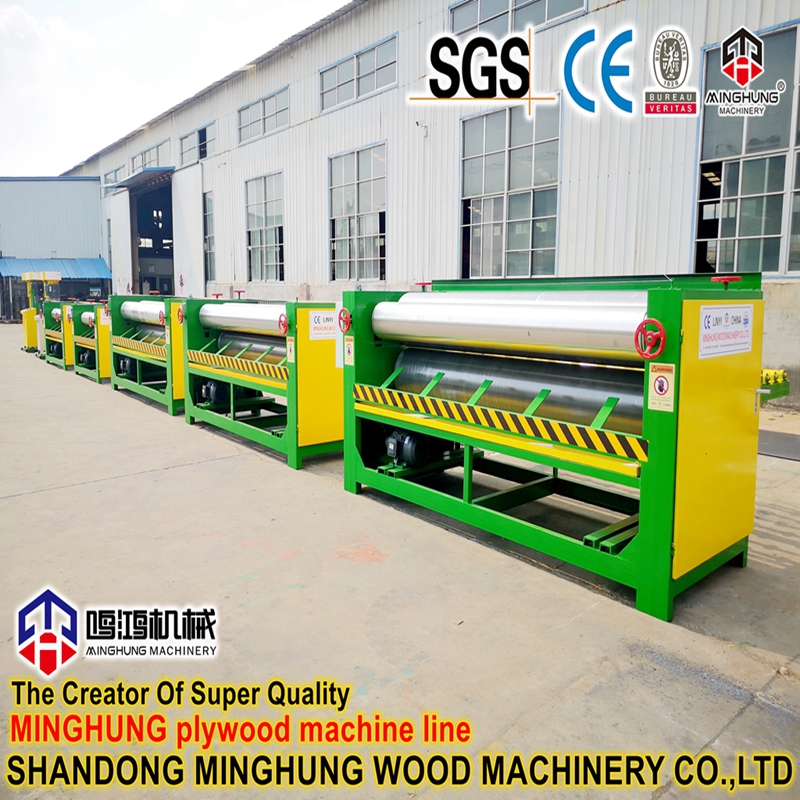
3. Залепване и полагане: Изсушените фасети се покриват равномерно с лепило (напр. фенолна смола PF) чрез разпръсквач на лепило (напр. ролков тип). Залепените и незалепените фурнири след това се сглобяват в мат със зърната на съседните слоеве, перпендикулярни един на друг.
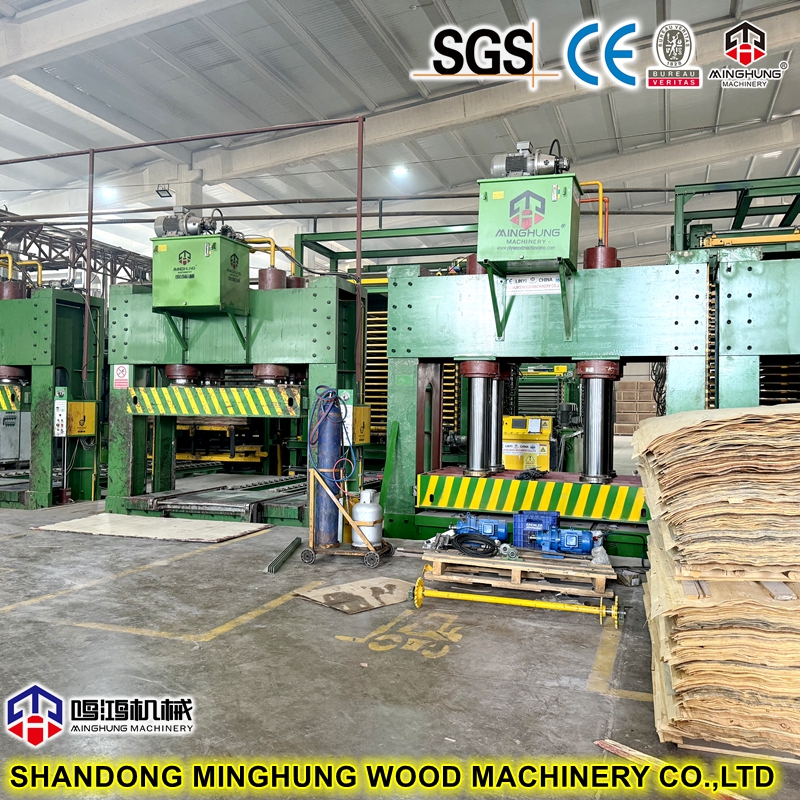
4. Предварително пресоване и горещо пресоване: Сглобената подложка първо се пресова студено или предварително за първоначално оформяне и отстраняване на въздуха. След това се зарежда в гореща преса с множество отвори, където висока температура (140-180°C) и високо налягане (10-20 MPa) втвърдяват лепилото, залепвайки трайно фурнирите в солиден панел.
5. Последваща обработка: Пресованите панели се охлаждат, подрязват по размер, шлифоват се (ако е необходимо), сортират се и се пакетират. За строителен кофраж повърхността обикновено е ламинирана (с фенолен филм) за подобряване на хидроизолацията и устойчивостта на абразия.

Материали и дебелина за шперплат за бетонен кофраж
Материали:
Основен материал: Използва се предимно топола. Той е идеален за кофражна сърцевина поради своето изобилие, рентабилност, еднородна текстура, отлична обработваемост и свойства на свързване. Понякога се смесват други видове като бор или евкалипт.
Лепило: Водоустойчивата фенол-формалдехидна смола (PF) е задължителна. PF лепилото осигурява основната водоустойчивост, необходима на панела, за да издържи многократна употреба и мокри условия. Повърхността обикновено е ламинирана с тъмнокафяв или черен фенолен филм за допълнително подобряване на устойчивостта на износване, хидроизолацията и свойствата за отделяне на бетона.
Често срещани дебелини:
Шперплатът за бетонен кофраж се предлага в различни дебелини, за да отговори на различните изисквания за носещи товари в строителството. Обичайните дебелини (в mm) са: 12, 15, 18, 21, 25, 30. Сред тях 18 mm в момента е най-разпространената и широко използвана спецификация на световния пазар.
 |
Шперплат с дебелина 25 мм |
Строителният кофражен шперплат с дебелина 25 mm е издръжлив панел с висока якост, проектиран специално за изключително взискателни строителни приложения.
Приложения:
Мащабни инфраструктурни проекти: като стълбове, колони и греди на големи мостове; дебели стени за язовири и големи електроцентрали.
Основни тръби и стени на срязване във високи сгради: В небостъргачите тръбите на сърцевината и стените на срязване са подложени на екстремно бетонно налягане. 25 мм шперплат осигурява необходимата твърдост и здравина.
Проекти, изискващи много висока повторна употреба: Поради изключителната си дебелина и издръжливост, той може да се използва повторно много повече пъти от 18 мм панели при добре управлявани проекти. Въпреки че първоначалната цена на лист е по-висока, дългосрочната амортизирана стойност може да бъде по-ниска.
Масово изливане на бетон: За случаи, включващи огромни единични изливания и екстремен страничен бетонов натиск, 25 mm или по-дебел кофраж е от съществено значение за предотвратяване на издуване и издухване.
Ключови предимства:
1. Изключителна носеща способност и якост на огъване: Може да издържи на огромен страничен натиск от пресен бетон, като гарантира безопасността на конструкцията.
2. Превъзходна твърдост и устойчивост на деформация: Минималното огъване при високо налягане гарантира плоскостта и вертикалността на излятата структура, подобрявайки качеството на проекта.
3. Дълъг експлоатационен живот и висока възможност за повторна употреба: Изключително устойчив на абразия и издръжлив. При правилна употреба и поддръжка той може да се използва повторно десетки или повече пъти, предлагайки висока цялостна икономическа стойност.
4. Подобрена строителна безопасност: Значително намалява риска от повреда на кофража (издуване или спукване) поради недостатъчна здравина, защитавайки персонала и безопасността на проекта.
|
Конфигурация на оборудването |
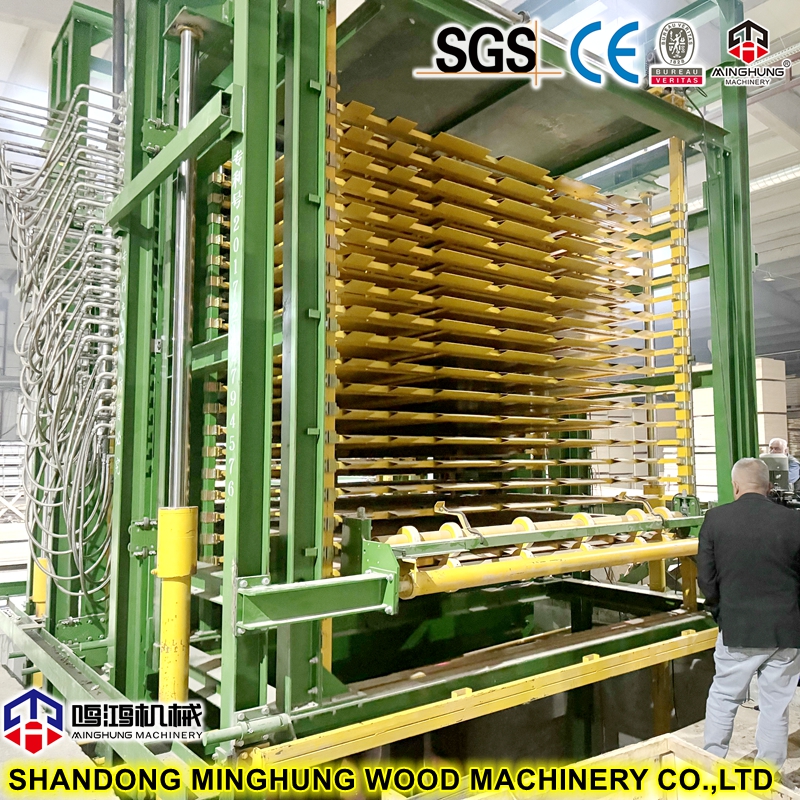
I. Основно основно оборудване
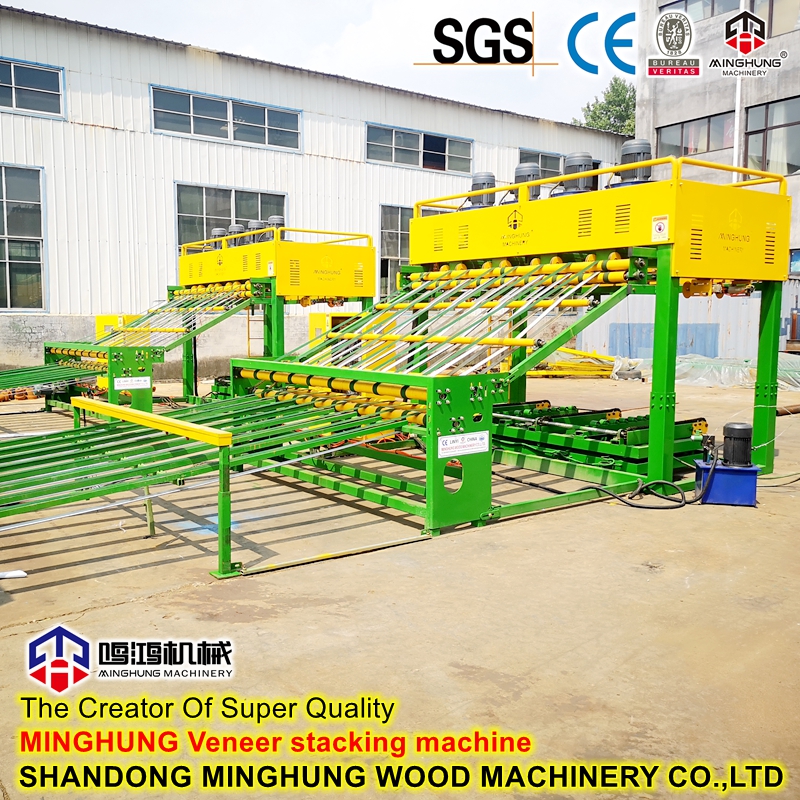
5. Автоматична линия за подреждане
Изисквания: От решаващо значение за 25 mm панели (често 11+ слоя). Ръчното подреждане е неефективно и податливо на грешки. Автоматичните системи осигуряват прецизно поставяне и ориентация на зърното, като гарантират симетрична структура на мат и минимизират деформацията.
Функция: Автоматично натрупва залепени основни фурнири и незалепени лицеви/задни фурнири в напречно зърнеста подложка.
8. Довършително оборудване
Охладител и обръщач: Охлажда горещите панели от пресата бързо, като задава формата им и предотвратява изкривяването.
Тежкотоварен трион за рязане: Подрязва грапавите ръбове на твърдите, дебели панели; изисква двигатели с висока мощност.
Шлифовъчна машина за калибриране: Обикновено многоглава (напр. 4-6 глави) широколентова шлайфмашина за калибриране и довършване на дебели панели, осигуряваща прецизна дебелина и гладка повърхност за последващо ламиниране.
Машина за ламиниране на филм: от съществено значение за кофража. Ламинира хартия, импрегнирана с фенолна смола, върху повърхността на шлифования панел под топлина и натиск, създавайки водоустойчив, устойчив на износване филм.
напречен трион
Шмиргел
II. Спомагателни системи
1. Система за обработка на суровини: Трион за напречно рязане на трупи, машина за обелване, вана за пара.
2. Транспортна система: лентови и ролкови транспортьори, свързващи всички машини за непрекъснат поток.
3. Система за събиране на прах: Мощна централна система за справяне с прах от белене, подрязване и шлайфане.
4. Термоенергиен център: Осигурява стабилна топлина (термично масло/пара) за сушилнята и горещата преса.
5. Система за приготвяне на лепило: Оборудване за съхранение, смесване и изпомпване на фенолно лепило.
6. Централна система за управление: PLC-базирана автоматизация, 'мозъкът' на линията, интегриращ и контролиращ всички параметри на машината.
|
Резюме на конфигурацията и функции |
Линията за производство на 25 мм строителен кофраж е тежкотоварна, силно автоматизирана производствена линия с високи инвестиции. Основните му разлики от стандартните линии са:
Подсилена структура: Ключовите машини са структурно подсилени, за да се справят с тежки, дебели материали.
По-високо налягане: Тонажът на предпечатната и горещата преса е основната спецификация и трябва да бъде изпълнена.
По-висока прецизност: Системите за управление трябва да бъдат по-прецизни, за да управляват сложния процес на производство на дебели панели.
По-висока автоматизация: Автоматичното подреждане е от решаващо значение за осигуряване на постоянство в качеството на дебелия панел.
Накратко: Тази линия е проектирана така, че да гарантира, че огромното налягане и топлина ефективно действат върху всеки слой на рогозката, за да произвеждат структурно стабилни, силно свързани, дебели панели с висока якост.
|
Ключови характеристики и предимства на производствената линия |
Специализиран за производство на дебели плоскости: Оптимизиран за производство на 18 mm, 21 mm, 25 mm и други дебели кофражни конструкции, предлагащи много по-висока производителност и стабилност от стандартните линии.
Превъзходно качество на кофража: Произвежда панели с гладка повърхност, прецизна дебелина, висок MOR (модул на разкъсване) и отлична водоустойчивост (използвайки фенолно PF лепило), отговаряйки напълно на взискателните строителни изисквания.
Висока степен на автоматизация: Автоматизираният процес, от белене, сушене, лепене, подреждане, предварително пресоване, горещо пресоване до подрязване и шлайфане, значително намалява ръчния труд и повишава ефективността и последователността на производството.
Здрав и издръжлив дизайн: Ключовите структурни компоненти са подсилени и горещата преса е изградена с достатъчен тонаж, специално проектирана за непрекъсната среда с високо налягане и висока температура при производство на дебели плочи, осигурявайки дългосрочна стабилна работа.
Цялостно обслужване до ключ: Ние предоставяме пълен пакет, включително фабрично планиране, инсталиране на оборудване и пускане в експлоатация, технически насоки за процеса и обучение на персонала, за да започнете да работите бързо.
Независимо дали създавате нова фабрика или обновявате съществуващо оборудване, тази производствена линия е вашата идеална инвестиция за завладяване на пазара за дебел строителен кофраж.
Свържете се с нас сега за персонализирано решение и оферта!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Имейл: osbmdfmachinery@gmail.com