


MH-PB
MINGHUNG

1. Raaka-aineen vastaanotto ja esikäsittely : Erilaiset puuraaka-aineet (tukit, leikkuupuut, kierrätyspuu) hakatut ja hiutaleet määritellyiksi hiukkasiksi.
2. Kuivaus : Märät hiutaleet syötetään pyörivään rumpukuivaimeen kosteuspitoisuuden alentamiseksi 3–6 %:iin (pintakerros 4–6 %, ydinkerros 3–5 %) valmistautuen myöhempään palonestokäsittelyyn.
3. Paloa hidastava lisäys (Monivaiheinen) : Hyödyntää monivaiheista ruiskutus-/annostelutekniikkaa useissa kohdissa:
Suihkutetaan palonestoliuosta kosteisiin hiutaleisiin ennen kuivaamista
Jauheen palonestoaineen levittäminen kuiville hiutaleille kuljetuksen aikana kuivumisen jälkeen
Samanaikainen lisäys liimauksen aikana
Lisäruiskutus matonmuodostus/kuumapuristusvaiheiden aikana
4. Seulonta ja jalostus : Käsitellyt hiutaleet luokitellaan tärisevien seulojen avulla; hienojakoiset pintamateriaalit ja ydinkarkeat materiaalit varastoidaan erikseen.
5. Liimaus : Pinta- ja ydinhiutaleet sekoitetaan ympäristöystävällisiin liima-aineisiin (UF, MUF tai MDI) erittäin tarkoilla mittausliimausjärjestelmillä.
6. Maton muodostus : Kerrosmuodostuspäät levittävät liimattuja hiutaleita pinta-ydin-pinta-rakenteessa luoden monikerroksisen maton, jossa palonestoaine on keskittynyt lähelle pintakerroksia maksimaalisen tehokkuuden saavuttamiseksi.
7. Esipuristus ja jatkuva tasapuristus : Matto esipuristetaan ilmanpoistoa varten ja kovetetaan sitten korkeassa lämpötilassa ja paineessa (jopa 230–240 °C) jatkuvassa tasapuristimessa loputtoman raakalevyn muodostamiseksi.
8. Jäähdytys ja leikkaaminen : Raakalevy jäähdytetään jäähdytyslevyllä ja leikataan sitten vakiopaneeleiksi poikkileikkaus- ja halkaisusahoilla.
9. Hionta ja tarkastus : Paneelit hiotaan kahdelta puolelta leveänauhahiomakoneella, minkä jälkeen ne läpäisevät online-paksuus-, tiheys- ja palotehotarkastuksen ennen pinoamista ja varastointia.

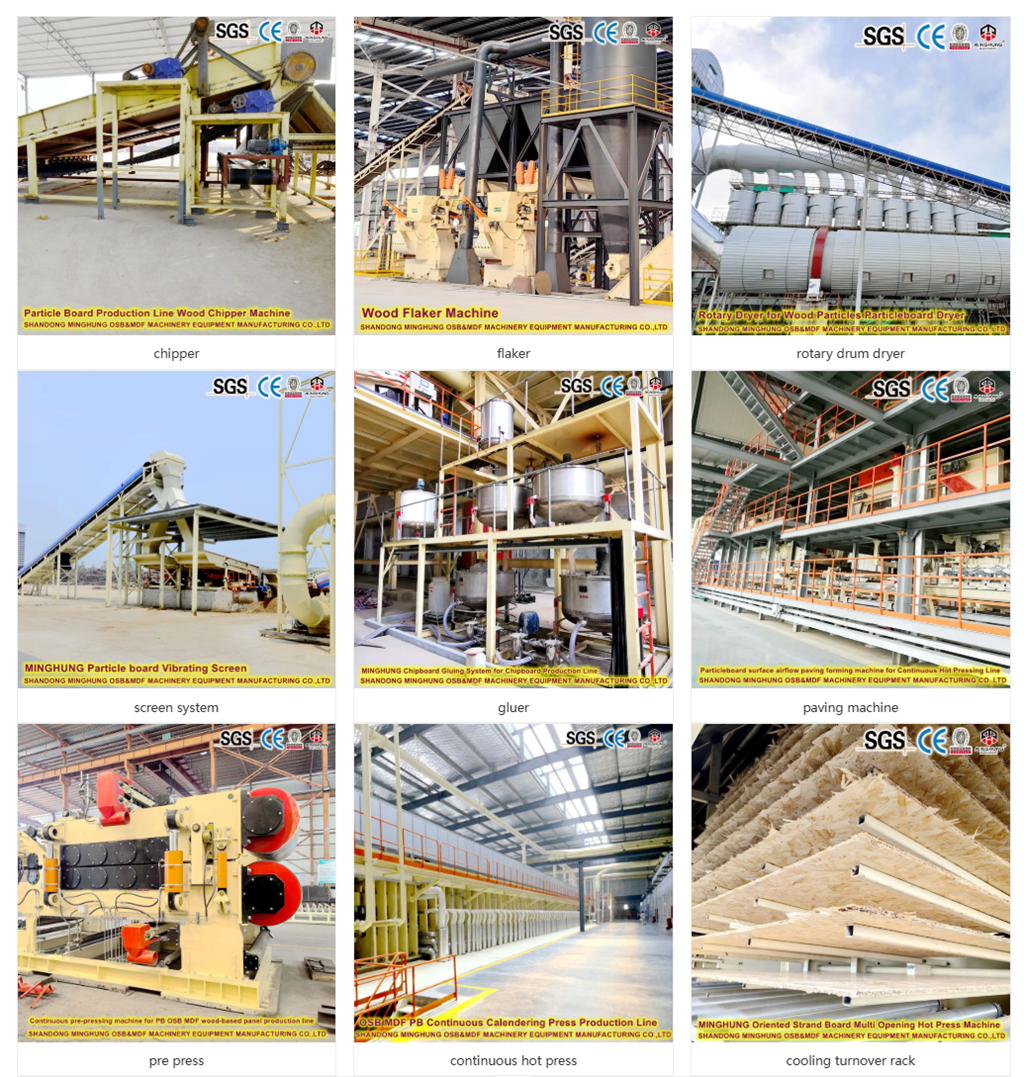
Hakkuri / Flaker
Pyörivä rumpukuivain (kuumailmauunilla)
Paloa hidastava ruiskutus-/annostelujärjestelmä (mukaan lukien varastosäiliöt, annostelupumput, sumutussuuttimet/jauheenlevittimet)
Monikerroksinen värinänäyttö
Erittäin tarkka liimausjärjestelmä (annostelupumpuilla ja sekoittimilla)
Kerroksellinen maton muodostuskone
Maton esipuristus (valinnainen tärinätiivistysominaisuus)
Jatkuva tasainen kuumapuristus
Jäähdytyskerroin
Poikittaissaha / halkaisusaha
Kaksipuolinen leveänauhahiomakone
Online-tarkastusjärjestelmä (paksuus, tiheys, paloteho)
Täysautomaattinen sähköinen ohjausjärjestelmä (PLC + HMI)
Parametri |
Erittely |
Valmiin levyn paksuus |
6 mm – 40 mm (vakiopaloluokitus: 8–40 mm) |
Valmis levyn leveys |
1220 mm / 1830 mm / 2440 mm (muokattavissa) |
Valmiit laudan pituus |
2440 mm – 5500 mm (säädettävä) |
Vuotuinen tuotantokapasiteetti |
50 000 – 300 000 m³ (mallista riippuvainen) |
Kosteus Kuivumisen jälkeen |
Pinta: 4 % – 6 % / ydin: 3 % – 5 % |
Paloa hidastava lisäystila |
Monivaiheinen (märkäruiskutus / kuivaannostelu / liimaus / muotoilulisä) |
Liimatyyppi |
Urea-formaldehydi / MUF / MDI |
Kuumapuristuslämpötila |
180°C - 240°C |
Kuuma paine |
Max. 350 N/cm² |
Asennettu kokonaisteho |
800 kW – 2500 kW (riippuen kokoonpanosta) |
Palonkestävät oven ydinpaneelit: Puisten palo-ovien ydintäytemateriaali
Rakennusväliseinät ja -katot: Paloturvalliset väliseinät ja katot julkisissa tiloissa, liikerakennuksissa, sairaaloissa ja kouluissa
Huonekalujen valmistus: Paloturvalliset toimistokalusteet, hotellikalusteet ja keittiönkaapit
Kuljetus: Paloa hidastavat sisäpaneelit junille, laivoille ja autoille
Rakennusmuotti : Palonkestävät väliaikaiset muotit rakennustyömaille
Näyttely ja koristelu: Palonkestävät alustat messuosastoille ja sisustukseen
Ilmanvaihtokanavien päällysteet: Palonsuojakerrokset rakennusten ilmanvaihtojärjestelmiin
1. Monivaiheinen paloa hidastava annostustekniikka : Joustava lisäys useissa vaiheissa (esikuivaus, jälkikuivaus, liimauksen aikana, muovauksen aikana) varmistaa hiukkasten perusteellisen imeytymisen ja tasaisen palonestoaineen jakautumisen, mikä estää alikäsittelyn tai tuhlaavan liikakäytön.
2. Mukautettu jatkuvaan puristukseen korkean lämpötilan prosessissa : Optimoidut paloa hidastavat koostumukset ja annostelun ajoitus ylläpitävät levyn vakaan kovettumisen laadun ja palosuorituskyvyn jatkuvan puristuksen korkean lämpötilan olosuhteissa (230–240 °C).
3. Pinta-ydinkerroksinen palonestoainerakenne : Pinta- ja ydinkerroksissa voidaan käyttää eri suhteita/tyyppejä palonsuoja-aineita, mikä vähentää kustannuksia ja varmistaa tehokkuuden – palonestoaineet keskittyvät lähelle pintakerroksia minimoidakseen häviön loppuhiontauksen aikana.
4. Erinomainen tuotteen laatu : Jatkuva puristus tuottaa sileät pinnat, tiukat paksuustoleranssit, korkean sisäisen sidoslujuuden ja tasaisen luotettavan palosuorituskyvyn.
5. Joustava räätälöinti : Laitteiden kokoonpano voidaan räätälöidä raaka-ainetyyppien, kapasiteettitarpeiden ja tavoiteltujen palonestoluokitusten perusteella.
6. Kansainvälisten standardien noudattaminen : Valmistettu palosuojattu lastulevy täyttää EN 312, ASTM E84, CARB, GB 8624 ja muut kansainväliset paloturvallisuus- ja ympäristöstandardit.
7. Täysin automatisoitu ohjaus : PLC + HMI-ohjausjärjestelmä tarjoaa reaaliaikaisen liekinsuoja-annostelunopeuden, lämpötilan, paineen ja muiden kriittisten parametrien seurannan ja säädön, mikä varmistaa tasaisen tuotteen laadun.


Jos haluat lisätietoja, ota meihin yhteyttä, vastaamme sinulle nopeasti ja tarjoamme työvideoita kanssasi.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Sähköposti: osbmdfmachinery@gmail.com


