


MINGHUNG

Bei dieser Produktionslinie handelt es sich um ein hochautomatisiertes und integriertes System, das speziell für die Herstellung hochwertiger Funktionsplatten entwickelt wurde. Nachfolgend finden Sie eine detaillierte Beschreibung der Kernmaschinen in der Reihenfolge des Produktionsprozesses:
1. Abschnitt zur Rohstoffvorbereitung
Entrindungs- und Hacker-Kombination: Verarbeitet Stämme (oder Holz mit kleinem Durchmesser), indem es entrindet und in gleichmäßige Holzspäne zerkleinert wird, die den Spezifikationen entsprechen. Dies ist der erste entscheidende Schritt zur Sicherstellung der Partikelqualität.
Flacker: Verarbeitet die Hackschnitzel zu standardisierten Flocken weiter. Es verwendet hochpräzise Messerscheiben und ein Druckzufuhrsystem, um eine gleichmäßige Partikelmorphologie und eine konsistente Oberfläche zu gewährleisten, was sich direkt auf die mechanischen Eigenschaften und die Oberflächenqualität der Platte auswirkt.

Partikelsieb- und Nachzerkleinerungssystem: Klassiert Partikel nach Größe über Mehrdeck-Vibrationssiebe. Übergroße Partikel werden zur Wiederaufbereitung einem Nachbrecher zugeführt, während Feinteile in der Kernschicht oder als Brennstoff verwendet werden können, wodurch die Partikelgrößenverteilung für jede Schicht optimiert wird.
2. Abschnitt zum Trocknen, Sortieren und Mischen
Rotationstrommeltrockner: Trocknet die Partikel effizient und gleichmäßig mit Heißluft hoher Temperatur und regelt den Feuchtigkeitsgehalt präzise auf das erforderliche Niveau. Es ist mit einem fortschrittlichen Wärmeenergiesystem und explosionsgeschützten Geräten für Sicherheit und Stabilität ausgestattet.

Nachtrocknungssieb: Siebt die getrockneten Partikel erneut, um feines Oberflächenschichtmaterial präzise vom groben Kernschichtmaterial zu trennen und so die abgestufte Strukturbildung vorzubereiten.

Ringmischer (Kernausrüstung): Dies ist der Schlüssel zum Erreichen flammhemmender (FR) und feuchtigkeitsbeständiger (MR) Eigenschaften. Das System umfasst mehrere Präzisionsdosierpumpen und Düsen:
Harzsystem: Trägt Harnstoff-Formaldehyd-Harz (UF) oder Melamin-Harnstoff-Formaldehyd-Harz (MUF) präzise auf.
Wachssystem: Trägt geschmolzenes Wachs für eine grundlegende Feuchtigkeitsbeständigkeit auf.
Flammschutzsystem (einzigartig): Unabhängige Rohrleitungen und Düsen tragen flüssige oder pulverbasierte umweltfreundliche Flammschutzmittel (z. B. Ammoniumphosphat, Borverbindungen) gleichmäßig auf die Partikel auf.
Alle Komponenten werden im Hochgeschwindigkeits-Rotationsmixer gründlich mit den Partikeln vermischt, sodass jedes Partikel vollständig umhüllt ist.

3. Form- und Pressbereich (Herzstück der Linie)
Kombinationsformstation mit mechanischem Luftstrom: Nutzt die Mehrkopf-Formtechnologie. Verwendet typischerweise 4 Formköpfe:
2 für feine Partikel in der Oberflächenschicht (Ober- und Unterseite).
2 für grobe Kernschichtpartikel.
Bildet durch präzise Streichwalzen und Luftstrom eine abgestufte Strukturmatte (fein-grob-fein), die die mechanische Festigkeit und Oberflächenglätte der Platte deutlich verbessert.

Continuous Press (CP): Das „Herzstück“ der gesamten Produktionslinie, das den höchsten Stand der Technik darstellt. Zu seinen Vorteilen gehören:
Hohe Leistung und Qualität: Die Matte wird kontinuierlich durch Stahlbänder durch Dutzende Meter Druckzonen (Vorwärmen, Hauptpressen, Druckhalten, Druckentlastung) gefördert. Die Druck- und Temperaturprofile werden präzise gesteuert, was zu Platten mit äußerst gleichmäßiger Dichte und dünnen vorgehärteten Schichten führt, die in der Qualität denen von Mehretagenpressen überlegen sind.
Energieeffizienz: Verbraucht ca. 20–30 % weniger Energie im Vergleich zu Mehretagenpressen.
Produktionsflexibilität: Ermöglicht die Online-Anpassung der Plattendicke während der Produktion (z. B. Wechsel von 20 mm auf 15 mm) ohne Unterbrechung, was sie ideal für die Produktion mit mehreren Spezifikationen und kundenspezifischen Anforderungen macht.

4. Endbearbeitungs- und Schleif-/Schneidebereich
Kühl- und Wendeeinheit: Kühlt und wendet die Hochtemperaturplatten (>100 °C) nach dem Pressen, um den Feuchtigkeitsgehalt und die innere Spannung zu homogenisieren und so ein Verziehen zu verhindern.

Kapp- und Besäumsägen: Schneidet den durchgehenden Brettstrang präzise auf die erforderlichen Plattengrößen (z. B. 1220 x 2440 mm, 1830 x 3660 mm) basierend auf den Bestellanforderungen, sowohl in Quer- als auch in Längsrichtung.

Stapel- und Zwischenlagersystem: Das automatisierte Stapeln und Fördern sorgt für ausreichend Konditionierungszeit, damit die Platten ihre Eigenschaften vollständig stabilisieren können.
Mehrkopf-Breitbandschleifer: Typischerweise ein Hochleistungsschleifer mit 6 oder 8 Köpfen. Die ersten Köpfe dienen zum Kalibrieren und Grobschleifen, um Dickenabweichungen zu beseitigen; Die nachfolgenden Köpfe führen eine Feinpolitur durch und sorgen so für eine spiegelglatte Oberfläche, die sich perfekt für die Weiterverarbeitung wie Laminieren oder UV-Lackieren eignet.
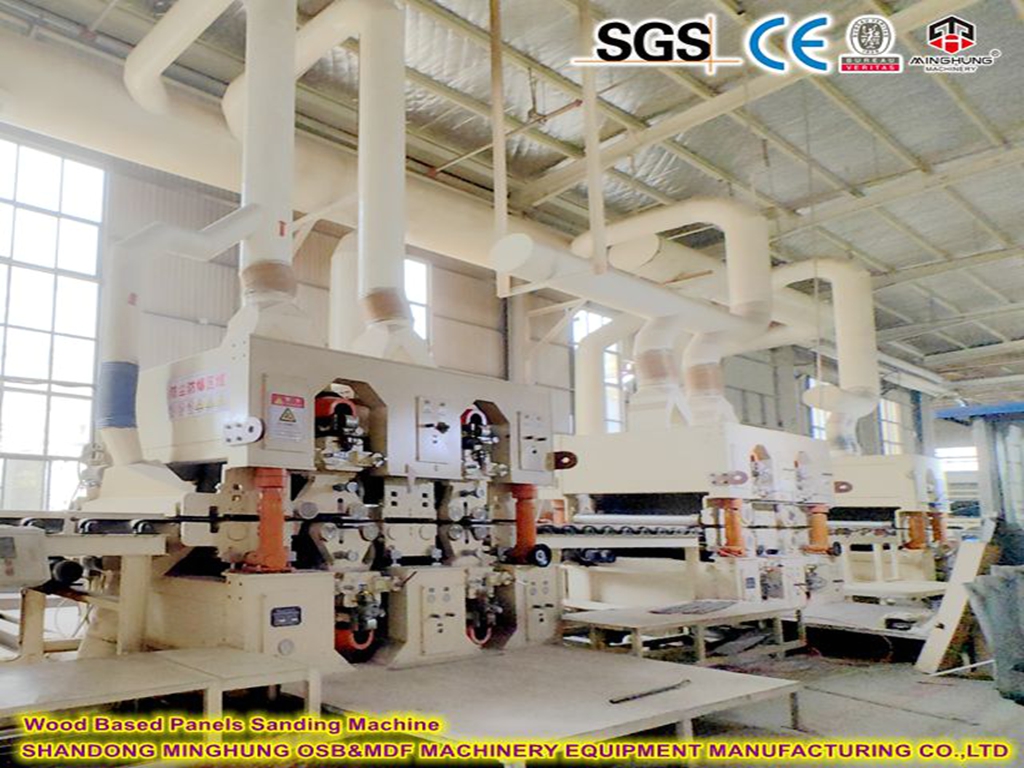
5. Hilfs- und Steuerungssysteme
Thermal Energy Center (TEC): Das „Kraftpaket“ der Linie. Nutzt Prozessabfälle (Schleifstaub, Rinde, Feinanteile) und Siebrückstände als Brennstoff zur Erzeugung von Heißgas für den Trockner und die Presse, wodurch ein hoher Grad an Energieautarkie erreicht und die Betriebskosten deutlich gesenkt werden.

Zentrales Steuerungssystem (SPS + SCADA): Die gesamte Linie ist über speicherprogrammierbare Steuerungen (SPS) und ein SCADA-System (Supervisory Control and Data Acquisition) integriert und gesteuert. Vom zentralen Kontrollraum aus können Bediener alle Prozessparameter (Temperatur, Druck, Geschwindigkeit, Harzauftragsrate, Flammschutzmitteldosierung usw.) überwachen und anpassen und so die Visualisierung, Rückverfolgbarkeit und Optimierung der Produktionsdaten ermöglichen. Es ist das „Gehirn“ der automatisierten Fertigung.

Die Herstellung von flammhemmenden und feuchtigkeitsbeständigen Spanplatten baut auf dem Standard-Spanplattenprozess auf, indem funktionelle chemische Zusätze und eine präzise Prozesssteuerung integriert werden. Der Kernprozess ist wie folgt:
1. Rohstoffaufbereitung: Holzrohstoffe (z. B. Zweige, Kleinholz, Holzverarbeitungsrückstände) werden mit einem Häcksler zu gleichmäßigen Holzspänen verarbeitet.
2. Flockenvorbereitung: Die Holzspäne werden einem Flockenschneider zugeführt, um in Flocken mit den gewünschten Spezifikationen geschnitten zu werden. Die Flocken werden durch ein Siebsystem geleitet, um feines Material der Oberflächenschicht vom groben Material der Kernschicht zu trennen.
3. Trocknen: Die gesiebten Flocken werden in einem Trockner (z. B. einem Rotationstrommeltrockner) mit Heißluft hoher Temperatur getrocknet, um ihren Feuchtigkeitsgehalt auf den erforderlichen Bereich (typischerweise 2–4 %) zu reduzieren.
4. Mischen mit Additiven (Kernschritt):
Harzanwendung: Die getrockneten Flocken werden zu einem Mixer (z. B. einem Ringmischer) geschickt, wo sie gleichmäßig mit Klebstoff (typischerweise Harnstoff-Formaldehyd-UF- oder Melamin-Harnstoff-Formaldehyd-MUF-Harz) und Wachsemulsion vermischt werden.
Anwendung von Flammschutzmitteln: Beim Mischen werden flüssige oder pulverförmige Flammschutzmittel über ein unabhängiges Präzisionsdosiersystem gleichzeitig und gleichmäßig auf die Flocken gesprüht.
Feuchtigkeitsbeständige Anwendung: Als grundlegendes wasserabweisendes Mittel wird eine Wachsemulsion aufgetragen. Für eine höhere Feuchtigkeitsbeständigkeit können modifizierte Harze (z. B. MUF) verwendet werden.
5. Formung: Die mit Harz und Additiven beschichteten Flocken werden durch die Formstation zu einer gleichmäßigen Matte mit einer dreischichtigen Struktur „fein-grob-fein“ geformt.
6. Vorpressen und Heißpressen: Die Matte wird zunächst durch eine Vorpresse vorverdichtet und gelangt dann in die Heißpresse (Mehretagenpresse oder Durchlaufpresse). Unter hoher Temperatur (typischerweise 180–210 °C) und hohem Druck härtet der Klebstoff schnell aus und presst die Flocken zu einer dichten Platte.
7. Endbearbeitung: Die gepresste Platte wird abgekühlt, konditioniert, auf Maß geschnitten und geschliffen, was zu einer fertigen Platte mit präzisen Abmessungen und einer glatten Oberfläche führt.

1. Flammhemmung erreichen:
Der Flammschutz wird in erster Linie durch den Zusatz von Flammschutzmitteln erreicht. Ihr Wirkmechanismus und ihre Produktionskontrollpunkte sind wie folgt:
Anwendungsmethode: Die Kernmethode ist das gleichmäßige Mischen von Flammschutzmitteln mit den Flocken während des Mischvorgangs. Dies ist die effektivste und gebräuchlichste Methode, um sicherzustellen, dass das Flammschutzmittel über die gesamte Platte verteilt wird.
Wirkmechanismus:
Barrierebildung: Das Flammschutzmittel schmilzt bei hohen Temperaturen und bildet eine Schutzschicht, die gegen Sauerstoff und Hitze isoliert.
Kühlung durch endotherme Reaktion: Die Zersetzung des Flammschutzmittels absorbiert Wärme, senkt die Oberflächentemperatur der Platte und verzögert die thermische Zersetzung.
Verdünnung und Erstickung: Bei der Zersetzung entstehen nicht brennbare Gase (z. B. Stickstoff, CO₂), wodurch die Konzentration brennbarer Gase und Sauerstoff verdünnt wird.
Hemmung der Kettenreaktion: Fängt freie Radikale ein, die bei der Verbrennung entstehen, und unterbricht die Kettenreaktion der Verbrennung.
Gängige Flammschutzmittel: Anorganische Flammschutzmittel auf Phosphor-Stickstoff-Basis (z. B. Ammoniumpolyphosphat APP), Flammschutzmittel auf Borbasis (z. B. Zinkborat) usw., die umweltfreundlich und effizient sind.
Prozesskontrolle: Die Dosierung und Konzentration des Flammschutzmittels sowie die Gleichmäßigkeit seiner Mischung mit den Flocken sind entscheidend für die Gewährleistung einer konsistenten und stabilen Flammschutzleistung (Erreichung der Klasse B1).
2. Feuchtigkeitsbeständigkeit erreichen:
Die Feuchtigkeitsbeständigkeit wird durch eine Kombination aus physikalischer Barriere und chemischer Verstärkung erreicht:
Wasserabweisendes Wachs (physikalische Barriere):
Während des Mischens wird Wachsemulsion hinzugefügt. Wachspartikel bedecken gleichmäßig die Oberfläche der Flocken.
Beim Heißpressen schmilzt das Wachs und bildet einen hydrophoben Film auf den Flockenoberflächen und in den Hohlräumen zwischen ihnen, der das Eindringen von Wasser effektiv blockiert. Dies ist die Grundlage für die Erreichung der feuchtigkeitsbeständigen (MR) Qualität.
Harzmodifikation (chemische Verbesserung):
Verwendung von Melamin-Harnstoff-Formaldehyd (MUF)-Harz anstelle von Standard-UF-Harz. Durch die Einarbeitung von Melamin wird die Wasser- und Witterungsbeständigkeit des Harzes erheblich verbessert, wodurch es weniger anfällig für Hydrolyse durch Feuchtigkeit wird und so sichergestellt wird, dass die Platte auch in feuchten Umgebungen eine hohe mechanische Festigkeit behält.
Ablauf und Struktur:
Durch entsprechende Erhöhung des Heißpressdrucks und der Temperatur wird die Platte dichter und die für Wasser zugänglichen Poren werden kleiner.
Eine ausgewogene, stabile Struktur und eine vollständige Aushärtung tragen ebenfalls zur allgemeinen Feuchtigkeitsbeständigkeit bei.
Der Flammschutz wird in erster Linie durch die Zugabe von Flammschutzmitteln beim Mischen zur chemischen Hemmung der Verbrennung erreicht. Feuchtigkeitsbeständigkeit wird durch die Zugabe von Wachs erreicht, um eine physikalische Wasserbarriere zu schaffen, oft kombiniert mit der Verwendung von MUF-Harz zur chemischen Verbesserung. Beide basieren auf dem präzisen und gleichmäßigen Auftragen von Additiven während des Kernmischungsschritts und den anschließenden stabilen Heißpress- und Aushärtungsprozessen.
Integrierte schlüsselfertige Lösung: Wir bieten ein komplettes schlüsselfertiges Projekt, das alles von der Rohstoffhandhabung über die Partikelvorbereitung, das Trocknen, Mischen, Formen, Pressen bis hin zur Endbearbeitung und dem Schneiden umfasst und so eine nahtlose Integration und einen hocheffizienten Betrieb gewährleistet.
Maßgeschneiderte FR/MR-Technologie: Der Kernprozess integriert fortschrittliche automatische Dosiersysteme für Flammschutzmittel und Imprägniermittel, die eine gleichmäßige Verteilung und eine präzise Verhältniskontrolle gewährleisten. Dadurch wird gewährleistet, dass die endgültigen Dielen durchweg die Flammschutz- und Feuchtigkeitsbeständigkeitsbewertungen (MR) der chinesischen GB-Norm Klasse B1 erfüllen.
Hohe Leistung und Automatisierung: Durch den Einsatz fortschrittlicher kontinuierlicher Pressentechnologie (oder großer Mehretagenpressen), eines intelligenten Trocknungssystems und eines zentralisierten SPS-Steuerungssystems erreicht die Linie eine vollständige Automatisierung, senkt die Arbeitskosten erheblich und gewährleistet eine stabile Produktion von 100.000 m³ Kapazität.
Überragende Endproduktqualität: Die hochpräzise Formstation und die kontinuierliche Presse sorgen für eine außergewöhnliche Plattengleichmäßigkeit und eine ausgezeichnete geschliffene Oberfläche mit minimalen Dichteabweichungen und hervorragenden mechanischen Eigenschaften.
Energieeffizienz und Nachhaltigkeit: Das Liniendesign umfasst ein Wärmeenergiezentrum (unter Verwendung von Altholz als Brennstoff), Abgasbehandlungs- und Wärmerückgewinnungssysteme, wodurch der Energieverbrauch minimiert und Umweltstandards eingehalten werden.
Flammhemmende und feuchtigkeitsbeständige Spanplatten durchbrechen aufgrund ihrer kombinierten Eigenschaften von Brandschutz und Feuchtigkeitsbeständigkeit die Verwendungsbeschränkungen von Standard-Spanplatten. Es wird häufig in Bereichen mit besonderen Anforderungen an Sicherheit und Umweltbedingungen eingesetzt.
1. Bau und Innendekoration
Trennwände und Decken für gewerbliche Räume: Wird für Trennwände, abgehängte Decken und Sonderwände in Hotels, Einkaufszentren, Bürogebäuden und Restaurants verwendet. Seine Flammhemmung entspricht den Brandschutzvorschriften und seine Feuchtigkeitsbeständigkeit passt sich verschiedenen klimatischen Bedingungen an.
Innenausbau öffentlicher Einrichtungen: Wird für die Innendekoration und Möbelherstellung an überfüllten Orten wie Krankenhäusern, Schulen, Bibliotheken, Museen, Stadien, Flughäfen und Bahnhöfen verwendet, wo der Brandschutz Priorität hat.
Toilettentrennwände: Ideal für Trennwände in öffentlichen Toiletten und Duschräumen. Seine feuchtigkeitsbeständigen Eigenschaften verhindern wirksam, dass die Platte aufgrund von Feuchtigkeit aufquillt, sich verzieht oder schimmelt.
2. Möbelherstellung
Küchen- und Badezimmermöbel: Ein idealer Untergrund für Schränke und Waschtischunterschränke. Seine Feuchtigkeitsbeständigkeit sorgt für Stabilität in feuchten Umgebungen, während die Flammhemmung dem Zuhause zusätzliche Sicherheit verleiht.
Labormöbel: Zur Herstellung von Laborwerkbänken, Abzügen und Lagerschränken. Es widersteht gelegentlichen Chemikalienspritzern (in Kombination mit chemikalienbeständigen Laminaten) und seine flammhemmenden Eigenschaften entsprechen den Laborsicherheitsstandards.
Büro- und Gewerbemöbel: Wird für Bürotrennwände, Arbeitsstationen, Arbeitsplatten, Ausstellungsregale und Lagerschränke verwendet und eignet sich besonders für Objektprojekte, die bestimmte Brandschutzklassen erfordern.
3. Transport
Marine-Innenräume: Wird für Kabinentrennwände, Wandpaneele, Decken und Möbel auf Kreuzfahrtschiffen, Fähren und anderen Schiffen verwendet. Muss strenge Standards für Flammschutz und Feuchtigkeitsbeständigkeit (sogar wasserdicht) erfüllen.
Fahrzeuginnenräume: Wird für Wandpaneele, Trennwände, Gepäckträger und Möbel in Eisenbahnwaggons, Wohnmobilen und Bussen verwendet. Die Materialien erfordern Leichtigkeit, Festigkeit und Flammschutz.
4. Industrielle und spezifische Anwendungen
Elektronische Komponenten: Werden als interne Strukturträger für Produkte wie Server-Racks, Audiogeräte und TV-Rückwände verwendet, bei denen Dimensionsstabilität und Verformungsbeständigkeit von entscheidender Bedeutung sind.
Verpackung und Präsentation: Wird für die Hochleistungsverpackung hochwertiger Industrieprodukte und wiederverwendbarer Ausstellungsdisplays verwendet, die eine hohe Stabilität erfordern.
Türkernmaterial: Dient als Kernmaterial für Innentüren und Brandschutztüren, bietet Füllungsunterstützung und trägt gleichzeitig zu flammhemmenden Eigenschaften bei.
Der Kernwert flammhemmender und feuchtigkeitsbeständiger Spanplatten liegt in ihrer „Sicherheit“ und „Stabilität“. Es wird hauptsächlich in überfüllten öffentlichen Gebäuden, feuchten Umgebungen wie Küchen und Badezimmern sowie im Transportwesen und in bestimmten Industriebereichen mit strengen Brandschutzanforderungen eingesetzt. Es handelt sich um eine Hochleistungslösung, die Standard-Spanplatten ersetzt.
Wenn Sie Neu- oder Bestandsinvestoren sind und planen, ihre Spanplattenwerke zu errichten oder zu modernisieren, um flammhemmende und feuchtigkeitsbeständige Spanplatten mit hoher Wertschöpfung herzustellen.
Wir bieten nicht nur erstklassige Maschinen, sondern auch umfassenden technischen Support, Installation und Inbetriebnahme, Personalschulung und Kundendienst, um sicherzustellen, dass Ihr Projekt von der Konzeption bis zur Produktion reibungslos verläuft.
Bitte kontaktieren Sie uns für ein Angebot.
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
E-Mail: osbmdfmachinery@gmail.com


