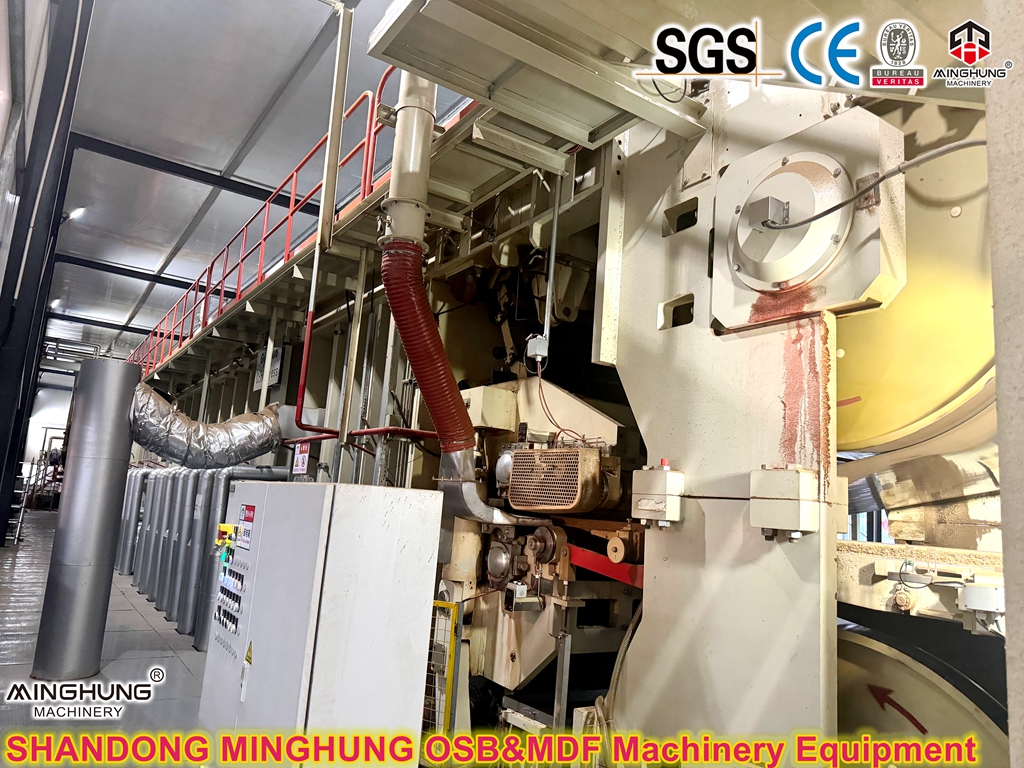
MH-PB
MINGHUNG

1. Efficienza ultraelevata: dotata di una pressa continua avanzata, aumenta l'efficienza produttiva di quasi tre volte rispetto alle tradizionali presse batch, garantendo un funzionamento stabile 24 ore su 24, 7 giorni su 7 e raggiungendo facilmente una produzione annua di 300.000 m³ .
2. Controllo intelligente Industria 4.0: completamente integrato con i sistemi di controllo dell'automazione (ad esempio Siemens). La sala di controllo centrale consente il monitoraggio in tempo reale di ogni fase: dalla preparazione delle materie prime, all'essiccazione, alla vagliatura, all'incollaggio, alla formatura, alla pressatura fino alla finitura. Ciò riduce significativamente i costi di manodopera (richiedendo solo 2-4 persone per l'ispezione) mentre il feedback preciso dei dati garantisce una percentuale di prodotto di prima scelta superiore al 95%.
3. Qualità premium della scheda:
Formatura precisa: dotata di una nuova generazione di stazioni di formatura per garantire una struttura uniforme del tappeto, con conseguente elevata resistenza ed eccellenti proprietà anti-deformazione.
Standard ambientali: la linea di produzione è compatibile con la tecnologia senza formaldeide aggiunta (MDI), in grado di produrre in modo stabile pannelli ecologici conformi agli standard E0 ed ENF (super E0), soddisfacendo la domanda globale di materiali da costruzione ecologici.
Struttura della superficie: combinati con sezioni di levigatura avanzate, i pannelli presentano una superficie liscia e fine, pronta per una lavorazione profonda come la laminazione di carta impregnata di melammina.
4. Risparmio energetico e rendimento elevato: i sistemi di essiccazione ottimizzati dell'energia termica e la tecnologia di super screening massimizzano l'uso dell'energia della biomassa e classificano con precisione la geometria delle particelle, riducendo significativamente gli sprechi di materie prime e abbassando i costi operativi complessivi.
1. Sezione Preparazione del materiale
I materiali di legno grezzo vengono impilati per specie, trasformati in trucioli da cippatrici, vagliati e immagazzinati in silos di trucioli. Vengono poi trasformati da scaglie ad anello in particelle umide, che vengono trasportate pneumaticamente ai silos di particelle umide.
Attrezzatura principale:
Caricatori di tronchi/Pinze per legna: per l'alimentazione delle materie prime è possibile utilizzare marchi come XCMG e Liugong
Cippatrici a tamburo: cippa rami e tronchi di piccolo diametro in trucioli di legno idonei
Silos per trucioli: stoccaggio intermedio del cippato per garantire processi successivi continui e stabili
Scaglie ad anello: scaglie di trucioli di legno in particelle idonee, ad esempio scaglie Pessa provenienti dall'Italia
cippatore
sfaldatore
2. Sezione Essiccazione e Classificazione
Le particelle umide provenienti dal silo vengono essiccate nell'essiccatore e quindi inviate ai vagli per la classificazione. Le particelle fini qualificate vanno al silo dello strato superficiale. Le particelle grossolane entrano nel raffinatore. Le particelle medio-grosse vengono classificate mediante classificatori ad aria e inviate rispettivamente ai silos di strato superficiale e centrale. L'essiccatore a tamburo a tre canali di NHI utilizza aria calda per l'avanzamento a spirale, garantendo un contenuto di umidità uniforme con alta efficienza e basso consumo energetico.
Attrezzatura principale:
Essiccatori rotanti/a canale: design a tre canali o a canale singolo per asciugare le particelle bagnate al contenuto di umidità specificato
Super Screens : precisa classificazione granulometrica
Classificatori d'aria: separazione pneumatica
Maiali/raffinatori: per il ritrattamento di particelle grossolane
Sistemi di rilevamento ed estinzione scintille: rilevatori di scintille installati all'uscita dell'essiccatore per l'espulsione automatica in caso di allarme
asciugatrice
vaglio vibrante
3. Sezione Preparazione e miscelazione della colla
Le particelle dello strato superficiale e centrale vengono miscelate separatamente. Le particelle vengono scaricate dai silos a una velocità fissa, pesate e immesse uniformemente nel miscelatore ad anello. Il frullatore garantisce una copertura uniforme della colla e mantiene un rapporto colla/legno costante.
Attrezzatura principale:
Sistema di preparazione colla: Miscelatore colla centralizzato con dosaggio automatico PLC e preparazione continua
Frullatori ad anelli: garantiscono una miscelazione accurata delle particelle con colla atomizzata
Dispositivi di dosaggio: pesano continuamente il flusso di particelle e regolano automaticamente il dosaggio della colla
4. Sezione Formatura e Pressatura
Le particelle miscelate vengono formate in tappetini uniformi dalla macchina formatrice. La pressa piana continua è il fulcro e offre vantaggi quali risparmio di energia e materiale, elevata produttività, superfici lisce del pannello, profili di densità ragionevoli e un'ampia gamma di regolazione dello spessore. Il processo di pressatura è continuo con un controllo preciso della temperatura, della pressione e del contenuto di umidità. Questa sezione è fondamentale per la qualità del pannello truciolare.
Attrezzatura principale:
Macchine per la formatura: include la formatura ad aria e la pavimentazione meccanica
Prepresse: Per la compattazione preliminare del materassino
Presse piane continue: l'attrezzatura fondamentale, lunga circa 40 metri.
Seghe trasversali: tagliare il tappetino formato alla lunghezza richiesta
Metal Detector: separatori magnetici permanenti per rimuovere i contaminanti metallici
macchina per la formazione di tappetini
prestampa
Presse piane continue
Seghe a taglio trasversale
5. Sezione di finitura e levigatura
Le tavole grezze pressate vengono raffreddate, rifilate da seghe da rifilatura, levigate da levigatrici, ispezionate, classificate e accatastate. I pannelli levigati hanno una superficie liscia e fine, pronta per una lavorazione profonda come la laminazione melaminica.
Attrezzatura principale:
Raffreddatori/Trasportatori di raffreddamento dei pannelli: i pannelli grezzi pressati a caldo necessitano di raffreddamento
Seghe da rifilatura: rifilare le tavole grezze alle dimensioni standard. L'elevata velocità della linea garantisce una buona qualità dei bordi
Levigatrici a nastro largo: tavole finite levigate per una superficie liscia
Impilatori/Tavoli elevabili: impilare e immagazzinare tavole finite
dispositivo di raffreddamento della scheda
seghe da taglio
levigatrice
Pressa piana continua
Sostituisce le presse batch singole o multiple, pressando continuamente i tappetini nei pannelli
Lungo circa 40 metri, utilizza la tecnologia leader a livello mondiale
Elevata velocità di uscita, fino a 9-10 cartoni/min (4x8 piedi)
Risparmio energetico e di materiale, elevata produttività, superfici lisce, ampia regolazione dello spessore
I pannelli prodotti da questa linea trovano largo impiego per:
Mobili su misura e pronti da montare (RTA) (armadi, guardaroba)
Decorazione e finiture interne
Supporti per pavimentazioni antistatici
Pallet in legno e materiali da imballaggio ad alta resistenza
In qualità di esperti in macchinari per pannelli a base di legno, forniamo servizi chiavi in mano completi che vanno dalla progettazione del processo, alla produzione delle apparecchiature, all'installazione e alla messa in servizio, alla formazione del personale. Le nostre linee di produzione da 300.000 m³/anno operano con successo in diverse regioni del mondo, ottenendo la fiducia dei clienti per la loro stabilità, alta efficienza e durata. Scegliere noi significa costruire il nucleo competitivo della vostra attività nel settore del legno per il prossimo decennio.
Contattaci per un preventivo gratuito oggi!
I nostri contatti:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com