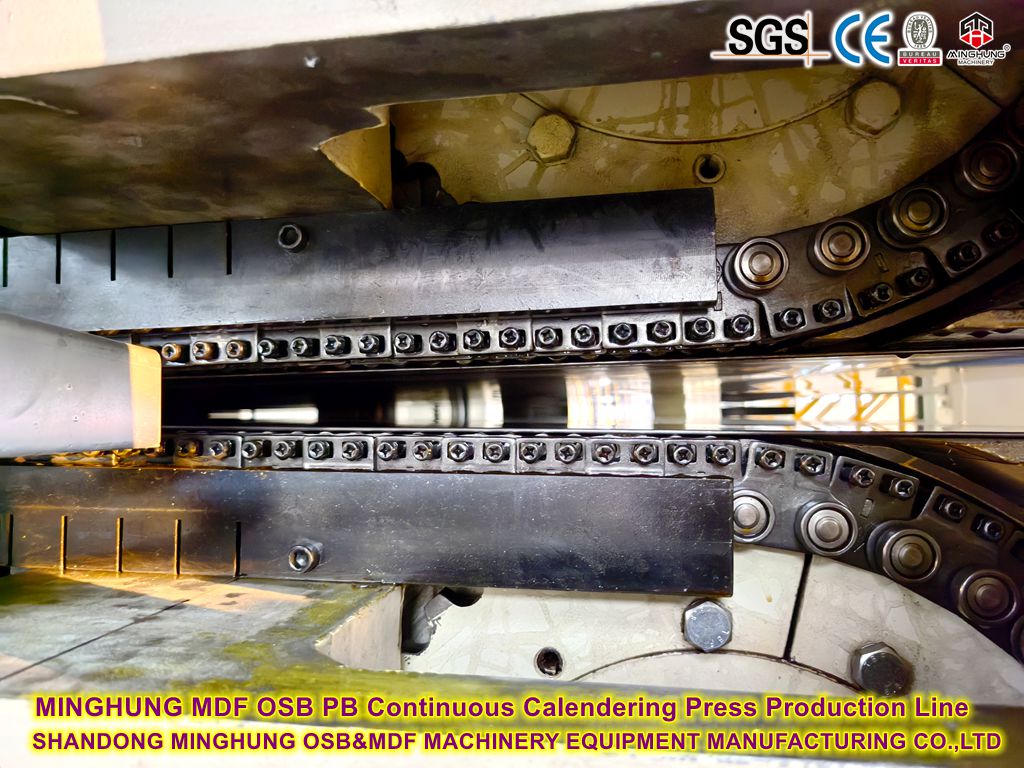
Kontrola temperatury w prasie płaskiej o działaniu ciągłym jest podstawowym procesem w produkcji płyt wiórowych, bezpośrednio determinującym jakość płyty (np. siłę wiązania wewnętrznego, jakość powierzchni, emisję formaldehydu, stabilność grubości, rozkład gęstości) i wydajność produkcji.
Ciągła prasa płaska umożliwia ciągłą produkcję arkuszy poprzez dynamiczny proces prasowania na gorąco. Proces obejmuje:
Podawanie i wstępne prasowanie: Ułożona płyta wchodzi do wejścia prasy poprzez przenośnik taśmowy, a sekcja wstępnego prasowania usuwa powietrze i wstępnie ją kształtuje za pomocą urządzeń mechanicznych lub hydraulicznych.
Segmentowe prasowanie na gorąco: Płyta wchodzi kolejno do strefy wysokiego ciśnienia, strefy niskiego ciśnienia i strefy wtórnego zwiększania ciśnienia. Strefa wysokiego ciśnienia (temperatura 210–225℃, ciśnienie 1,5–4,5N/mm²) szybko zamyka płytę i rozpoczyna utwardzanie kleju; strefa niskiego ciśnienia (temperatura 210–215℃, ciśnienie 1,0–3,2N/mm²) utrzymuje plastyfikację; strefa wtórnego sprężania (temperatura 190–195℃, ciśnienie 0,8–2,5N/mm²) kontroluje ostateczną grubość i uwalnia naprężenia.
Chłodzenie i wyładunek płyty: Sprasowany arkusz jest schładzany i kształtowany w sekcji chłodzenia, a następnie cięty za pomocą automatycznego systemu cięcia.
Konstrukcja ciągłej prasy płaskiej skupia się na wysokiej wydajności i automatyzacji. Główna konstrukcja obejmuje:
System prasowania na gorąco
(1) Konstrukcja z obrotowym wałkiem: W niektórych urządzeniach zastosowano górne i dolne podwójne wałki obrotowe (takie jak patent Hubei Ningfeng), a powierzchnia wałka jest wyposażona w elektryczny blok grzejny w kształcie pierścienia, który napędzany jest serwosilnikiem w celu obracania się względem siebie i równomiernego prasowania na gorąco.
(2) Konstrukcja diabelskiego młyna: taka jak patent Henan Jianuowei, wał walcujący napędza 6 gorących pras w celu obracania się w cyklu, a formy wypukłe i wklęsłe służą do ciągłego prasowania bez zatrzymywania się w celu zmiany materiałów.
Systemy grzewcze i sterujące
(1) Nagrzewnica elektryczna lub ogrzewanie olejem termicznym w połączeniu z monitorowaniem stanu płyty na podczerwień w celu zapewnienia równomierności temperatury.
(2) Siemens S71500PLC lub układ hydrauliczny umożliwiający precyzyjną regulację ciśnienia i prędkości oraz obsługę wykrywania i korekcji grubości w trybie online.
(3) Zautomatyzowane urządzenia pomocnicze: takie jak automatyczny mechanizm pchający (elektryczne rozładowywanie płyty popychającej po suszeniu gorącym powietrzem), system synchronizacji przenośnika taśmowego itp. w celu ograniczenia interwencji ręcznej.

Siemensa S71500PLC

układ hydrauliczny

HMI
Kluczowe parametry procesu
Kontrola temperatury: Należy ściśle kontrolować różnicę temperatur pomiędzy powierzchnią a warstwą rdzenia. Temperatura w obszarze wysokiego ciśnienia wynosi 220-230°C, a obszar ciśnienia wtórnego jest obniżana do 190-195°C, aby uniknąć nadmiernego utwardzenia powierzchni.
Kontrola zawartości wilgoci: Zawartość wilgoci w powierzchniowych zrębkach wynosi 10,5-11,5%, a zawartość wilgoci w warstwie rdzeniowej 5,5-6,0%, równoważąc emisję pary i efekt sklejania.
Krzywa ciśnienia: Początkowe ciśnienie w obszarze wysokiego ciśnienia wynosi 3,0 N/mm², które stopniowo maleje do 1,25N/mm² w obszarze docisku wtórnego, aby zmniejszyć naprężenia wewnętrzne płyty.
Elementy maszyny do ciągłego prasowania

stalowa rama

pas stalowy

podwójny pas stalowy
 gorący preszpan

napęd łańcuchowy

dodatek do ciągłej prasy taśmowej
Kluczowe parametry procesu
Kontrola temperatury: Należy ściśle kontrolować różnicę temperatur pomiędzy powierzchnią a warstwą rdzenia. Temperatura w obszarze wysokiego ciśnienia wynosi 220-230°C, a obszar ciśnienia wtórnego jest obniżana do 190-195°C, aby uniknąć nadmiernego utwardzenia powierzchni.
Kontrola zawartości wilgoci: Zawartość wilgoci w powierzchniowych zrębkach wynosi 10,5-11,5%, a zawartość wilgoci w warstwie rdzeniowej 5,5-6,0%, równoważąc emisję pary i efekt sklejania.
Krzywa ciśnienia: Początkowe ciśnienie w obszarze wysokiego ciśnienia wynosi 3,0 N/mm², które stopniowo maleje do 1,25N/mm² w obszarze docisku wtórnego, aby zmniejszyć naprężenia wewnętrzne płyty.
Cele kontroli temperatury
( 1) Promuj utwardzanie kleju: Upewnij się, że kleje takie jak żywica mocznikowo-formaldehydowa (UF), fenolowo-formaldehydowa (PF) lub żywica melaminowo-mocznikowo-formaldehydowa (MUF) całkowicie utwardzą się w określonym czasie, aby osiągnąć optymalną siłę wiązania.
( 2) Plastyfikacja włókien drzewnych: Ciepło i ciśnienie zmiękczają i uplastyczniają włókna drzewne, umożliwiając ścisłe splatanie się i ściskanie w celu utworzenia jednolitej struktury maty.
( 3) Kontroluj migrację i parowanie wilgoci: Zarządzaj szybkością parowania wilgoci i usuwania pary z maty, aby zapobiec powstawaniu pęcherzy, rozwarstwianiu lub miejscowemu przegrzaniu.
( 4) Osiągnij zadany profil temperatury: Ustal precyzyjne gradienty temperatury wzdłuż kierunku przesuwania się maty (długości) i grubości, aby dopasować kinetykę utwardzania kleju i migrację wilgoci.
( 5) Zapewnij równomierność temperatury: Utrzymuj bardzo równomierny rozkład temperatury na szerokości prasy (poprzecznie) i długości (wzdłuż), aby uniknąć lokalnych defektów (np. wstępne utwardzenie, niedostateczne utwardzenie, zmiany gęstości, wypaczenia).
( 6) Optymalizacja wydajności i zużycia energii: Zminimalizuj czas prasowania i zmaksymalizuj wykorzystanie energii cieplnej, zapewniając jednocześnie jakość.
Strefowa niezależna kontrola
Prasa jest podzielona na wiele niezależnie kontrolowanych stref temperaturowych (zwykle 6–20+), ustawionych wzdłuż kierunku ruchu płyty (od wejścia do wyjścia).
Każda strefa ma własną płytę dociskową, kanały czynnika grzewczego/chłodzącego, czujniki temperatury (termopary lub czujniki RTD) i dedykowaną pętlę sterowania (zwykle opartą na PID).
Uzasadnienie: Stan fizyczny maty (temperatura, wilgotność, stopień utwardzenia) zmienia się dynamicznie. Konieczne jest szybkie nagrzewanie na wejściu, utrzymanie temperatury utwardzania w środku i chłodzenie na wyjściu. Podział na strefy umożliwia precyzyjną adaptację.
Liczba stref: określona przez długość prasy i proces
Typowy zakres: Nowoczesne prasy mają od 12 do 30+ stref. Kluczowe czynniki:
Całkowita długość prasy: Grubsze deski/wyższa jakość wymagają dłuższych pras i większej liczby stref.
Np:
Prasa do cienkich desek (~20m): 12-16 stref.
Prasa do desek średniej grubości (30-40m): 20-25 stref.
Gruba deska/Prasa specjalistyczna (40m+): ponad 30 stref.
Wymagania dotyczące precyzji sterowania: Lepsza kontrola wymaga większej liczby krótszych stref.
Funkcjonalna logika podziału na strefy
Strefom przypisano określone wartości zadane temperatury i funkcje, tworząc charakterystyczny profil „Wysoka temperatura → Stałe utwardzanie → Kontrolowane chłodzenie”.
1. Strefa zasilania / Strefa szybkiego nagrzewania (zazwyczaj pierwsze 2-4 strefy)
Bramka |
Wartość zadana |
Funkcjonować |
Po wejściu szybko podgrzej zimną powierzchnię maty |
Najwyższa temperatura (często 230–250°C+) |
(1) Wilgoć powierzchniowa odparować błyskawicznie. (2) Natychmiast aktywuj klej powierzchniowy, tworząc „twardą skórę”. Skóra zatrzymuje wewnętrzną parę, zapobiegając powstawaniu pęcherzy („uderzeń”). (3) Inicjuje przekazywanie ciepła do rdzenia. |
2.Główna strefa utwardzania / strefa stałej temperatury (centralna 50-70% stref)
Bramka |
Wartość zadana |
Funkcjonować |
Utrzymuj temperaturę, aby rdzeń maty osiągnął i utrzymał temperaturę pełnego utwardzenia kleju wystarczająco długo |
Nieco niższa niż na wejściu, ale stabilna wysoka temperatura (np. 200–220°C). Zależny od kleju (PF > UF) |
Stały transfer ciepła do rdzenia. Następuje pierwotne sieciowanie/utwardzanie kleju, budując wewnętrzne wiązanie. Plastyfikacja i zagęszczanie włókien. Największa liczba stref; krytyczne dla jakości rdzenia. Długość określa minimalną produkcyjną grubość. |
3. Strefa wyjściowa / strefa chłodzenia i ustawiania (ostatnie 3-6 stref)
Bramka |
Wartość zadana |
Funkcjonować |
Stopniowo obniżaj temperaturę płyty przed zwolnieniem ciśnienia |
Stopniowe zmniejszanie. Strefy końcowe ustawione na znacznie niższe (np. <180°C) lub aktywne chłodzenie |
(1) Powolne/zatrzymanie utwardzania; zapobiegają nadmiernej łamliwości. (2) Utwardź płytę, aby była odporna na sprężynowanie i odkształcenia po naciśnięciu. (3) Chroń stalowe pasy i płyty przed zużyciem/odkształceniami termicznymi. (4) Zmniejsz emisję formaldehydu/LZO. |
Podstawowe zasady podziału na strefy
1. Podstawa fizyczna: Strefy odpowiadają niezależnym, modułowym jednostkom płytowym z dedykowanymi kanałami przepływowymi, portami i zaworami.
2. Determinanty ilościowe: ustalane na podstawie długości prasy, docelowej grubości płyty i wymagań dotyczących precyzji procesu (zwykle 12-30+ stref).
3. Logika funkcjonalna:
Przód (kilka stref): najwyższa temperatura, szybkie nagrzewanie, tworzenie się „skórki”.
Środek (większość stref): stabilna wysoka temperatura, główne utwardzanie, jakość rdzenia.
Tył (kilka stref): Stopniowe chłodzenie/wiązanie, stabilizacja, zapobieganie nadmiernemu utwardzaniu.
4. Zaawansowana kompensacja: Można zastosować podział na podstrefy ze względu na szerokość (np. L/C/R), aby uzyskać najwyższą jednorodność poprzeczną.
Ta modułowa konstrukcja fizyczna, oparta na funkcjonalności procesu, umożliwia ciągłej prasie płaskiej precyzyjne „odwzorowywanie” wymaganego dynamicznego profilu temperatury wzdłuż ścieżki płyty – co jest niezbędnym fundamentem technologicznym stabilnej produkcji płyt wiórowych o wysokiej jakości.
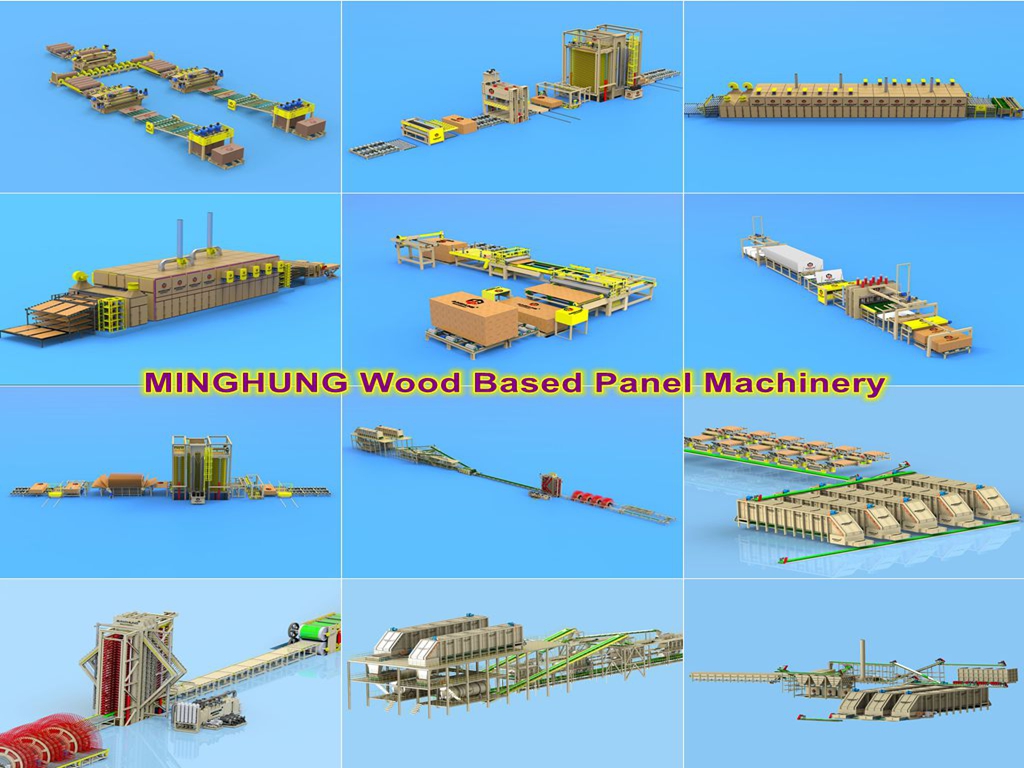
Nasze maszyny


Aby uzyskać więcej informacji, skontaktuj się z nami, szybko odpowiemy i zaoferujemy Ci działające filmy.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


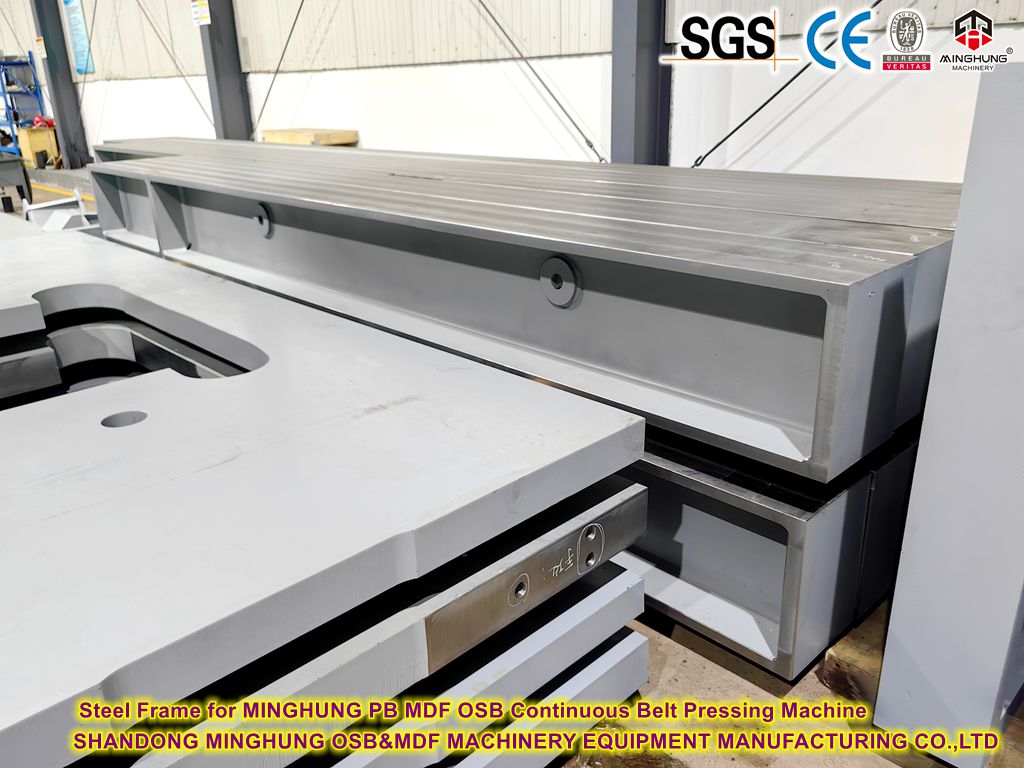


 gorący preszpan