


MH-МДФ
MINGHUNG
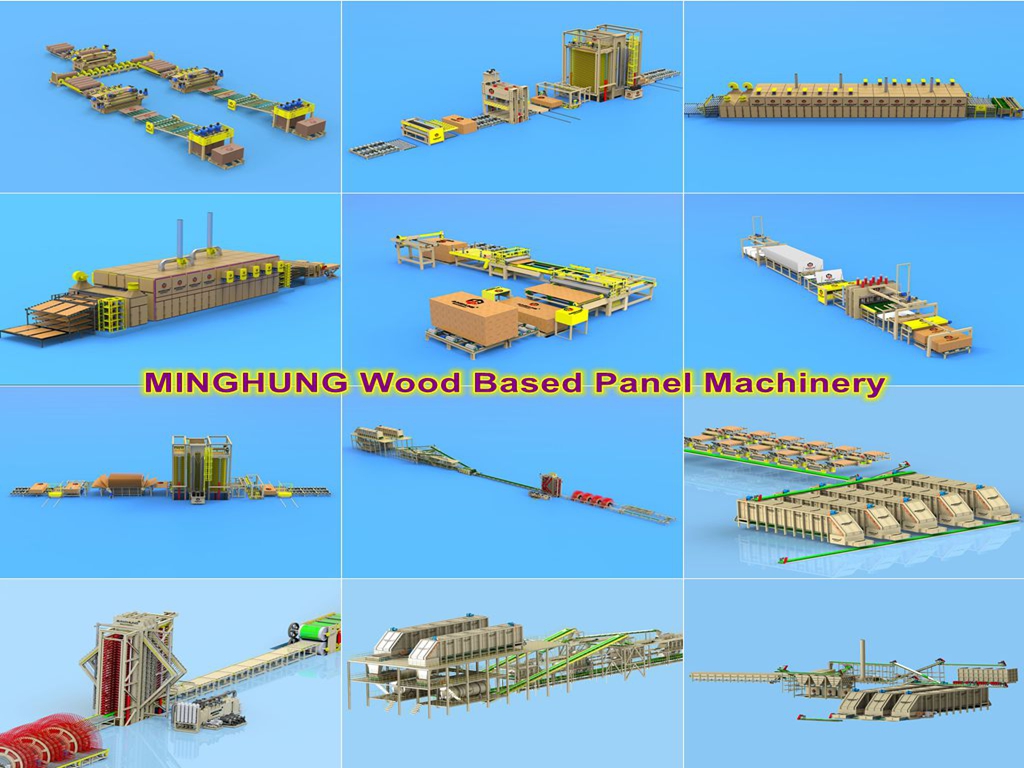
Лінія охоплює весь процес від підготовки сировини до укладання готової плити, включаючи:
Подрібнювач і система сортування стружки

Рафінер (дисковий млин високого тиску)

Система каналів сушіння

Система нанесення клею (дозування та змішування)

Станція формування

Безперервний гарячий прес (або багаторазовий прес)


Секція охолодження та кондиціонування після обробки

Система різання фіксованої довжини

Виробництво ДВП середньої щільності (МДФ) — це безперервний процес, який перетворює деревно-волокнисту сировину в однорідну плиту, що складається з наступних основних етапів:
1. Підготовка сировини
Основна сировина — колода малого діаметру, гілки, відходи деревообробки. Вони переробляються через подрібнювач на деревну стружку однакового розміру (ідеальні розміри: довжина 16–30 мм, ширина 15–25 мм, товщина 3–5 мм). Потім стружка просіюється для видалення завеликих або занижених часток, а магнітні сепаратори видаляють будь-які забруднення чорних металів. Оптимальною сировинною сумішшю є 60–70 % деревини хвойних порід і 30–40 % деревини листяних порід із вмістом кори не більше 5 %.
2. Підготовка волокон (рафінування)
Це основний етап виробництва МДФ. Кваліфікована деревна стружка надходить у рафінер, де розм’якшується шляхом варіння на пару під високою температурою та тиском (приблизно 160–180°C), а потім механічно розбирається на волокна в камері рафінування. На цьому етапі парафін зазвичай наноситься як водовідштовхувальний засіб, а клей на основі сечовиноформальдегідної смоли рівномірно розпилюється на поверхні волокна.
3. Сушка
Нанесені за допомогою клею вологі волокна транспортуються в систему сушіння, де вони вступають у повний контакт з гарячим повітрям. Волокна підвішуються в сушильному каналі приблизно на 4-5 секунд, швидко знижуючи вміст вологи до 8%-12%, що відповідає вимогам формування.
4. Формування
Висушені волокна формувальною машиною рівномірно розподіляються на конвеєрну стрічку, утворюючи безперервний мат. Потім мат проходить через прес-підготовку для початкового стиснення з подальшим поздовжнім обрізанням і поперечним різанням для отримання плит заданих розмірів. Ключовою вимогою на цьому етапі є рівномірна щільність і постійна товщина плити.
5. Гаряче пресування
Плити подають у гарячий прес (безперервний плоский прес або прес з кількома отворами), де під високою температурою (приблизно 200°C) і поступовим підвищенням тиску (від 2 МПа до 20 МПа) клей твердне, а волокна утворюють міцні зв’язки. Під час циклу пресування тиск зазвичай підвищується до цільового рівня, а потім знижується до 0,6–1,3 МПа під час фази затвердіння клею, щоб забезпечити належне випаровування вологи в плиті.
6. Долікування
Пресовані необроблені дошки проходять охолодження за допомогою поворотних панелей, обрізання країв і шліфування для отримання готових дощок зі специфікаціями. Після шліфування дошки сортуються, маркуються, перевіряються та зберігаються на складі не менше 24 годин до відправлення.

Програмоване налаштування довжини: введіть будь-яку необхідну довжину через сенсорний екран ПЛК (наприклад, 2440 мм, 2750 мм, 3050 мм або нестандартні розміри)
Високоточна слідкувальна сервопила : динамічно ріже під час роботи лінії, не перериваючи вихід
Допуск до різання ≤ ±0,5 мм, з гладкими краями та без відколів
Автоматична зміна інструменту та збирання відходів кромок - мінімізує час простою
Підтримує керування партіями: змішане виробництво різної довжини в одній партії
Параметр |
Специфікація |
Річний обсяг виробництва |
50 000 – 300 000 м⊃3;/рік |
Товщина готової дошки |
3 – 40 мм |
Ширина готової дошки |
1220 – 2800 мм |
Діапазон довжини різання |
1000 – 6000 мм (вільно регулюється) |
Максимальна швидкість різання |
До 120 аркушів/год (залежить від довжини) |
Тип преса |
Безперервний плоский прес / багаторазовий прес (додатково) |
Система контролю |
Siemens PLC + промисловий сенсорний екран |
Виготовлення меблів на замовлення (необхідна дошка з кількома довжинами)
Виробники підлогових покриттів (різні розміри малюнка)
Виробництво дверних панелей та бетонної опалубки
Експортні пакувальні картони для контейнерів
Високоцінні лінії декоративних дощок
З: Які класифікаційні класи панелей МДФ та їх застосування?
Відповідь: Відповідно до європейського стандарту EN 622-5 МДФ в першу чергу класифікується за такими класами:
МДФ (для сухих умов) : Плита загального призначення для сухих внутрішніх приміщень, таких як меблі, шафи та вітринні стенди
MDF.H (для вологих умов) : вологостійка плита, що підходить для приміщень із підвищеною вологістю
MDF.LA (несучі для сухих умов) : несучі дошки для стелажів і конструкцій
MDF.HLS (несучий для вологих умов): поєднує вологостійкість і несучу здатність
MDF.RWH (підкладка для даху/стіни) : Жорстка підкладка для дахів і стін
Питання: МДФ водостійкий? Чи можна використовувати у вологому середовищі?
Відповідь: Стандартний МДФ має низьку вологостійкість через використання клеїв на основі сечовиноформальдегідної смоли, і зазвичай обмежується сухими умовами в приміщенні. Для вологих середовищ слід використовувати панелі класу MDF.H з вологостійкими смолами. Навіть вологостійкий МДФ не рекомендується використовувати під тривалим впливом прямої води або на вулиці.
З: Яка різниця між МДФ і ХДФ?
Відповідь: ДВП (ДВП високої щільності) — це версія МДФ вищої щільності з більшою стійкістю до ударів і несучою здатністю, яка зазвичай використовується як основа для підлоги. Процеси виробництва практично ідентичні, головна відмінність полягає в щільності пресування.
З: Чи може виробнича лінія використовувати недеревну сировину?
A: Так. Сучасна технологія виробництва МДФ була поширена на різноманітну недеревну рослинну волокнисту сировину, таку як порожні грона плодів олійної пальми та сільськогосподарську солому. Завдяки регулюванню параметрів процесу підготовки сировини та очищення ці альтернативні матеріали можуть виробляти якісні панелі МДФ, допомагаючи зменшити залежність від деревини та знизити витрати на виробництво.
Shandong MINGHUNG OSB & MDF Machinery Equipment Manufacturing Co., Ltd. була заснована в 1983 році, спеціалізується на безперервних рішеннях для друку вже більше 40 років.
MINGHUNG є провідною компанією в індустрії машин для виготовлення OSB і MDF. Зосереджуючись на виробництві високоякісного обладнання, ми спеціалізуємося на виробництві повної виробничої лінії ДВП середньої щільності (MDF), ДВП високої щільності (HDF), ДСП (PB), Орієнтовано-стружкової плити (OSB), шпонованої надміцної ДСП (LSB), ламінованої плити та шпону.


Наші контакти:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Електронна пошта: osbmdfmachinery@gmail.com


