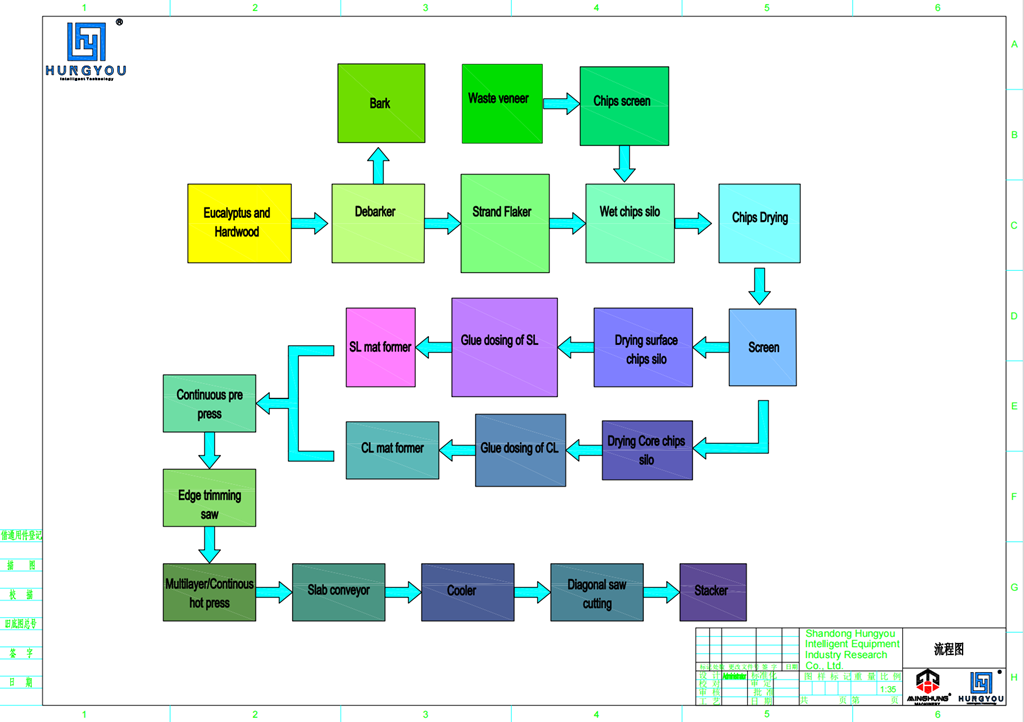
خط الإنتاج هذا عبارة عن نظام آلي ومستمر للغاية يدمج تقنيات التحكم الميكانيكية والكهربائية والهيدروليكية والذكية، وهو مصمم خصيصًا للإنتاج على نطاق واسع لألواح OSB عالية الجودة المقاومة للرطوبة. وفيما يلي وصف تفصيلي لمعدات الإنتاج الأساسية:
1. معدات قسم المواد الخام
نظام إزالة اللحاء والتقطيع: يقوم جهاز نزع اللحاء على نطاق واسع بإزالة اللحاء من جذوع الأشجار، يليه قرص أو آلة تقطيع الأسطوانات التي تعالج الجذوع إلى رقائق خشبية موحدة تلبي متطلبات العملية.
نظام الغربلة والغسيل: تقوم الغربلة الدوارة بتصنيف الرقائق حسب الحجم؛ تتم إعادة سحق الرقائق كبيرة الحجم، بينما تدخل الرقائق المؤهلة إلى خزان الغسيل لإزالة الشوائب مثل الرمل والمعادن، مما يضمن جودة الترابط اللاحقة وحماية الأداة.

آلة تقشير

نظام الفحص
2. معدات قسم تحضير حبلا
نظام التجفيف: يستخدم مجففات الأسطوانة الدوارة ثلاثية التمرير أو أحادية التمرير عالية الكفاءة. باستخدام غاز المداخن الساخن كوسيط، فإنه يقلل بشكل موحد محتوى الرطوبة للخيوط من ~ 50% إلى نطاق دقيق يتراوح بين 2-4%، وهو شرط أساسي حاسم لضمان مقاومة الرطوبة. وقد تم تجهيز النظام بوحدات استعادة الحرارة، مما يقلل بشكل كبير من استهلاك الطاقة.
نظام المزج:
الخلاط: الخلاط المستمر عالي السرعة هو المعدات الأساسية. يتم خلط الخيوط المجففة بشكل كامل وموحد مع راتنجات إيزوسيانات PMDI/MDI المقاومة للرطوبة أو راتنجات MUPF المعدلة المقاومة للرطوبة. ويتميز النظام بمضخات قياس عالية الدقة وأجهزة استشعار للتدفق لضمان الدقة المطلقة في نسبة الراتنج إلى الخشب، وهو أمر أساسي لتحقيق مقاومة اللوح للرطوبة، والقوة العالية، والدرجة الصديقة للبيئة.
نظام تطبيق الشمع: نظام قياس مستقل يضيف الشمع السائل في وقت واحد مع الراتنج لتعزيز خصائص اللوحة المقاومة للماء والرطوبة.

نظام التجفيف

نظام تحجيم الغراء
3. معدات قسم التشكيل والضغط المسبق
نظام التشكيل: قطعة أساسية من المعدات. يستخدم رؤوس تشكيل موجهة ميكانيكية أو هوائية لوضع الخيوط الراتنجية على لوح سد متحرك في هيكل موجه (طبقات الوجه طوليًا، الطبقة الأساسية عرضيًا)، وتشكيل حصيرة موحدة ومتماثلة. يحدد هذا الهيكل الخواص الميكانيكية متباين الخواص للوحة OSB.
الضغط المسبق: يطبق الضغط المسبق بالحزام المستمر ضغطًا أوليًا على السجادة الناعمة، مما يزيد من قوة التعامل معها من أجل النقل الآمن إلى المكبس الساخن ويقلل من نفخ البخار أثناء الضغط.

آلة تشكيل حصيرة OSB

آلة ما قبل الصحافة
4. معدات قسم الضغط والتشطيب
نظام الضغط:
الصحافة الساخنة متعددة الفتح: 'قلب' خط الإنتاج. يتم تكوينها عادةً مع 8-12 فتحة أو أكثر لتلبية متطلبات السعة البالغة 300 م³/اليوم. إنها تستخدم درجة حرارة عالية (200-220 درجة مئوية) وضغط عالي (> 100 بار) لمعالجة الراتنج بشكل دائم وضغط الحصيرة في لوح عالي الكثافة خلال وقت قصير. تم تجهيز المكبس بمحطات ضغط ونظام تحكم PLC لضمان تحمل سمك دقيق ومتسق لكل لوح.
الأحزمة الفولاذية ونظام التحميل/التفريغ: تقوم اللوادر الأوتوماتيكية بالكامل بتغذية الحصيرة في المطبعة وتفريغ الألواح المضغوطة، مما يتيح الإنتاج المستمر. تضمن الأحزمة الفولاذية ذات درجة الحرارة العالية أسطح ألواح ناعمة ومسطحة.
نظام التبريد والتكييف:
Star Cooler: يفصل الألواح ذات درجة الحرارة العالية (~ 200 درجة مئوية) الخارجة من لوح الضغط بورقة ويبردها بالهواء، مما يوقف التفاعل الحراري والكيميائي ويثبت الضغوط الداخلية لمنع الاعوجاج.
مستودع التكييف: يتم تكديس الألواح المبردة وتخزينها لمدة تتراوح من 24 إلى 48 ساعة للسماح بمزيد من موازنة محتوى الرطوبة الداخلية والضغط، مما يحقق الأداء النهائي الأمثل.

الصحافة الساخنة متعددة الفتح

رف مجفف
5. معدات قسم النشر والتغليف
نظام القطع المتقاطع والمنشار الممزق: يستخدم مناشير صنفرة مزدوجة القطع واسعة النطاق أو خطوط إنتاج منشار متقاطع/ممزق لقطع الألواح الخشنة كبيرة الحجم بدقة إلى الأحجام المطلوبة في السوق (على سبيل المثال، 1220 × 2440 مم، 1250 × 2500 مم).
نظام التراص والتعبئة: تقوم آلات التكديس الأوتوماتيكية بالكامل بفرز الألواح حسب المواصفات والدرجة. ثم يقوم خط التعبئة الأوتوماتيكي بتجميعها مع فيلم بلاستيكي وواقيات الحواف، مما يضمن النقل الآمن.

المنشار المتقاطع

ساندر مزدوج الجوانب
6. نظام التحكم المركزي
يتم التحكم في الخط بأكمله بواسطة نظام PLC مركزي + نظام كمبيوتر صناعي، مدمج في غرفة التحكم. يمكن للمشغلين مراقبة جميع معلمات المعدات (درجة الحرارة، والضغط، والسرعة، وجرعة الراتنج، وما إلى ذلك) عبر واجهة الإنسان والآلة (HMI)، مما يتيح إدارة الوصفة وتشخيص الأخطاء وتسجيل بيانات الإنتاج والتحليل. وهذا يضمن إنتاجًا فعالاً ومستقرًا ومراقبة الجودة.

بلك
![نظام التحكم في شاشة الضغط الساخن لخط إنتاج الحبيبي]()
واجهة المستخدم البشرية
|
عملية الإنتاج
تعتبر عملية الإنتاج هذه عملية مؤتمتة ومستمرة للغاية، وتمتد من جذوع الأشجار الخام إلى المنتجات النهائية المعبأة من خلال أقسام متعددة يتم التحكم فيها بدقة. يكمن جوهر العملية في تقنية التشكيل والضغط بدرجة الحرارة العالية، إلى جانب الراتنجات المقاومة للرطوبة، لإنتاج ألواح OSB عالية القوة ومستقرة هيكليًا مع مقاومة ممتازة للرطوبة.
المرحلة الأولى: تحضير المواد الخام
1. إزالة اللحاء والتقطيع
يتم تغذية جذوع الأشجار عبر سلاسل ناقلة إلى أسطوانة كبيرة لإزالة اللحاء (والتي يمكن استخدامها كوقود لمركز الطاقة الحرارية).
يتم بعد ذلك إرسال جذوع الأشجار منزوعة اللحاء إلى قرص كبير أو آلة تقطيع الأسطوانات لتقطيعها إلى شرائح/رقائق خشبية قياسية وموحدة.
2. الفحص والتخزين
يتم تصنيف الخيوط من خلال شاشات اهتزازية متعددة الطوابق، وفصل الخيوط كبيرة الحجم، وصغيرة الحجم، والمقبولة.
يتم إرسال الخيوط كبيرة الحجم مرة أخرى إلى آلة إعادة السحق؛ يمكن استخدام خيوط صغيرة الحجم كوقود أو للوحات أخرى؛ يتم إرسال الخيوط المقبولة إلى صوامع التخزين لاستخدامها لاحقًا.
3. التجفيف
يتم نقل الخيوط المقبولة عبر الناقلات الحزامية إلى مجفف الأسطوانة الدوارة ثلاثي التمرير.
باستخدام غاز المداخن الساخن (عادة من مركز الطاقة الحرارية الذي يحرق النفايات مثل غبار اللحاء وآلة الصنفرة)، يتم تقليل محتوى الرطوبة في الخيوط بدقة وبشكل موحد من ~50% إلى نسبة حرجة 2-4%. يعد هذا شرطًا أساسيًا لضمان مزج الراتينج الفعال ومقاومة اللوحة النهائية للرطوبة.
المرحلة الثانية: المزج والتشكيل
4. المزج - الخطوة الأساسية لمقاومة الرطوبة
يتم تغذية الخيوط المجففة في خلاط مستمر عالي السرعة.
هنا، يتم خلط الخيوط بشكل موحد مع راتنجات مقاومة للرطوبة (عادةً PMDI/MDI (أيزوسيانات) أو راتنجات MUPF المعدلة المقاومة للرطوبة). يوفر راتينج PMDI قوة ربط فائقة وهو مقاوم للماء بطبيعته، مما يجعله أساس مقاومة الرطوبة الاستثنائية للوحة.
تتم إضافة الشمع السائل أيضًا على وجه التحديد لتعزيز خصائص مقاومة الماء.
5. التشكيل الموجه
يتم تشكيل الخيوط الراتنجية في حصيرة ثلاثية الطبقات على لوح سد متحرك بواسطة رأس تشكيل موجه.
يقوم رأس التشكيل، باستخدام وسائل ميكانيكية أو هوائية، بتوجيه الخيوط: طبقات الوجه على طول اتجاه خط الإنتاج (طولي) والطبقة الأساسية المتعامدة معها (عرضية). يعد هذا الهيكل 'الموجه المتقاطع' مصدرًا لقوة OSB العالية واستقرار الأبعاد.
6. الضغط المسبق
تدخل الحصيرة الرقيقة في عملية الضغط المسبق للحزام المستمر، حيث يتم ضغطها مبدئيًا في شريط حصيرة بقوة معالجة كافية للنقل ولتقليل نفخ البخار أثناء الضغط الساخن.
المرحلة 3: الضغط والتشطيب
7. الضغط الساخن - مرحلة المعالجة والقولبة
يتم قطع الحصيرة المضغوطة مسبقًا وتحميلها بواسطة محمل أوتوماتيكي في مكبس ساخن متعدد الفتحات (عادةً 8-12 فتحة).
تحت درجة الحرارة العالية (200-220 درجة مئوية) والضغط العالي (> 100 بار)، يتم معالجة الراتنج بسرعة خلال ثوانٍ أو دقائق، مما يؤدي إلى ربط الخيوط بشكل دائم في لوح عالي الكثافة. تمارس محطات الضغط رقابة صارمة على السُمك النهائي لكل لوح.
8. التبريد والتكييف
تعتبر الألواح الساخنة المضغوطة حديثًا هشة ويجب تبريدها على الفور وفصلها في مبرد نجمي لإيقاف التفاعل الحراري الكيميائي، وتثبيت الضغوط الداخلية، ومنع الاعوجاج.
يتم تكديس الألواح المبردة وتخزينها في مستودع تكييف لمدة 24-48 ساعة للسماح بتوازن درجة الحرارة والرطوبة الداخلية، وتحقيق الخواص الميكانيكية النهائية المثلى والاستقرار.
المرحلة 4: التحجيم والتعبئة والتغليف
9. التحجيم
يتم إرسال الألواح ذات الحواف الخشنة المكيفة إلى خط منشار القطع العرضي والتشذيب حيث يتم نشرها بدقة بواسطة مناشير الصنفرة أو المناشير الدائرية إلى الأحجام المطلوبة في السوق (على سبيل المثال، 1220 × 2440 مم، 1250 × 2500 مم).
10. التفتيش والتعبئة والتغليف
يتم تصنيف الألواح من حيث الجودة من خلال أنظمة الفحص عبر الإنترنت (على سبيل المثال، الوزن وقياس السمك).
يتم تكديس الألواح المؤهلة بواسطة أدوات تكديس أوتوماتيكية ثم يتم تعبئتها بإحكام بواسطة خط تعبئة باستخدام طبقة مطاطية وواقيات حواف لمنع دخول الرطوبة والتلف أثناء النقل، قبل أن يتم وضع علامة عليها أخيرًا.
![عملية إنتاج OSB]()
تتم مراقبة العملية بأكملها وجدولتها في الوقت الفعلي من خلال نظام التحكم المركزي (PLC)، مما يضمن تحقيق القدرة الإنتاجية البالغة 300 م³/اليوم بكفاءة وثبات.
|
المعلمات التقنية
عنصر المعلمة |
المواصفات التفصيلية |
القدرة الإنتاجية |
300 م³ يوميًا (استنادًا إلى التشغيل لمدة 24 ساعة، محسوبًا بسمك 12 مم) |
مواصفات المنتج |
السُمك: 6 - 40 ملم (قابل للتعديل) |
العرض: 1220 - 2500 ملم (قابل للتعديل) |
الطول: 2440 - 6000 ملم (قابل للتعديل) |
المواد الخام |
جذوع الأشجار ذات القطر الصغير، ومخلفات معالجة الأخشاب (مثل الحور، والصنوبر، والتنوب، وما إلى ذلك) |
جودة المنتج النهائي |
يتوافق مع معايير EN 300 OSB أو يتجاوزها (يمكن أن ينتج درجات OSB/2، OSB/3، OSB/4) |
نوع اللاصق |
PMDI مقاوم للرطوبة/الماء (إيسوسيانات) أو راتنجات MUPF المعدلة |
معلمات الصحافة الساخنة |
النوع: مكبس ساخن متعدد الفتحات |
عدد الفتحات: 10-12 فتحة |
وسيلة التدفئة: الزيت الحراري أو البخار |
أقصى درجة حرارة: ≥ 220 درجة مئوية |
أقصى ضغط: ≥ 100 بار |
إجمالي الطاقة المثبتة |
حوالي 1500 - 2000 كيلووات (حسب التكوين) |
مستوى الأتمتة |
تحكم PLC أوتوماتيكي بالكامل، مجهز بنظام تحكم مركزي وHMI |
حجم خط الإنتاج |
حوالي 100 - 150 مترًا في الطول (يعتمد على التخطيط) |
|
سيناريوهات التطبيق الرئيسية
1. صناعة البناء والتشييد
التطبيقات الهيكلية: تغليف السقف، وألواح الجدران، والطبقة السفلية للأرضية، وشبكات الوصلات.
القوالب: قوالب صب الخرسانة (استخدام لمرة واحدة).
الألواح العازلة: بطانات عازلة وعازلة للصوت للمباني ذات الهياكل الخشبية/الفولاذية.
2. صناعة الأثاث
ركيزة الأثاث: تستخدم للأجزاء الحاملة للخزائن، وخزائن الملابس، وأرفف الكتب، وأسطح الطاولات، وما إلى ذلك.
حالات التغليف: المواد الأساسية للتغليف اللوجستي ورفوف العرض المتطورة.
3. التعبئة والتغليف والخدمات اللوجستية
التعبئة والتغليف للخدمة الشاقة: المنصات، والصناديق الكبيرة، وحصائر تخزين الخدمات اللوجستية ذات قدرة تحمل ممتازة.
تغليف الصادرات: مثالي لسلع التصدير التي تتطلب شحنًا بحريًا لمسافات طويلة نظرًا لمقاومتها الفائقة للرطوبة.
4. الديكور الداخلي
الطبقة الأساسية المزخرفة: تستخدم كطبقة أساسية للجدران والأسقف، مما يوفر تسطيحًا عاليًا وسهولة التركيب.
|
مزايا ومميزات خط الإنتاج
1. مقاومة استثنائية للرطوبة
الاستخدام الأساسي لراتنج PMDI وعامل العزل الشمعي، جنبًا إلى جنب مع المعالجة الدقيقة، يضمن التوزيع الموحد والمعالجة الكاملة، ويلبي OSB/3 (المحمل - الظروف الرطبة) أو معايير أعلى.
2. درجة عالية من الأتمتة والذكاء
يتيح التحكم المركزي PLC المتكامل الأتمتة الكاملة بدءًا من تغذية المواد الخام وحتى التعبئة والتغليف. تتيح واجهة HMI التشغيل بلمسة واحدة، وإعداد المعلمات، وتشخيص الأخطاء، وتتبع البيانات، مما يقلل من العمالة ويحسن الكفاءة والاستقرار.
3. توفير طاقة ممتاز وميزات بيئية
إعادة تدوير الطاقة: يمكن لمركز الطاقة الحرارية لنظام التجفيف استخدام مخلفات الإنتاج (اللحاء، وغبار الصنفرة) كوقود لتحقيق الاكتفاء الذاتي. تعمل أنظمة استعادة الحرارة على تقليل استهلاك الطاقة بشكل كبير.
الراتنجات الصديقة للبيئة: قادرة على استخدام راتنجات منخفضة الفورمالديهايد أو خالية من الفورمالديهايد (على سبيل المثال، PMDI) لإنتاج ألواح متوافقة مع E0 أو CARB P2.
4. مخرجات مستقرة عالية الجودة
معدات التشكيل الدقيقة تضمن الهيكل الموجه وكثافة الحصيرة الموحدة؛ يضمن الضغط الساخن عالي الدقة مع التوقف الحد الأدنى من تحمل السُمك والجودة الداخلية المتسقة للأسواق الراقية.
5. التخصيص القوي وقابلية التوسع
يمكن تخصيص الخط حسب مواصفات المنتج (السمك والحجم). يسمح التصميم بالترقيات المستقبلية (على سبيل المثال، إضافة فتحات صحفية) لزيادة السعة.
6. عائد مرتفع على الاستثمار
تضمن الكفاءة العالية والقدرة والاستهلاك المنخفض للطاقة وتكاليف العمالة، جنبًا إلى جنب مع الطلب القوي في السوق العالمية، عائدًا سريعًا على الاستثمار وأرباحًا كبيرة.
|
الشهادات
|
صورة جماعية للعملاء
|
الحزمة والنقل
احصل على تخطيط خط OSB المجاني الخاص بك! احصل على تصميم نباتي متكامل بدءًا من إعداد الخيوط وحتى الصنفرة. احصل على خطة المصنع ثلاثية الأبعاد خلال 30 يومًا.