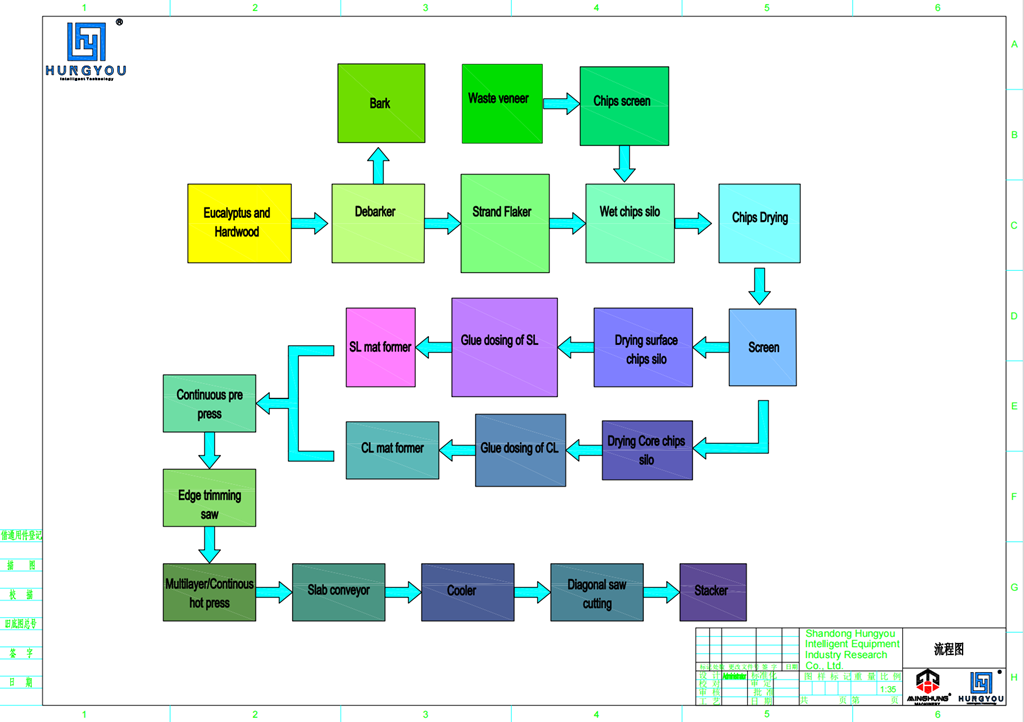
Бул өндүрүш линиясы механикалык, электрдик, гидравликалык жана интеллектуалдык башкаруу технологияларын бириктирген жогорку автоматташтырылган жана үзгүлтүксүз система болуп саналат, атайын жогорку сапаттагы нымдуулукка туруктуу OSB такталарын масштабдуу өндүрүү үчүн иштелип чыккан. Төмөндө анын негизги өндүрүштүк жабдуулардын толук сүрөттөлүшү болуп саналат:
1. Чийки зат белумунун жабдуулары
Кабуктарды тазалоо жана чип салуу системасы: Чоң масштабдагы барабанды тазалоочу журналдардын кабыгын жок кылат, андан кийин диск же барабанды майдалоочу журналдарды процесстин талаптарына жооп берген стандартташтырылган жыгач чиптерине айлантат.
Скрининг жана жуугуч системасы: Айлануучу экран чиптерди өлчөмү боюнча баалайт; чоң чиптер кайра майдаланат, ал эми квалификациялуу чиптер кум жана металл сыяктуу ыпластыктарды тазалоо үчүн жуугуч резервуарга кирип, кийинки туташуунун сапатын жана шайманды коргоону камсыз кылат.

пилинг машина

скрининг системасы
2. Странд даярдоо бөлүмүнүн жабдуулары
Кургатуу системасы: Жогорку натыйжалуу үч жолу же бир өтүүчү айлануучу барабан кургаткычтарды колдонот. Орточо катары ысык түтүн газын колдонуу менен жиптердин нымдуулугун ~50%тен 2-4% так диапазонго чейин бир калыпта азайтат, бул нымдуулукка туруктуулукту камсыз кылуу үчүн маанилүү шарт. Система жылуулукту калыбына келтирүүчү агрегаттар менен жабдылган, энергияны керектөө олуттуу кыскарат.
Аралаштыруу системасы:
Блендер: жогорку ылдамдыктагы үзгүлтүксүз блендер негизги жабдуулар болуп саналат. Кургатылган жиптер нымга чыдамдуу PMDI/MDI изоцианат чайыры же модификацияланган нымга туруктуу MUPF чайыры менен кылдат жана бирдей аралаштырылат. Системада чайыр-жыгач катышынын абсолюттук тактыгын камсыз кылуу үчүн жогорку тактыктагы өлчөө насостору жана агым сенсорлору бар, бул тактайдын нымдуулукка туруктуулугуна, жогорку күчкө жана экологиялык таза класска жетүү үчүн маанилүү.
Мом Колдонуу системасы: тактанын суу өткөрбөйт жана нымга туруктуу касиеттерин андан ары жакшыртуу үчүн чайыр менен бир эле учурда суюк мом кошо турган көз карандысыз өлчөө системасы.

кургатуу системасы

клей өлчөмүн аныктоо системасы
3. калыптандыруу жана алдын-ала пресстее белумунун жабдуулары
Түзүү системасы: жабдуулардын негизги бөлүгү. Механикалык же пневматикалык ориентациялоочу баштарды колдонот, чайырланган жиптерди ориентацияланган түзүмдө (бет катмарлары узунунан, өзөк катмары кайчылаш), бир калыпта жана симметриялуу килемче түзүүчү кыймылдаткыч пластинкага төшөө үчүн. Бул түзүлүш OSB тактасынын анизотроптук механикалык касиеттерин аныктайт.
Алдын ала басуу: Үзгүлтүксүз кайыш алдын ала басуу үлпүлдөгөн килемчеге алгачкы кысуу жүргүзөт, ысык пресске коопсуз ташуу үчүн анын иштөө күчүн жогорулатат жана басуу учурунда буу чыгышын азайтат.

OSB килемдерин калыптандыруучу машина

алдын ала пресс машина
4. Пресс жана аяктоо секциясынын жабдуулары
Басуу системасы:
Көп ачуучу ысык пресс: өндүрүш линиясынын 'жүрөгү'. Адатта 300м³/күн кубаттуулук талабын канааттандыруу үчүн 8-12 же андан көп тешик менен конфигурацияланат. Ал чайырды биротоло айыктыруу үчүн жогорку температураны (200-220 ℃) жана жогорку басымды (> 100 Бар) колдонот жана кыска убакыттын ичинде төшөктү жогорку тыгыздыктагы тактага жыйноо. Пресс ар бир такта үчүн так жана ырааттуу жоондукка сабырдуулукту камсыз кылуу үчүн пресс-стоктор жана PLC башкаруу системасы менен жабдылган.
Болот курлар жана жүктөгүч/түшүргүч системасы: Толук автоматтык жүктөгүчтөр матты пресске киргизип, басылган тактайларды түшүрүп, үзгүлтүксүз өндүрүштү камсыз кылат. Жогорку температурадагы болот курлар жылмакай жана жалпак такта беттерин камсыз кылат.
Муздатуу жана кондициялоо системасы:
Жылдыз муздаткыч: Пресс барагынан чыккан жогорку температурадагы такталарды (~200℃) барак менен бөлүп, аларды аба менен муздатып, термо-химиялык реакцияны токтотуп, ийрүүнү болтурбоо үчүн ички стресстерди турукташтырат.
Кондициялоо кампасы: Муздатылган тактайлар 24-48 саатка тизилип, ички нымдуулуктун жана стресстин андан ары тең салмактуулугун камсыз кылуу, оптималдуу акыркы көрсөткүчкө жетишүү үчүн сакталат.

Көп ачылуучу ысык пресс

кургаткыч текче
5. Аралоо жана таңгактоочу бөлүмдүн жабдуулары
Cross-Cut жана Rip-Saw системасы: Чоң форматтагы орой тактайларды рынокто талап кылынган өлчөмдөргө (мисалы, 1220x2440mm, 1250x2500mm) так кесүү үчүн чоң масштабдуу эки кесилген жылмалоочу арааларды же кайчылаш кесилген/жыртуучу өндүрүш линияларын колдонот.
Стектөө жана таңгактоо системасы: Толук автоматтык стакерлер такталарды спецификациясы жана классы боюнча сорттойт. Автоматтык таңгактоочу линия аларды пластикалык пленка жана жээк коргоочулар менен бириктирип, коопсуз ташууну камсыз кылат.

кайчылаш араа

эки тараптуу тегиздөөчү
6. Борбордук башкаруу системасы
Бүт линия башкаруу бөлмөсүнө интеграцияланган Борбордук PLC + өнөр жай компьютер системасы тарабынан башкарылат. Операторлор рецептти башкарууга, каталарды диагностикалоого, өндүрүш маалыматтарын жазууга жана талдоо жүргүзүүгө мүмкүндүк берүүчү Адам-Машина Интерфейси (HMI) аркылуу жабдуулардын бардык параметрлерин (температура, басым, ылдамдык, чайырдын дозасы ж.б.) көзөмөлдөй алат. Бул натыйжалуу, туруктуу жана сапаты көзөмөлдөнгөн өндүрүштү камсыз кылат.

PLC
![Particleboard өндүрүш линиясы үчүн ысык басма экран башкаруу системасы]()
HMI
|
Өндүрүш процесси
Бул өндүрүш процесси өтө автоматташтырылган жана үзгүлтүксүз операция болуп саналат, ал чийки журналдардан пакеттелген даяр продукцияга чейин бир нече так көзөмөлдөнгөн бөлүмдөр аркылуу. Процесстин өзөгү нымга чыдамдуу чайырлар менен бирдикте багытталган калыптандыруу жана жогорку температурадагы пресстөө технологиясында жатат, акыры нымдуулукка мыкты туруктуулугу бар структуралык жактан туруктуу, жогорку бекем OSB такталарын өндүрүү.
1-фаза: чийки затты даярдоо
1. Кабыкты тазалоо жана чип салуу
Журналдар конвейер чынжырлары аркылуу кабыгын кетирүү үчүн чоң барабанга (жылуулук энергия борбору үчүн отун катары колдонулушу мүмкүн) берилет.
Кабыгынан ажыратылган журналдар стандарттуу, бирдиктүү жыгач жипчелерге/кабырчыктарга кесүү үчүн чоң дискке же барабанды майдалагычка жөнөтүлөт.
2. Экрандоо жана сактоо
Жиптер чоң, кичине жана алгылыктуу жиптерди бөлүп, көп кабаттуу титирөө экрандары аркылуу бааланат.
Өтө чоң жиптер кайра майдалагычка жөнөтүлөт; кичинекей жиптер отун катары же башка такталар үчүн колдонулушу мүмкүн; алгылыктуу жиптер кийинчерээк колдонуу үчүн сактоо силосторуна жөнөтүлөт.
3. Кургатуу
Кабыл алынган жиптер ленталуу конвейерлер аркылуу үч жолу айлануучу барабан кургаткычка жеткирилет.
Ысык түтүн газын колдонуу менен (адатта кабык жана кум чаңы сыяктуу калдыктарды күйгүзүүчү жылуулук энергиясы борборунан) жиптердин нымдуулугу так жана бирдей түрдө ~50%тен критикалык 2-4%ке чейин төмөндөйт. Бул чайырдын эффективдүү аралашуусун жана акыркы тактанын нымдуулукка туруктуулугун камсыз кылуу үчүн негизги шарт болуп саналат.
2-фаза: аралаштыруу жана калыптандыруу
4. Аралаштыруу - Нымдуулукка каршылык көрсөтүүнүн негизги кадамы
Кургатылган жиптер жогорку ылдамдыктагы үзгүлтүксүз аралаштыргычка берилет.
Бул жерде жиптер нымга туруктуу чайыр (адатта PMDI/MDI (изоцианат) же модификацияланган нымга туруктуу MUPF чайыры) менен бирдей аралаштырылат. PMDI чайыры жогорку туташтыруу күчүн сунуштайт жана табиятынан суу өткөрбөйт, бул тактайдын өзгөчө нымдуулукка туруктуулугуна негиз түзөт.
Суюк мом дагы сууну репелленттүү касиеттерин жогорулатуу үчүн так кошулат.
5. Багытталган калыптандыруу
Чайырланган жиптер багыттоочу түзүүчү баштын жардамы менен кыймылдуу каул пластинкасында үч катмарлуу төшөктө түзүлөт.
Механикалык же пневматикалык каражаттарды колдонуу менен калыптандыруучу баш жиптерди: өндүрүш линиясынын багыты боюнча бет катмарлары (узунунан) жана ага перпендикуляр ( туурасынан кеткен) өзөк катмары. Бул 'кайчылаш-багытталган' структура OSB жогорку бекемдигинин жана өлчөмдүү туруктуулугунун булагы болуп саналат.
6. Алдын ала басуу
Үлпүлдөк килемче үзгүлтүксүз кайыш алдын ала пресске кирет, анда ал алгач ташуу үчүн жана ысык престөө учурунда буу чыгып кетүүнү азайтуу үчүн жетиштүү кармалуу күчү бар килемче тилкесинде ныкталган.
3-фаза: Басуу жана бүтүрүү
7. Ысык басуу - айыктыруу жана калыптоо этабы
Алдын ала басылган килемче кесилип, автоматтык жүктөгүч тарабынан көп ачылуучу ысык пресске (адатта 8-12 тешик) жүктөлөт.
Жогорку температурада (200-220℃) жана жогорку басымда (>100 Бар) чайыр бир нече секунданын же мүнөттүн ичинде тез айыгып, жиптерди жогорку тыгыздыктагы тактага биротоло бириктирет. Пресс аялдамалар ар бир тактанын акыркы калыңдыгына катуу көзөмөл жүргүзөт.
8. Муздатуу жана кондициялоо
Жаңы басылган ысык тактайлар морт болгондуктан, термохимиялык реакцияны токтотуу, ички чыңалууларды турукташтыруу жана ийилип калбоо үчүн дароо муздатуу жана жылдыз муздаткычта бөлүү керек.
Оптималдуу акыркы механикалык касиеттерге жана туруктуулукка жетүү үчүн ички температура менен нымдуулуктун тең салмактуулугун камсыз кылуу үчүн муздатылган такталар үйүлүп, кондиционердик кампада 24-48 саат сакталат.
4-фаза: Өлчөмдөрү жана таңгактоо
9. Өлчөмү
Шарттуу орой жээктүү тактайлар кесилген жана кесилген араа линиясына жөнөтүлөт, ал жерде алар рынокто талап кылынган өлчөмдөрдө (мисалы, 1220x2440мм, 1250x2500мм) тегерек араа же тегерек араалар аркылуу так кесилет.
10. Текшерүү жана таңгактоо
Тактайлардын сапаты онлайн текшерүү системалары (мисалы, тараза, калыңдык өлчөө) тарабынан бааланат.
Квалификациялуу такталар автоматтык стакерлер тарабынан тизилип, анан акырында этикеткаланганга чейин ным кирип кетпеши жана ташуу учурунда бузулушуна жол бербөө үчүн стрейч пленкасы жана четинен коргоочуларды колдонуу менен таңгактоочу линия менен бекем таңгакталган.
![OSB өндүрүш процесси]()
Бүт процесс реалдуу убакыт режиминде Борбордук башкаруу системасы (PLC) тарабынан көзөмөлдөнүп жана пландаштырылып, 300m³/күн өндүрүштүк кубаттуулугуна натыйжалуу жана туруктуу жетишилет.
|
Техникалык параметрлер
Параметр пункту |
Толук спецификация |
Өндүрүш кубаттуулугу |
300 м³ суткасына (24 сааттык операциянын негизинде, 12мм калыңдыгы менен эсептелген) |
Продукт спецификациялары |
Калыңдыгы: 6 - 40 мм (Жөнгө салынуучу) |
Туурасы: 1220 - 2500 мм (Жөнгө салынуучу) |
Узундугу: 2440 - 6000 мм (Жөнгө салынуучу) |
Чийки зат |
Чакан диаметрдеги жыгачтар, жыгач иштетүү калдыктары (мисалы, терек, карагай, карагай ж.б.) |
Даяр продукциянын сапаты |
EN 300 OSB стандарттарына туура келет же андан ашат (OSB/2, OSB/3, OSB/4 класстарын чыгара алат) |
Чаптама түрү |
Нымга/Сууга чыдамдуу PMDI (Изоцианат) же өзгөртүлгөн MUPF чайыры |
Hot Press Параметрлери |
Түрү: Көп ачылуучу ысык пресс |
Ачылгандардын саны: 10-12 ачуу |
Жылытуу каражаты: термикалык май же буу |
Макс Температура: ≥ 220°C |
Макс басымы: ≥ 100 Bar |
Жалпы орнотулган кубаттуулук |
Болжол менен 1500 - 2000 кВт (конфигурацияга жараша) |
Автоматташтыруу деңгээли |
Толук автоматтык PLC башкаруу, борбордук башкаруу системасы жана HMI менен жабдылган |
Өндүрүш линиясынын өлчөмү |
Болжол менен узундугу 100 - 150 метр (Макетин көз каранды) |
|
Негизги колдонуу сценарийлери
1. Курулуш индустриясы
Структуралык Колдонмолор: Чатырды жабуу, Дубал панелдери, Полдун астын төшөө, I-тиркемелер.
Калыбы: Бетон куюу формалары (бир жолку колдонуу).
Изоляциялык панелдер: жыгач/болот каркас имараттары үчүн жылуулоочу жана үн өткөрбөй турган каптамалар.
2. Эмерек өндүрүшү
Эмерек субстраты: шкафтардын, шкафтардын, китеп текчелеринин, үстөлдөрдүн ж.б. жүк көтөрүүчү бөлүктөрүнө колдонулат.
Packaging Cases: Жогорку логистикалык таңгактоо жана дисплей текчелери үчүн негизги материал.
3. Таңгактоо жана логистика
Оор жүктөөчү таңгак: Палеттер, чоң кутулар, логистикалык сактоо килемдери, эң сонун жүк көтөрүү жөндөмдүүлүгү.
Экспорттук таңгак: нымдуулукка туруктуулугунан улам алыскы деңиз жүк ташууларын талап кылган экспорттук товарлар үчүн идеалдуу.
4. Ички жасалгасы
Декоративдик базалык катмар: дубалдар жана шыптар үчүн негизги катмар катары колдонулат, жогорку тегиздикти жана орнотууну оңой кылат.
|
Өндүрүш линиясынын артыкчылыктары жана өзгөчөлүктөрү
1. Нымдуулукка өзгөчө туруктуулук
PMDI чайырынын жана момдун гидроизоляциялык агентинин негизги колдонулушу, так иштетүү менен бирге, OSB/3 (Жүк көтөрүүчү - Нымдуу шарттар) же жогорку стандарттарга жооп берген бирдиктүү бөлүштүрүүнү жана толук айыктырат.
2. Автоматташтыруу жана интеллекттин жогорку даражасы
Интеграцияланган борбордук PLC башкаруу чийки заттарды берүүдөн баштап таңгактоого чейин толук автоматташтырууга мүмкүндүк берет. HMI бир тийүү менен иштөөгө, параметрди орнотууга, каталарды диагностикалоого жана маалыматтарды издөөгө, эмгекти азайтууга жана натыйжалуулукту жана туруктуулукту жогорулатууга мүмкүндүк берет.
3. Энергияны үнөмдөө жана экологиялык өзгөчөлүктөр
Энергияны кайра иштетүү: Кургатуу системасынын жылуулук энергия борбору өндүрүш калдыктарын (кабык, кум чаңы) өзүн өзү камсыз кылуу үчүн отун катары колдоно алат. Жылуулукту калыбына келтирүүчү системалар энергияны керектөөнү бир кыйла азайтат.
Экологиялык таза чайырлар: E0 же CARB P2 ылайыктуу такталарды өндүрүү үчүн формальдегидсиз же формальдегидсиз чайырларды (мисалы, PMDI) колдонууга жөндөмдүү.
4. Туруктуу жогорку сапаттагы чыгаруу
Precision түзүү жабдуулар багытталган түзүмүн жана бирдиктүү мат тыгыздыгын камсыз кылат; аялдамалар менен жогорку тактык ысык пресс жогорку чендеги базарлар үчүн минималдуу жоондугу сабырдуулук жана ырааттуу ички сапатын кепилдик берет.
5. Күчтүү ыңгайлаштыруу жана масштабдоо
линия продукт спецификациясына ылайыкташтырылган болушу мүмкүн (калыңдыгы, өлчөмү). Дизайн кубаттуулукту жогорулатуу үчүн келечектеги жаңыртууга (мисалы, пресс тешиктерин кошуу) мүмкүндүк берет.
6. Инвестициялардын жогорку кайтарымы
Жогорку натыйжалуулук, кубаттуулук, энергияны аз керектөө жана эмгек чыгымдары күчтүү дүйнөлүк рыноктун суроо-талабы менен айкалышып, инвестициянын тез кайтарымын жана олуттуу пайданы камсыз кылат.
|
Сертификаттар
|
Кардарлар тобунун сүрөтү
|
Пакет жана транспорт
Акысыз OSB линияңызды талап кылыңыз! Капты даярдоодон тартып кум чачууга чейинки өсүмдүк дизайнын аягына чейин алыңыз. 3D заводунун планын 30 күндүн ичинде алыңыз.