300 000m³ Годишна производствена линия за рафтове от дървесни частици с размер 16 mm за тежък режим на работа

|
Продуктово оборудване
Тази производствена линия е специално проектирана за изискванията за висока якост на сектора на индустриалните рафтове. Конфигурацията на основното оборудване има за цел да постигне висока якост, висока прецизност и непрекъснато производство. По-долу е представена подробна разбивка на оборудването според потока на процеса:
 |
I. Оборудване на секцията за суровини |
1. Система за обелване и нарязване
Барабан за отстраняване на кора: Обработва суровини от трупи, за да отстрани кората (която влияе върху здравината на свързване и естетиката на дъската).
Голям барабанен дробилка: Преработва трупи, отпадъци от дъски и т.н. в стандартни технологични чипове. Мощен, с капацитет, съответстващ на изискването за 300 000 m³/година.

2. Система за обработка на чипове
Мултидек въртящ се сит: Оценява и пресява чипове, отделя големи чипове, приема чипове и фини.
Повторно раздробяване: Вторично раздробяване на извънгабаритни чипове за производство на приемливи чипове.
Система за съхранение и манипулиране на чипове: Включва големи стоманени силози, разтоварващи устройства и захранващи устройства с тегловна лента за стабилно съхранение и дозирано транспортиране на чипове.

вибриращ екран

силоз
|
II. Секция за подготовка и сушене на частици |
3. Система за подготовка на частици
Ring Flaker: Люспите приемат стружки в частици на повърхността и сърцевината с определена дебелина.
Мелница за частици: Усъвършенства частиците, за да създаде по-груба повърхност, увеличавайки специфичната повърхност за подобрена якост на свързване.

4. Система за класифициране на частици и изсушаване
Сито за въздушен поток: Разделя частиците по размер; финият повърхностен материал и по-грубият материал на сърцевината се обработват отделно. Това е от ключово значение за осигуряване на качество на повърхността и вътрешна структура.
Ротационни барабанни сушилни (обикновено три единици): Сушат повърхностните фини частици и сърцевините поотделно, като използват горещ въздух с висока температура, прецизно контролирайки съдържанието на влага според изискванията на процеса (напр. 2-4%).
вибриращ екран

ротационна сушилня
|
III. Секция за смесване и оформяне |
5. Система за смесване
Високоскоростни рингови блендери (няколко единици): Използват се отделно за повърхностни и сърцевини. Използвайте спрей под високо налягане, за да нанесете равномерно MDI смола / модифицирана меламин-формалдехидна (MF) смола, восък и други агенти върху частиците. Тази система е устойчива на корозия и е проектирана да избягва мъртви точки, което я прави основна за качеството на залепване.
6. Формираща система
Станция за механично формоване (с разпръсквачи с няколко глави): Равномерно оформя смолистата повърхност и основния материал в непрекъснат, безкраен мат с трислойна структура 'повърхност-ядро-повърхност'. Точността на формоване директно определя профила на плътността и толеранса на дебелината на готовата плоскост, което е от решаващо значение за производството на плоскости с висока товароносимост.

машина за смесване на смола

машина за формоване на рогозки
|
IV. Секция за пресоване и довършване |
7. Система за предварително нагряване и пресоване
Предварителна преса с непрекъсната лента: Първоначално уплътнява пухкавия постелка, изхвърля въздуха, увеличава здравината на постелката за транспортиране в пресата.
Микровълнова система за предварително нагряване (опционална конфигурация от висок клас): Бързо загрява предварително сърцевината на мат, съкращавайки времето за пресоване, повишавайки ефективността на производството и намалявайки консумацията на енергия.

8. Система за пресоване - Ядрото на линията
Непрекъсната плоска преса: Ключовото оборудване за постигане на висока производителност и качество. Пресата е дълга (може да надвишава 60 m), осигуряваща прецизен контрол на температурата, налягането и времето на престой чрез нагрети плочи за непрекъснато втвърдяване на частиците. Осигурява висока и равномерна плътност на плоскостите, с механични свойства (MOR, MOE, IB), далеч надхвърлящи националните стандарти.

9. Система за довършителни работи
Охлаждащ стекер: равномерно охлажда горещите плоскости (~200°C), излизащи от пресата, стабилизирайки размерите и облекчавайки вътрешното напрежение.
Триони за напречно рязане и подрязване на ръбове: Прецизно изрязване на охладените груби дъски до стандартни размери.
Стакер: Автоматично подрежда дъски в подготовка за шлайфане.

поставка за сушилня

напречен трион
|
V. Секция за шлайфане и контрол на качеството |
10. Система за шлайфане
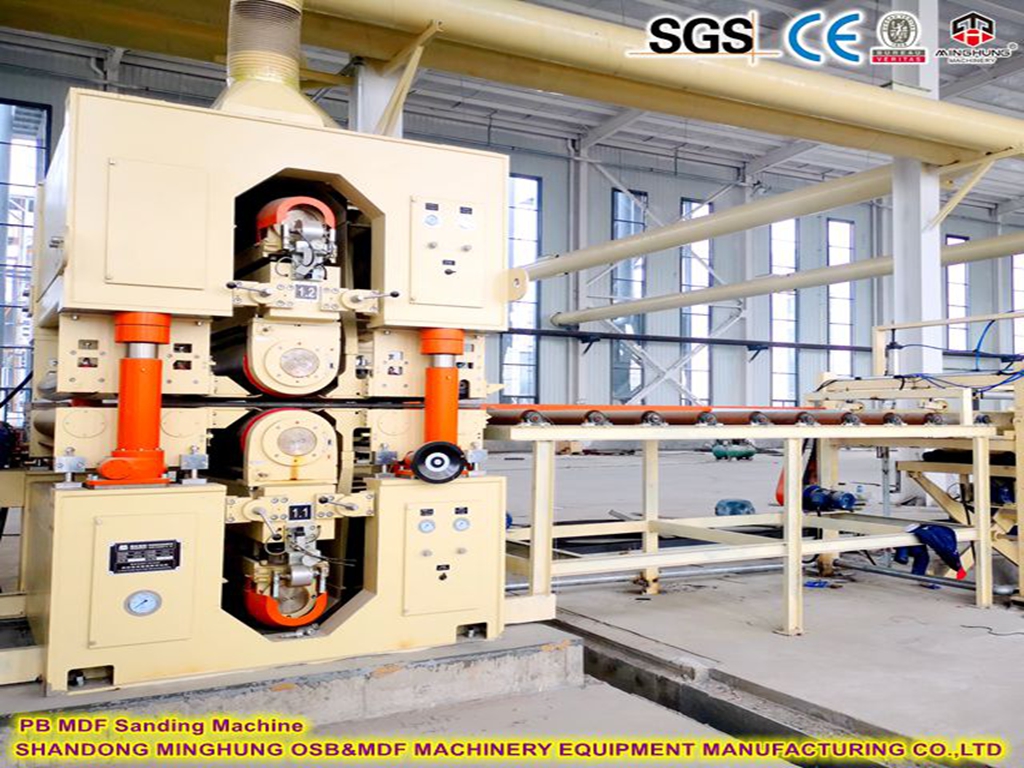
Тежка калибрираща шлайфмашина (обикновено 6-8 глави): Прецизно шлайфа горната и долната повърхност на плоскостите, за да елиминира вариациите в дебелината и предварително втвърдения слой, постигайки прецизна дебелина (напр. 16 mm±0,2 mm) и гладка, равна повърхност, подходяща за по-нататъшна обработка.
11. Система за проверка и опаковане
Система за онлайн мониторинг: Използва рентгенови измерватели на плътността, монитори за дебелина и т.н. за контрол на качеството в реално време.
Автоматична линия за опаковане: Автоматично опакова, етикетира и палетизира квалифицирани продукти за окончателно съхранение.
|
VI. Спомагателни системи |
Енергиен център: Осигурява топлинна енергия, необходима за сушене и пресоване (обикновено захранвана от дървесни отпадъци, природен газ).
Централна система за прахоулавяне: Събира прах от всички процеси, като гарантира съответствие с околната среда и безопасност на производството.
Централна система за управление (DCS/PLC): Автоматизирана система за управление, базирана на марки като Siemens/Schneider, интегрирана в контролна зала за пълно автоматизирано управление и интелигентно управление на производството.

|
Продуктов процес
Този процес е специално проектиран да отговори на взискателните изисквания на индустриалните рафтове за висока якост, висока твърдост и висока издръжливост. Основният фокус е върху постигането на висока плътност, висока якост и постоянно качество. Целият силно автоматизиран процес следва трислойния принцип 'face-core-face' със следните подробни стъпки:
|
Фаза I: Подготовка и обработка на суровините |
1. Обелване и нарязване: Дървените трупи се обелват с помощта на барабанна машина за обелване (кората влияе върху външния вид и здравината на сцеплението) и след това се подават в голям барабанен дробилка, за да се получи еднакъв процес на стърготини.
2. Пресяване и съхранение на чипове: Чиповете се класифицират чрез люлеещо се сито с няколко дека, като се отделят големи чипове, приемат чипове и фини частици. Извънгабаритните чипове се редуцират в повторно трошачка и се рециклират. Чиповете Accept се транспортират до големи силози за съхранение, за да се осигури непрекъснато и стабилно производство.
3. Подготовка и класификация на частиците:
Люспене: Приетите стърготини се подават в пръстеновидна машина за лющене, за да се получат частици с определена дебелина.
Смилане: Частиците се изпращат през мелница за частици, за да се грапави повърхностите им, увеличавайки специфичната повърхност за по-добра адхезия на лепилото.
Класификация: Частиците се разделят прецизно на фин лицев материал и по-груб сърцевинен материал чрез сито с въздушен поток. Това е основата на трислойната структура, осигуряваща гладка повърхност и здрава вътрешност.
|
Фаза II: Сушене и смесване |
4. Сушене на частици: Лицевите и сърцевините се изсушават отделно в големи въртящи се барабанни сушилни, като се използва горещ въздух, подаван от енергийния център. Съдържанието на влага се контролира прецизно до диапазона на процеса от 2-4%, подготвяйки ги за ефективно смесване.
5. Смесване на частици - 【Ключ към висока якост】:
Изсушените лицеви и сърцевини частици се изпращат в отделни високоскоростни рингови блендери.
Технологията за пръскане под високо налягане се използва за равномерно нанасяне на значително количество MDI смола (изоцианат) върху частиците. MDI е от решаващо значение за плочи с висока товароносимост - той не съдържа формалдехид, предлага изключително висока якост на свързване и ефективно свързва дърво и всякакви потенциални армиращи материали.
Восък и други агенти се добавят едновременно, за да се придаде устойчивост на влага.
|
Фаза III: Формоване и предварително пресоване |
6. Слоесто формоване: Обработените със смола повърхност и сърцевината на частиците се оформят в непрекъсната, равномерна, безкрайна подложка с 'фина-груба-фина' сандвич структура от множеството разпръскващи глави на станция за механично формоване. Технологията за прецизно формоване осигурява профил на плътност по цялата дебелина на дъската, което води до много висок модул на разрушаване (MOR) и модул на еластичност (MOE).
7. Предварително пресоване: Пухкавият мат влиза в непрекъсната предварителна преса на лента, където първоначално се уплътнява при стайна температура. Това изтласква въздуха, увеличава здравината на подложката за работа и образува здрава 'подложка' за транспортиране в пресата.
|
Фаза IV: Пресоване и втвърдяване |
8. Непрекъснато пресоване - 【Процес на основата】: Матовата лента влиза в изключително дълго непрекъснато плоско пресоване. При висока температура (200-220°C) и налягане, матът се движи през пресата с постоянна скорост, втвърдявайки MDI смолата бързо.
Ключово предимство: Непрекъснатата преса произвежда плоскости с изключително равномерен профил на плътност, ниско вътрешно напрежение и отлична стабилност на размерите. Механичните свойства (напр. Internal Bond - IB) са далеч по-добри от тези на прекъснатите преси, като напълно отговарят на изискванията за безопасност за носеща способност на рафта.
|
Фаза V: Довършителни работи и обработка |
9. Охлаждане и подрязване: Пресованите плоскости се охлаждат равномерно в охладител за стабилизиране на размерите и облекчаване на вътрешното напрежение. След това те се нарязват прецизно до необходимите размери чрез триони за напречно рязане и подрязване на ръбове.
10. Шлайфане: Плоскостите преминават през 6-8 глави тежка калибрираща шлифовъчна машина, за да се отстрани предварително втвърдения слой и да се коригират минималните отклонения в дебелината, постигайки прецизните 16 mm дебелина и изключително гладка, равна повърхност.
11. Инспекция и опаковане: Плочите се подлагат на 100% мониторинг на качеството чрез онлайн системи (напр. рентгенови измерватели на плътността), за да се гарантира, че плътността, дебелината и механичните свойства отговарят на стандартите за рафтови плоскости като DIN EN 312 P5. Квалифицираните продукти се подреждат автоматично, опаковат, етикетират и съхраняват за изпращане.
Спомагателни системи за целия завод:
Енергиен център: Използва отпадъчни материали от процеса (кора, прах от шлайфане, дървени стърготини) като гориво за генериране на топлинна енергия за сушене и пресоване, постигайки енергийна самодостатъчност и ползи за околната среда.
Централна система за прахоулавяне: събира праха от всички процеси, осигурявайки чиста и безопасна производствена среда.
Централна система за управление (DCS/PLC): Система за автоматизация (напр. базирана на Siemens), интегрирана в контролна зала за прецизен контрол и интелигентно управление на всички параметри на процеса (температура, налягане, скорост, съдържание на влага). Това е основната гаранция за постигане на годишна производителност от 300 000 m³ с високо стабилно качество.

|
Дебелината на плочата от дървесни частици с голям капацитет
16 mm : Това е най-масовата и често използвана дебелина. Предлага най-добрия баланс между товароносимост, цена и приложимост. Използва се широко в стелажи за съхранение с малък до среден товар (600 кг - 1200 кг/ниво, в зависимост от обхвата и структурата), логистични рафтове и рафтове в супермаркети.
В допълнение към дебелината от 16 мм, има и 18 мм, 20 мм, 25 мм, 32 мм, 35 мм, 38 мм и 40 мм.
|
Фирмен профил
Shandong MingHung OSB&MDF Machinery Equipment е професионална фабрика в Китай, която е специализирана в производството и предлагането на машина за панели на основата на дърво, включително машина за производство на OSB, машина за производство на MDF и машина за производство на ПДЧ/PB.
Нашата фабрика с усъвършенствани стругове за обработка, зряла производствена технология и професионални инженери и техници, както и независима способност за проучване и развитие и бързо обслужване, гарантират, че имаме способността да ви предложим подходящите и добри дървообработващи машини според различните условия и изисквания.

|
Снимки от доставката


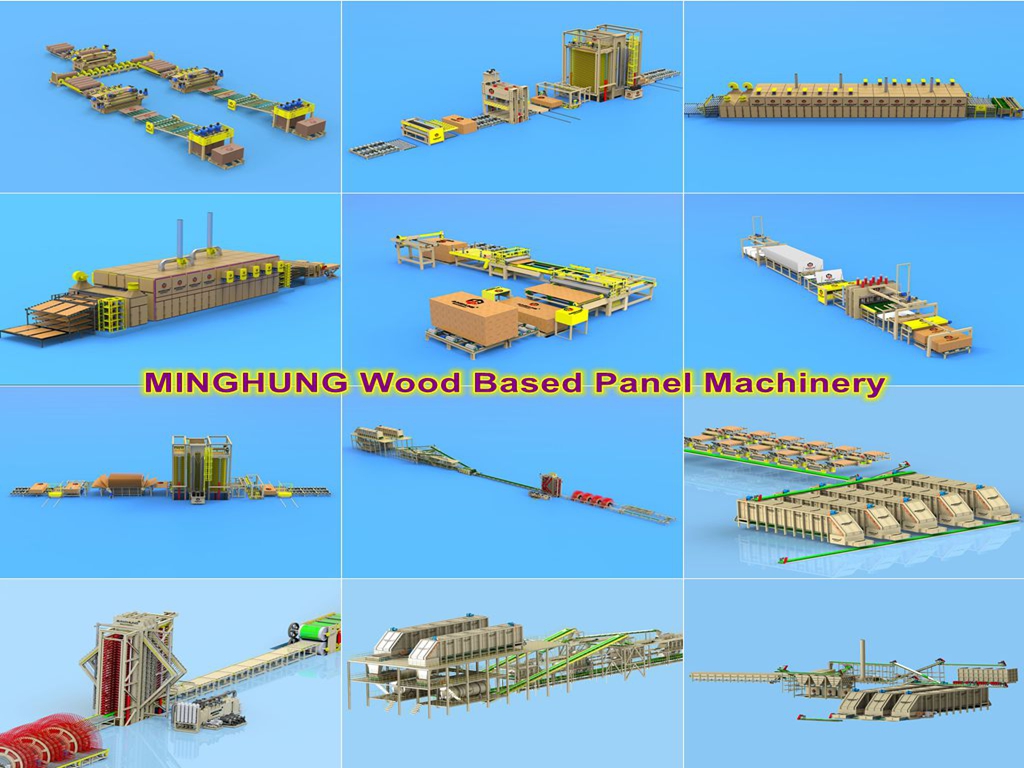
Изискайте вашето безплатно оформление на PB линия! Получете цялостен дизайн на инсталацията от подготовката на нишката до шлайфането. Получете 3D фабричен план в рамките на 30 дни.
Нашите контакти:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Имейл: osbmdfmachinery@gmail.com


