


Táto 500m ⊃3; /deň Výrobná linka OSB dosiek bez formaldehydu triedy E1 využíva pokročilú technológiu na výrobu vysokokvalitných, ekologických dosiek s orientovanými trieskami bez formaldehydových prísad. S vysokou automatizáciou a stabilným výstupom spĺňa medzinárodné štandardy E1, ideálne pre nábytkárske, interiérové a stavebné aplikácie, čím umožňuje podnikom prístup na prémiové trhy zelených dosiek.
MH-OSB
MINGHUNG
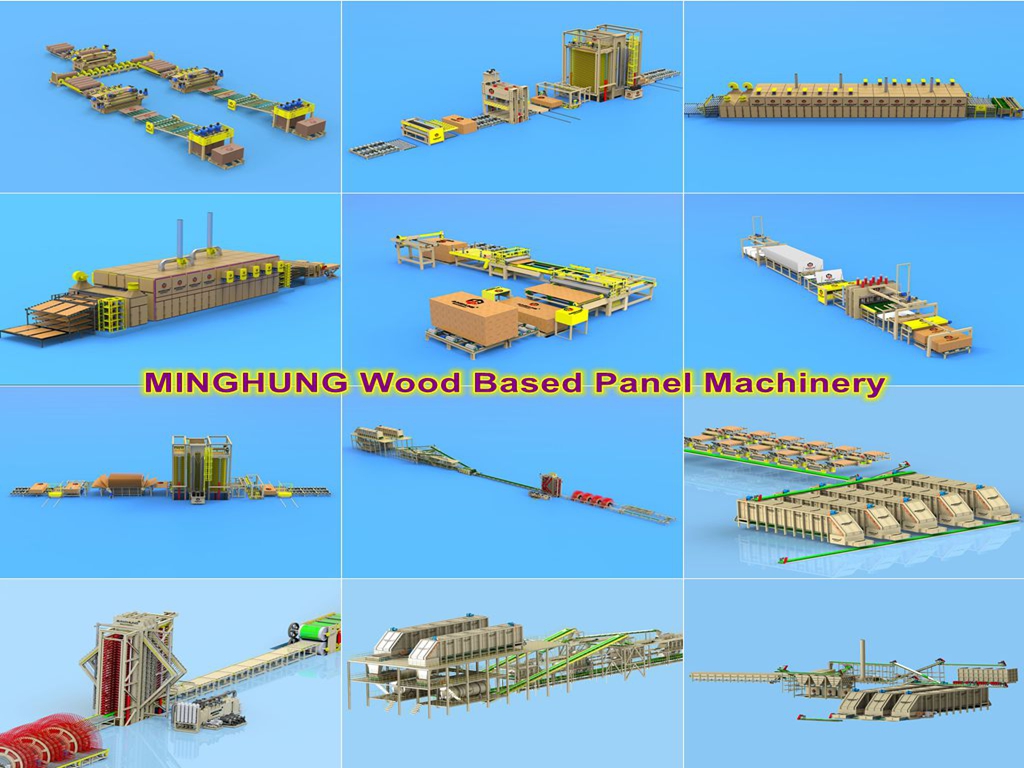
1. Príprava surovín
Používajú sa kvalitné guľatiny z mäkkého dreva (napr. borovica, topoľ).
Polená sa odkôrnia, vyčistia a privedú do vyvažovača.
2. Spletenie a sušenie
Polená sú rezané na presnú veľkosť drevených prameňov (zvyčajne 50-100 mm dlhé, 10-30 mm široké, 0,3-0,8 mm hrubé).
Mokré pramene sú dopravované do veľkých sušičiek (zvyčajne rotačných sušičiek), aby sa ich obsah vlhkosti rovnomerne znížil z približne 40 % - 60 % až na 2 % - 4 % pre ďalšie fázy.
3. Skríning a miešanie
Vysušené pramene sú preosievané cez viacposchodové sitá, aby sa oddelil jemný materiál lícnej vrstvy od hrubého materiálu jadrovej vrstvy a odstránili sa častice s nadmernou alebo podpriemernou veľkosťou.
Prijateľné čelné a jadrové pramene sa posielajú do samostatných kontinuálnych liniek mixéra.
Základný krok: Bezformaldehydové lepidlo (typicky polymérny MDI - izokyanát) sa rovnomerne nanáša na povrchy prameňov pomocou vysokotlakových rozprašovacích trysiek. MDI je rozhodujúce pre dosiahnutie vlastnosti 'bez formaldehydu', pretože neobsahuje žiadny formaldehyd a ponúka vynikajúcu priľnavosť.
4. Orientované tvárnenie
Pramene potiahnuté živicou sa ukladajú do rohože pomocou pokročilých orientačných tvarovacích hláv.
Typicky sa vytvorí trojvrstvová štruktúra: vonkajšie vrstvy sú zarovnané s dĺžkou panelu (pozdĺžna orientácia), zatiaľ čo vrstva jadra je zarovnaná kolmo (krížová orientácia). Táto krížovo orientovaná štruktúra dáva OSB doskám vysokú pevnosť a rozmerovú stabilitu.
5. Lisovanie za horúca
Vytvarovaná rohož sa ľahko stlačí v predlisovaní a potom sa vloží do vysokoteplotného a vysokotlakového horúceho lisu.
Pri vysokej teplote (200-220°C) a tlaku (3-5 MPa) živica MDI rýchlo vytvrdzuje a pevne spája drevené vlákna do pevného panelu.
6. Chladenie, orezávanie a brúsenie
Horúce panely z lisu sa ochladzujú na chladiacom komíne, aby sa stabilizovalo vnútorné napätie a zabránilo sa deformácii.
Chladené panely sú presne orezané na štandardné veľkosti (napr. 1220 mm x 2440 mm).
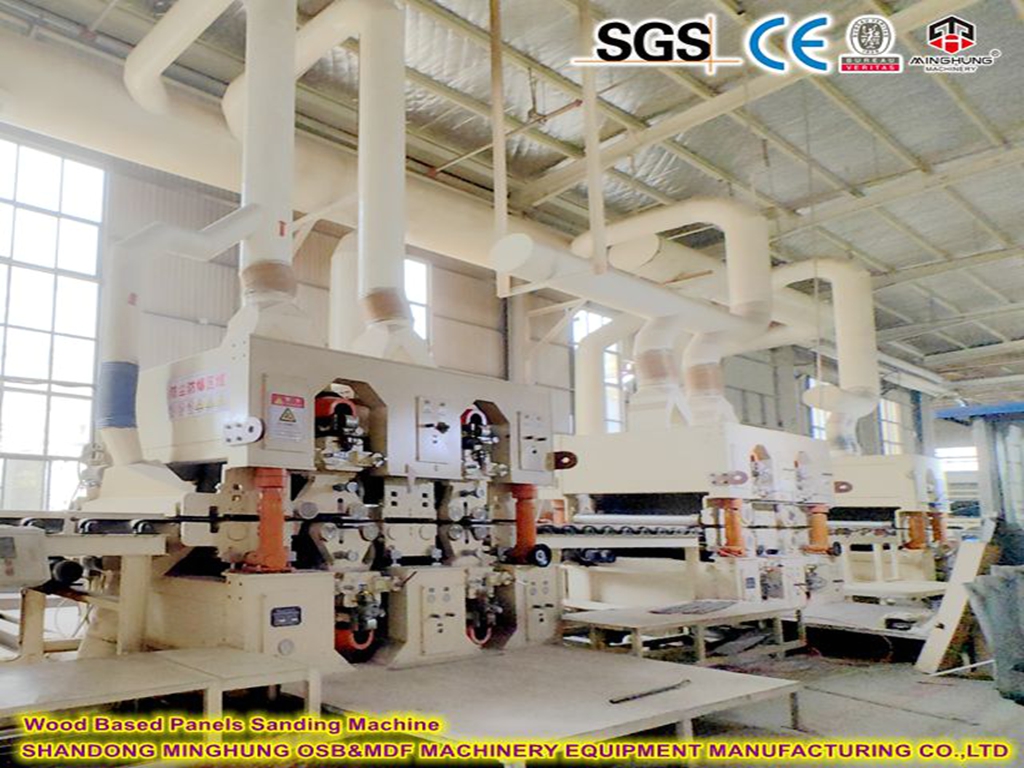
Povrchy a hrany panelov sú brúsené brúskou, aby sa zabezpečila rovnomerná hrúbka a hladký, rovný povrch.
7. Kontrola kvality a balenie
Hotové panely sú vzorkované a testované, aby sa zabezpečilo, že metriky ako hustota, vnútorná pevnosť spoja, modul pretrhnutia, obsah vlhkosti a emisie formaldehydu (potvrdzujúc štandard bez E1 alebo F) spĺňajú špecifikácie.
Kvalifikované produkty sú označené, stohované a zabalené do zmršťovacej fólie na skladovanie a prepravu.


Kompletná linka na výrobu OSB dosiek je komplexný systém integrujúci strojové zariadenia, hydrauliku, tepelnú energiu, elektrické riadenie a automatizačné technológie.

1. Sekcia surovín
Odkôrňovač: (Typ bubon alebo prstenec) Odstraňuje kôru z polená.
Štiepkovač dlhých kmeňov/bubnov: Hlavný stroj, ktorý spracováva celé polená na drevené vlákna ideálnej veľkosti.
Strand Surge Bin: Poskytuje vyrovnávaciu pamäť pre zelené pramene pred sušením.
Odkôrňovač
Bubnový štiepkovač
2. Sekcia sušenia a preosievania
Rotačná bubnová sušička: Základný stroj. Veľký, vyhrievaný, rotujúci bubon, ktorý pomocou horúcich plynov znižuje obsah vlhkosti prameňov na cieľovú úroveň (2-4%).
Viacpodlažný skríningový systém: Rozdeľuje vysušené pramene na akceptované povrchové a jadrové frakcie a odstraňuje nadmernú veľkosť a jemné častice.
Drvič/prerezávač: Rozdrví nadrozmerné pramene na opätovné použitie.
Rotačná bubnová sušička
Skríningový systém
3. Sekcia miešania
Vážiace zásobníky a pásové váhy: Presne odmerajte čelné a jadrové vlákna, aby ste zabezpečili konzistentnú hustotu a zloženie dosky.
Vysokorýchlostný kontinuálny mixér: Jadrový stroj (často bubnový), kde sa živica bez formaldehydu (napr. MDI), vosk a ďalšie prísady rovnomerne nanášajú na vlákna pomocou vysokotlakových trysiek.

Špecializovaný systém podávania MDI: Zahŕňa vyhrievané skladovacie nádrže, vyhrievané potrubia, presné dávkovacie čerpadlá a striekacie pištole, navrhnuté tak, aby zvládli MDI citlivé na vlhkosť.
4. Sekcia tvarovania a predlisovania
Mechanicky orientované tvarovacie hlavy: Jadrom 'orientovanej' štruktúry OSB. Viacnásobné hlavy vytvárajú krížovo orientovanú vrstvenú rohož.
Formovací pás a vákuový systém: Pohyblivý pás s vákuovým nasávaním, ktorý po formovaní drží voľnú podložku na mieste.
Predlisovanie kontinuálneho pásu: Jemne zhutňuje voľnú rohož, aby sa zmenšila hrúbka, odstránil vzduch a poskytla počiatočná pevnosť pri manipulácii.
tvárniacom stroji
predbežný lis pre OSB
5. Sekcia lisovania a dokončovania
Hot Press: Srdce výrobnej linky.
Stroj na kontinuálne lisovanie za horúca: Táto technológia je pokročilejšia. Predvalok prechádza lisom nepretržite medzi dvoma obrovskými oceľovými pásmi, výsledkom čoho je rovnomernejšia hustota produktu, vyššia kvalita, vyššia efektivita výroby, no investícia je obrovská.
Funkcia: Poskytuje vysokú teplotu (200-220°C) a vysoký tlak (3-5 MPa), čo umožňuje MDI lepidlu rýchle vytvrdnutie v krátkom čase a trvalo spája drevené štiepky do vysokopevnostnej dosky.

Chladiaci stohovač: Chladí horúce panely pomocou núteného vzduchu, aby ich stabilizoval a zabránil deformácii.

Trim Saw: Systém priečneho a okrajového orezávania, ktorý reže panely na konečné rozmery (napr. 1220 mm x 2440 mm).

Širokopásová brúska: Brúsi horný a spodný povrch na presnú hrúbku a hladký povrch.
6. Pomocné a podporné systémy
Energy Plant: Systém kotla, ktorý spaľuje zvyšky procesu (kôra, jemný podiel) na výrobu tepelnej energie na sušenie a lisovanie, čo umožňuje energetickú sebestačnosť.
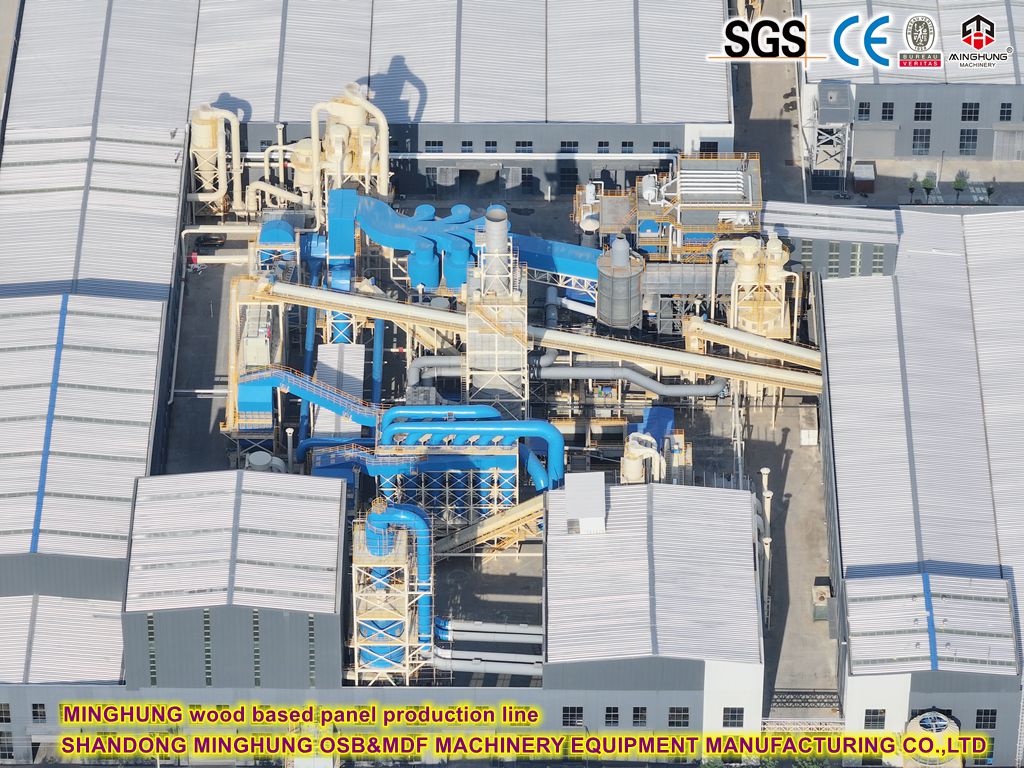
Systém odsávania prachu: Centrálny systém zberu prachu, ktorý udržiava čisté prostredie závodu a privádza horľavý prach do energetického závodu.
Automatizovaný riadiaci systém (DCS/PLC): Mozog závodu. Počítačový systém integrujúci všetky zariadenia pre centrálne riadenie, monitorovanie a správu receptov.

Zahŕňa dva kľúčové aspekty:
1. Nie sú pridané žiadne lepidlá na báze formaldehydu:
Toto je základný princíp. Tradičné drevené panely (ako niektoré MDF alebo drevotrieskové dosky) používajú ako lepidlá močovino-formaldehydové (UF) alebo fenolformaldehydové (PF) živice. Primárnou surovinou pre tieto lepidlá je formaldehyd, čo spôsobuje, že formaldehyd neustále uvoľňujú počas celého životného cyklu.
Dosky 'Bez formaldehydu' však používajú lepidlá, ktoré neobsahujú žiadny formaldehyd. Najbežnejším typom sú polymérne MDI (izokyanát) alebo lepidlá na bio báze (napr. lepidlo na báze sóje). Tým sa eliminuje zdroj formaldehydu pri jeho vzniku.
2. Emisie formaldehydu panelu sú extrémne nízke, často nedetekovateľné:
Zatiaľ čo drevo samotné obsahuje stopové množstvá prírodného formaldehydu (zanedbateľné), panely 'Bez formaldehydu' sú prísne testované a je dokázané, že majú rovnako nízke emisie ako prírodné drevo. Tieto emisie sú často príliš nízke na to, aby sa dali zistiť štandardnými metódami, alebo sú oveľa prísnejšie ako najprísnejšie medzinárodné normy (ako napríklad japonský F★★★★ alebo americká norma NAF – No Added Formaldehyde).
'Bez formaldehydu' znamená, že vo výrobnom procese sa zámerne nepoužívajú žiadne lepidlá ani prísady na báze formaldehydu. Konečný produkt má extrémne nízke emisie formaldehydu, čím spĺňa najvyššiu úroveň ochrany životného prostredia a bezpečnosti.
Hodnotenie ochrany životného prostredia nemá celosvetovo úplne jednotný štandard, ale hlavné trhy a regióny majú svoje všeobecne uznávané štandardné systémy. Všetky hlavné hodnotiace ukazovatele súvisia s uvoľňovaním formaldehydu.
Stupeň E1 sa vzťahuje na úroveň emisií formaldehydu: ≤ 0,124 mg/m³. Táto norma je ekvivalentná norme triedy E1 v Európe.
Vyžiadajte si bezplatné rozloženie dosiek OSB! Získajte komplexný návrh zariadenia od prípravy prameňa až po brúsenie. Prijmite plán továrne 3D do 30 dní.
Naše kontakty:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Email: osbmdfmachinery@gmail.com


