


Tämä 500m ⊃3; /päivä E1-luokan formaldehyditön OSB-tuotantolinja hyödyntää edistynyttä teknologiaa korkealaatuisen, ympäristöystävällisen orientoituvan lastulevyn tuottamiseksi ilman formaldehydilisäaineita. Korkean automaation ja vakaan tehonsa ansiosta se täyttää kansainväliset E1-standardit, ja se on ihanteellinen huonekaluihin, sisustukseen ja rakennussovelluksiin, mikä antaa yrityksille mahdollisuuden päästä korkealaatuisten viherlevyjen markkinoille.
MH-OSB
MINGHUNG
1. Raaka-aineen valmistelu
Käytetään korkealaatuisia havupuutukkeja (esim. mänty, poppeli).
Tukit kuoritaan, puhdistetaan ja syötetään karjaan.
2. Kiinnitys ja kuivaus
Puut leikataan tarkan kokoisiksi puusäikeiksi (tyypillisesti 50-100 mm pitkiksi, 10-30 mm leveiksi, 0,3-0,8 mm paksuiksi).
Märät säikeet kuljetetaan suuriin kuivaimiin (yleensä pyöriviin kuivaimiin), jotta niiden kosteuspitoisuus laskee tasaisesti noin 40-60 %:sta 2-4 %:iin seuraavissa vaiheissa.
3. Seulonta ja sekoitus
Kuivatut säikeet seulotaan monikerroksisten seulojen läpi hienon pintakerrosmateriaalin erottamiseksi karkeasta ydinkerrosmateriaalista ja ylikokoisten tai alikokoisten hiukkasten poistamiseksi.
Hyväksytyt pinta- ja ydinsäikeet lähetetään erillisiin jatkuviin tehosekoitinlinjoihin.
Ydinvaihe: Formaldehyditöntä liimaa (tyypillisesti polymeeristä MDI-isosyanaattia) levitetään tasaisesti nauhapinnoille korkeapaineruiskutussuuttimien kautta. MDI on ratkaisevan tärkeä 'formaldehydittömän' ominaisuuden saavuttamiseksi, koska se ei sisällä formaldehydiä ja tarjoaa erinomaisen sidoksen.
4. Suuntautunut muotoilu
Hartsipäällysteiset säikeet asetetaan matolle edistyneillä suuntautuvilla muotoilupäillä.
Muodostetaan tyypillisesti kolmikerroksinen rakenne: ulommat kerrokset kohdistetaan paneelin pituuden mukaan (pitkittäissuuntaus), kun taas ydinkerros on kohdistettu kohtisuoraan (ristisuuntaus). Tämä poikkisuuntautunut rakenne antaa OSB:lle sen lujuuden ja mittavakauden.
5. Kuumapuristus
Muodostettu matto puristetaan kevyesti esipuristimessa ja ladataan sitten korkean lämpötilan korkeapaineiseen kuumapuristimeen.
Korkeassa lämpötilassa (200-220°C) ja paineessa (3-5 MPa) MDI-hartsi kovettuu nopeasti ja sitoo puusäikeet lujasti kiinteäksi paneeliksi.
6. Jäähdytys, trimmaus ja hionta
Puristimen kuumat paneelit jäähdytetään jäähdytyspinossa sisäisten jännitysten tasaamiseksi ja vääntymisen estämiseksi.
Jäähdytetyt paneelit leikataan tarkasti vakiokokoihin (esim. 1220mm x 2440mm).
Levyjen pinnat ja reunat hiotaan hiomakoneella tasaisen paksuuden ja tasaisen pinnan varmistamiseksi.
7. Laaduntarkastus ja pakkaus
Valmiista paneeleista otetaan näytteitä ja ne testataan sen varmistamiseksi, että mittarit, kuten tiheys, sisäinen sidoslujuus, murtumiskerroin, kosteuspitoisuus ja formaldehydipäästö (vahvistaa E1- tai F-vapaan standardin), vastaavat vaatimuksia.
Hyväksytyt tuotteet merkitään, pinotaan ja kääritään kutistekalvoon varastointia ja kuljetusta varten.


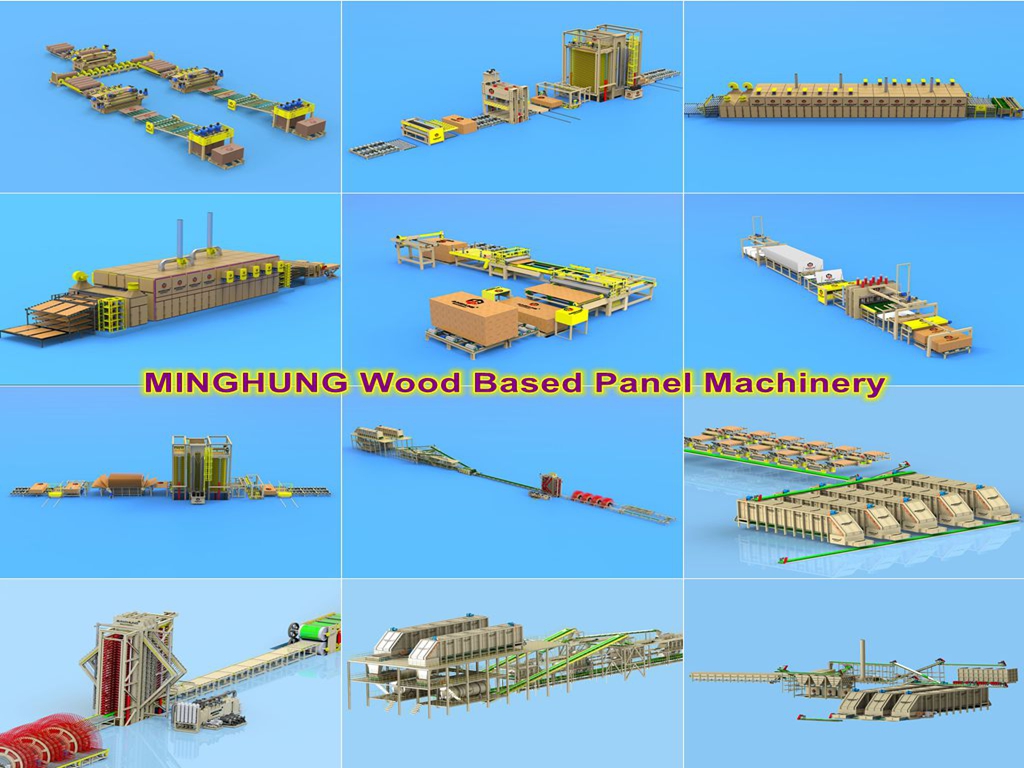
Täydellinen OSB-tuotantolinja on monimutkainen järjestelmä, joka yhdistää koneita, hydrauliikkaa, lämpöenergiaa, sähköohjausta ja automaatioteknologiaa.

1. Raaka-aineosasto
Kuorinta: (Rummu tai rengastyyppi) Poistaa kuoren tukista.
Long-Log Strander/Drum Chipper: Ydinkone, joka käsittelee kokonaisia tukia ihanteellisen kokoisiksi puusäikeiksi.
Strand Surge Bin: Tarjoaa puskurivaraston vihreille säikeille ennen kuivaamista.
Debarker
Rumpuhakkuri
2. Kuivaus- ja seulontaosasto
Pyörivä rumpukuivain: ydinkone. Suuri, lämmitetty, pyörivä rumpu, joka alentaa säikeiden kosteuspitoisuuden tavoitetasolle (2-4%) kuumilla kaasuilla.
Monikerroksinen seulontajärjestelmä: Erottelee kuivatut säikeet hyväksytyiksi kasvo- ja ydinfraktioiksi ja poistaa ylikoon ja hienojakoiset osat.
Murskain/uudelleenleikkuri: Murskaa ylisuuret säikeet uudelleenkäyttöä varten.
Pyörivä rumpukuivain
Seulontajärjestelmä
3. Sekoitusosio
Punnitussuppilot ja hihnavaa'at: mittaa tarkasti pinta- ja ydinsäikeet varmistaaksesi tasaisen levyn tiheyden ja koostumuksen.
High-Speed Continuous Blender: Ydinkone (usein rumputyyppinen), jossa formaldehyditöntä hartsia (esim. MDI), vahaa ja muita lisäaineita levitetään tasaisesti säikeiden päälle korkeapainesuuttimien kautta.

MDI-erikoissyöttöjärjestelmä: Sisältää lämmitetyt varastosäiliöt, lämmitetyt linjat, tarkkuusannostuspumput ja ruiskupistoolit, jotka on suunniteltu käsittelemään kosteudelle herkkiä MDI:itä.
4. Muotoilu- ja esipuristusosa
Mekaanisesti suuntautuvat muotoilupäät: OSB:n 'suuntautuneen' rakenteen ydin. Useat päät luovat poikkisuuntaisen kerroksisen maton.
Muotoiluhihna ja tyhjiöjärjestelmä: Liikkuva hihna tyhjiöimulla, joka pitää irtonaisen maton paikallaan muotoilun jälkeen.
Jatkuva hihnan esipuristus: Tiivistää löysää mattoa hellävaraisesti paksuuden vähentämiseksi, ilman poistamiseksi ja käsittelyn alkuvoiman saamiseksi.
muotoilukone
OSB:n esi painaminen
5. Puristus- ja viimeistely-osio
Hot Press: Tuotantolinjan sydän.
Jatkuva kuumapuristuskone: Tämä tekniikka on edistyneempi. Aihio kulkee puristimen läpi jatkuvasti kahden valtavan teräshihnan välillä, mikä johtaa tasaisempaan tuotetiheyteen, korkeampaan laatuun, korkeampaan tuotantotehokkuuteen, mutta investointi on valtava.
Toiminta: Se tarjoaa korkean lämpötilan (200-220°C) ja korkean paineen (3-5 MPa), jolloin MDI-liima kovettuu nopeasti lyhyessä ajassa ja sitoo puulastut pysyvästi erittäin lujaksi levyksi.

Jäähdytyspinoaja: Jäähdyttää kuumat paneelit käyttämällä pakotettua ilmaa niiden vakauttamiseksi ja vääntymisen estämiseksi.

Trimmausaha: Poikkileikkaus- ja reunaleikkausjärjestelmä, joka leikkaa paneelit lopullisiin mittoihin (esim. 1220 mm x 2440 mm).

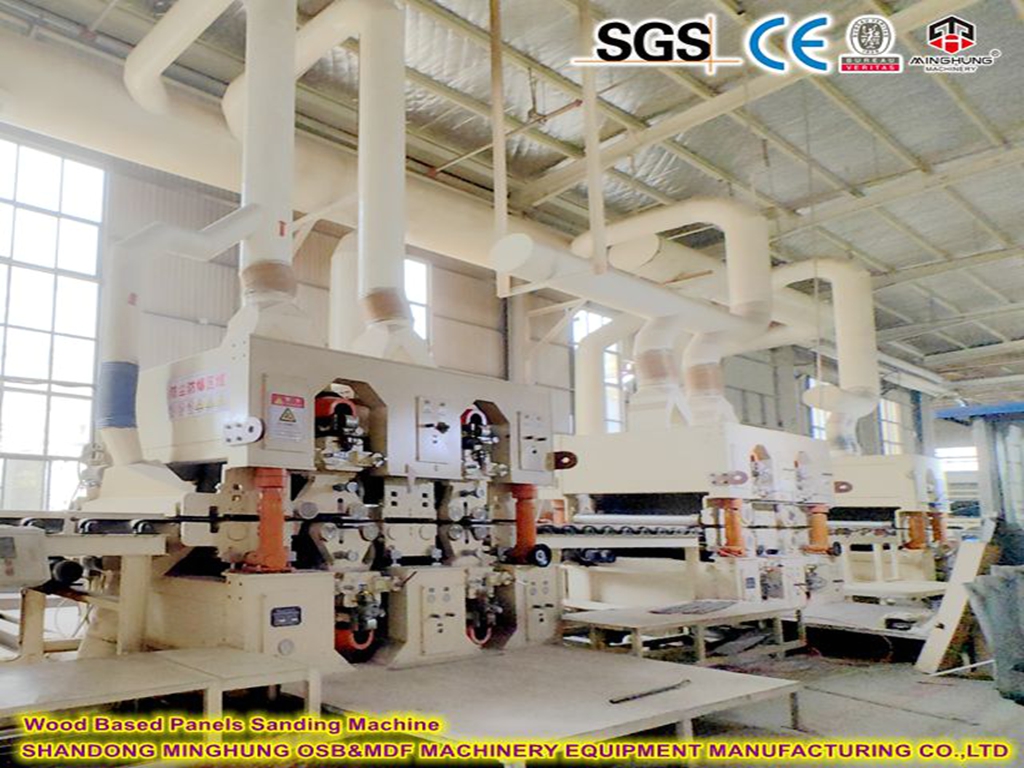
Leveänauhahiomakone: Hio ylä- ja alapinnat tarkasti ja tasaiseksi.
6. Apu- ja tukijärjestelmät
Energialaitos: Kattilajärjestelmä, joka polttaa prosessijäännöksiä (kuorta, hienoainesta) lämpöenergian tuottamiseksi kuivausta ja puristamista varten, mikä mahdollistaa energiaomavaraisuuden.
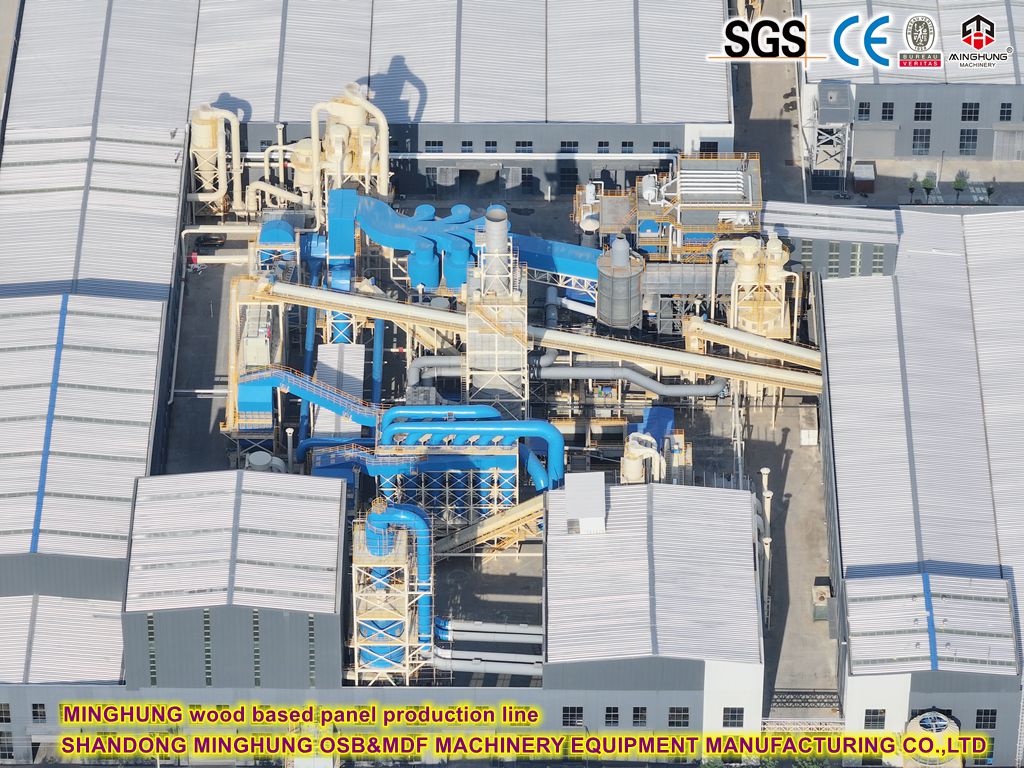
Pölynpoistojärjestelmä: Keskitetty pölynkeräysjärjestelmä, joka ylläpitää puhdasta kasviympäristöä ja syöttää palavaa pölyä energialaitokseen.
Automatisoitu ohjausjärjestelmä (DCS/PLC): Kasvin aivot. Tietokonepohjainen järjestelmä, joka yhdistää kaikki laitteet keskitettyyn ohjaukseen, valvontaan ja reseptien hallintaan.

Se sisältää kaksi keskeistä näkökohtaa:
1. Formaldehydipohjaisia liimoja ei ole lisätty:
Tämä on perusperiaate. Perinteisissä puulevyissä (kuten jotkin MDF-levyt tai lastulevyt) käytetään urea-formaldehydi (UF) tai fenoli-formaldehydi (PF) hartseja liimana. Näiden liimojen pääraaka-aine on formaldehydi, jolloin ne vapauttavat jatkuvasti formaldehydiä koko elinkaarensa ajan.
'Formaldehydittomat' levyt käyttävät kuitenkin liimoja, jotka eivät sisällä formaldehydiä lainkaan. Yleisin tyyppi on polymeerinen MDI (isosyanaatti) tai biopohjaiset liimat (esim. soijapohjainen liima). Tämä eliminoi formaldehydin lähteen sen alkuperästä.
2. Paneelin formaldehydipäästöt ovat erittäin alhaisia, usein havaitsemattomia:
Vaikka puu itsessään sisältää pieniä määriä luonnollista formaldehydiä (huonosti), 'Formaldehydittomat' paneelit on testattu tiukasti, ja niiden päästöt on todistettu olevan yhtä alhaiset kuin luonnollisen puun. Nämä päästöt ovat usein liian pieniä havaittaviksi standardimenetelmillä tai ovat paljon tiukimpia kansainvälisiä standardeja (kuten japanilaiset F★★★★ tai US NAF – No Added Formaldehyde -standardit).
'Formaldehyditon' tarkoittaa, että valmistusprosessissa ei tarkoituksella käytetä formaldehydipohjaisia liimoja tai lisäaineita. Lopputuotteella on erittäin alhaiset formaldehydipäästöt ja se täyttää korkeimman ympäristö- ja turvallisuustason.
Ympäristönsuojeluluokituksella ei ole maailmanlaajuisesti täysin yhtenäistä standardia, mutta suurilla markkinoilla ja alueilla on laajalti tunnustetut standardijärjestelmänsä. Arvioinnin ydinindikaattorit liittyvät kaikki formaldehydin vapautumiseen.
Luokka E1 viittaa formaldehydipäästötasoon: ≤ 0,124 mg/m³. Tämä standardi vastaa E1-luokan standardia Euroopassa.
Lunasta ilmainen OSB-linjaasettelu! Hanki kokonaisvaltainen kasvien suunnittelu nauhan valmistelusta hiontaan. Saat 3D-tehdassuunnitelman 30 päivän kuluessa.
Yhteystietomme:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Sähköposti: osbmdfmachinery@gmail.com


