


To 500m ⊃3; /dzień Linia do produkcji płyt OSB niezawierających formaldehydu klasy E1 wykorzystuje zaawansowaną technologię do produkcji wysokiej jakości, przyjaznej dla środowiska płyty wiórowej bez dodatków formaldehydowych. Dzięki wysokiej automatyzacji i stabilnej wydajności spełnia międzynarodowe standardy E1, idealnie nadaje się do zastosowań w meblarstwie, dekoracji wnętrz i budownictwie, umożliwiając firmom dostęp do rynków najwyższej jakości zielonych desek.
MH-OSB
MINGHUNG
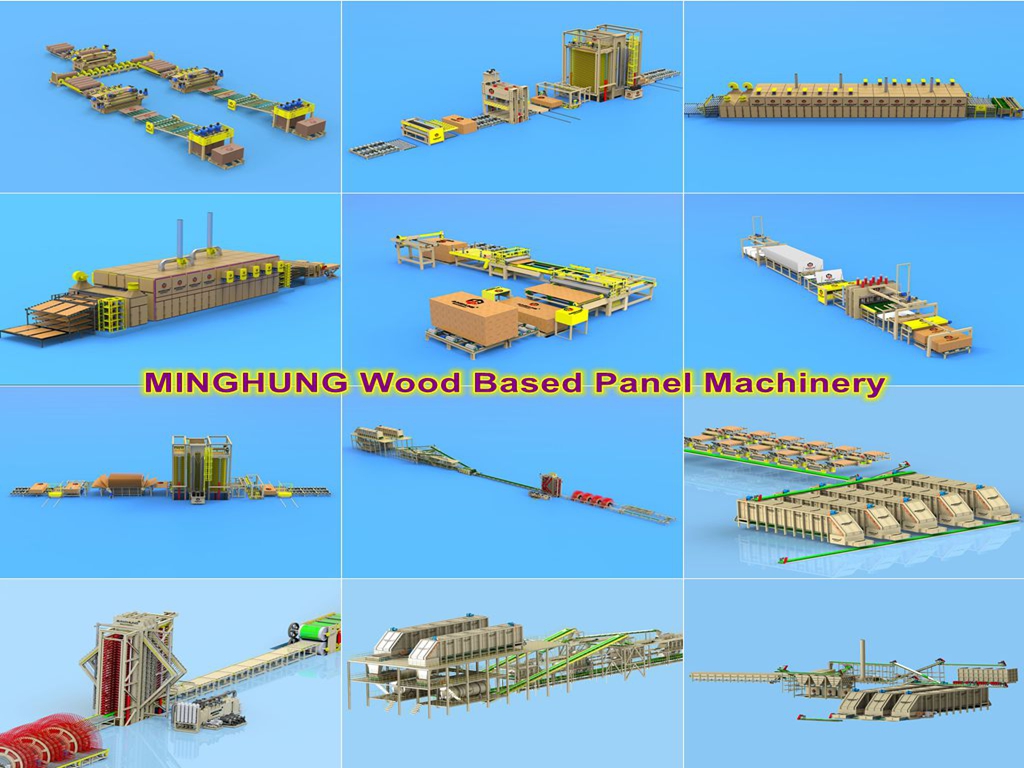
1. Przygotowanie surowca
Stosowane są wysokiej jakości kłody drewna iglastego (np. sosna, topola).
Kłody są okorowane, oczyszczone i wprowadzone do strandera.
2. Skręcanie i suszenie
Kłody są cięte na pasma drewna o dokładnych wymiarach (zwykle o długości 50–100 mm, szerokości 10–30 mm i grubości 0,3–0,8 mm) za pomocą splotarki.
Mokre pasma są przenoszone do dużych suszarek (zwykle obrotowych), aby w kolejnych etapach równomiernie zmniejszyć zawartość wilgoci z około 40–60% do 2–4%.
3. Przesiewanie i mieszanie
Wysuszone pasma przesiewa się przez wielopokładowe sita w celu oddzielenia drobnego materiału warstwy wierzchniej od grubego materiału warstwy rdzenia i usunięcia cząstek o dużych i małych średnicach.
Dopuszczalne pasma czołowe i rdzeniowe przesyłane są do oddzielnych ciągłych linii mieszalnika.
Etap rdzeniowy: Klej niezawierający formaldehydu (zwykle polimerowy MDI – izocyjanian) jest nakładany równomiernie na powierzchnie pasma za pomocą wysokociśnieniowych dysz natryskowych. MDI ma kluczowe znaczenie dla uzyskania właściwości „wolnej od formaldehydu”, ponieważ nie zawiera formaldehydu i zapewnia doskonałe wiązanie.
4. Formowanie zorientowane
Pasma pokryte żywicą układane są w matę za pomocą zaawansowanych głowic formujących orientujących.
Powstaje typowo trójwarstwowa struktura: warstwy zewnętrzne ułożone są w linii długości panelu (orientacja wzdłużna), natomiast warstwa rdzeniowa ułożona jest prostopadle (orientacja poprzeczna). Ta krzyżowo zorientowana struktura zapewnia płycie OSB wysoką wytrzymałość i stabilność wymiarową.
5. Prasowanie na gorąco
Uformowana mata jest lekko prasowana w prasie wstępnej, a następnie ładowana do prasy na gorąco pod wysokim ciśnieniem i w wysokiej temperaturze.
Pod wpływem wysokiej temperatury (200-220°C) i ciśnienia (3-5 MPa) żywica MDI utwardza się szybko, mocno wiążąc pasma drewna w solidny panel.
6. Chłodzenie, przycinanie i szlifowanie
Gorące panele z prasy są chłodzone na kominie chłodzącym, aby ustabilizować naprężenia wewnętrzne i zapobiec wypaczeniu.
Panele chłodzone są precyzyjnie przycinane do standardowych rozmiarów (np. 1220mm x 2440mm).
Powierzchnie i krawędzie paneli są szlifowane za pomocą szlifierki, aby zapewnić jednolitą grubość i gładką, równą powierzchnię.
7. Kontrola jakości i pakowanie
Gotowe panele są pobierane i testowane, aby upewnić się, że parametry takie jak gęstość, siła wiązania wewnętrznego, moduł pękania, zawartość wilgoci i emisja formaldehydu (potwierdzając normę E1 lub wolną od F) spełniają specyfikacje.
Kwalifikujące się produkty są etykietowane, układane w stosy i owijane folią termokurczliwą na potrzeby przechowywania i wysyłki.


Kompletna linia do produkcji płyt OSB to złożony system integrujący maszyny, hydraulikę, energię cieplną, sterowanie elektryczne i technologie automatyzacji.

1. Sekcja Surowców
Korowarka: (typ bębnowy lub pierścieniowy) Usuwa korę z kłód.
Rębak do długich kłód/Rębak bębnowy: Maszyna rdzeniowa, która przetwarza całe kłody na pasma drewna o idealnej wielkości.
Strand Surge Bin: Zapewnia bufor do przechowywania zielonych pasm przed suszeniem.
Korowacz
Rębak bębnowy
2. Sekcja Suszenia i Przesiewania
Obrotowa suszarka bębnowa: podstawowa maszyna. Duży, podgrzewany, obrotowy bęben, który za pomocą gorących gazów redukuje zawartość wilgoci w pasmach do docelowego poziomu (2-4%).
Wielopoziomowy system przesiewania: oddziela wysuszone pasma na akceptowalne frakcje czołowe i rdzeniowe oraz usuwa naddatki i drobne cząstki.
Kruszarka/Przecinacz: ponownie kruszy zbyt duże pasma w celu ich ponownego użycia.
Obrotowa suszarka bębnowa
System przesiewowy
3. Sekcja mieszania
Wagi zasypowe i wagi taśmowe: Precyzyjnie odmierzaj pasma czołowe i rdzeniowe, aby zapewnić stałą gęstość i skład tektury.
Wysokoobrotowy mieszalnik ciągły: Maszyna rdzeniowa (często typu bębnowego), w której żywica niezawierająca formaldehydu (np. MDI), wosk i inne dodatki są równomiernie nakładane na pasma za pomocą dysz wysokociśnieniowych.

Specjalistyczny system podawania MDI: obejmuje podgrzewane zbiorniki magazynujące, podgrzewane linie, precyzyjne pompy dozujące i pistolety natryskowe, zaprojektowane do obsługi MDI wrażliwego na wilgoć.
4. Sekcja formowania i wstępnego prasowania
Mechaniczne głowice formujące: rdzeń „zorientowanej” struktury płyty OSB. Wiele głowic tworzy warstwową matę zorientowaną krzyżowo.
Pas formujący i system próżniowy: Ruchomy pas z zasysaniem próżniowym, który utrzymuje luźną matę na miejscu po uformowaniu.
Ciągłe wstępne prasowanie taśmy: Delikatnie zagęszcza luźną matę, aby zmniejszyć jej grubość, usunąć powietrze i zapewnić początkową wytrzymałość podczas manipulacji.
maszyna do formowania
przygotowanie do druku dla OSB
5. Sekcja tłoczenia i wykańczania
Prasa na gorąco: serce linii produkcyjnej.
Maszyna do ciągłego prasowania na gorąco: Ta technologia jest bardziej zaawansowana. Kęs przechodzi przez prasę w sposób ciągły pomiędzy dwoma ogromnymi stalowymi taśmami, co skutkuje bardziej jednolitą gęstością produktu, wyższą jakością i wyższą wydajnością produkcji, ale inwestycja jest ogromna.
Funkcja: Zapewnia wysoką temperaturę (200-220°C) i wysokie ciśnienie (3-5 MPa), umożliwiając szybkie utwardzenie kleju MDI w krótkim czasie, trwale łącząc zrębki w arkusz o wysokiej wytrzymałości.

Układarka chłodząca: Chłodzi gorące panele za pomocą wymuszonego powietrza, aby je ustabilizować i zapobiec wypaczeniu.

Piła do przycinania: system do przycinania poprzecznego i przycinania krawędzi, który przycina panele do ostatecznych wymiarów (np. 1220 mm x 2440 mm).

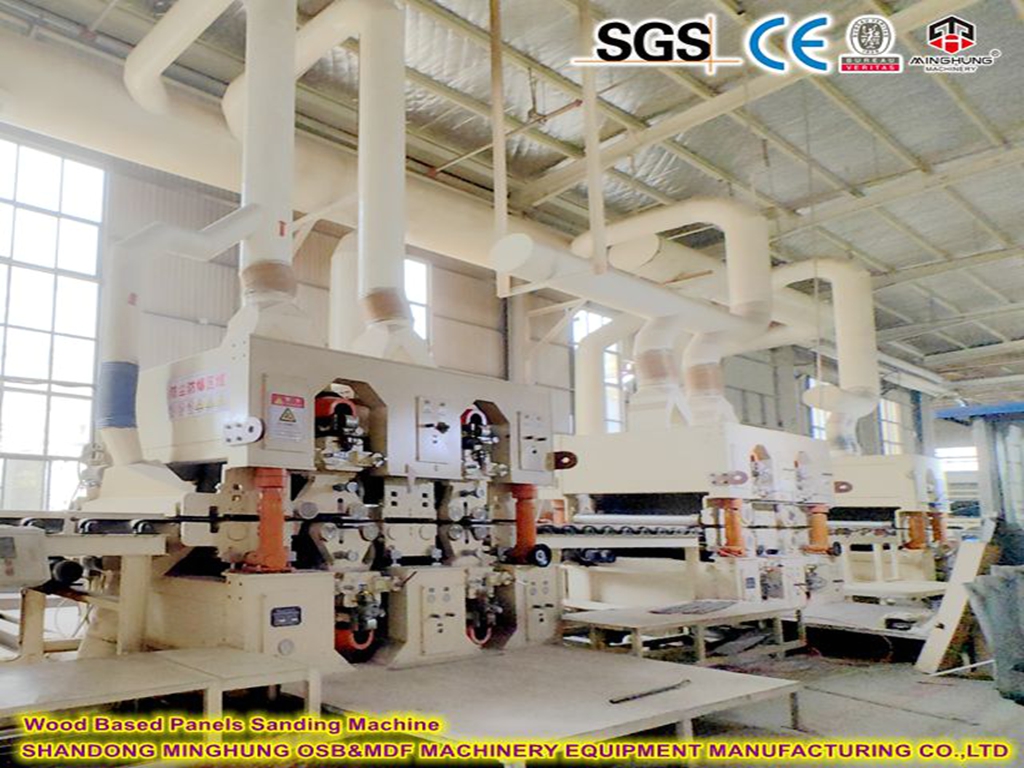
Szlifierka szerokotaśmowa: szlifuje górną i dolną powierzchnię do precyzyjnej grubości i gładkiego wykończenia.
6. Systemy pomocnicze i wspierające
Instalacja energetyczna: System kotła spalający pozostałości po procesie (kora, miał) w celu wytworzenia energii cieplnej do suszenia i prasowania, umożliwiając samowystarczalność energetyczną.
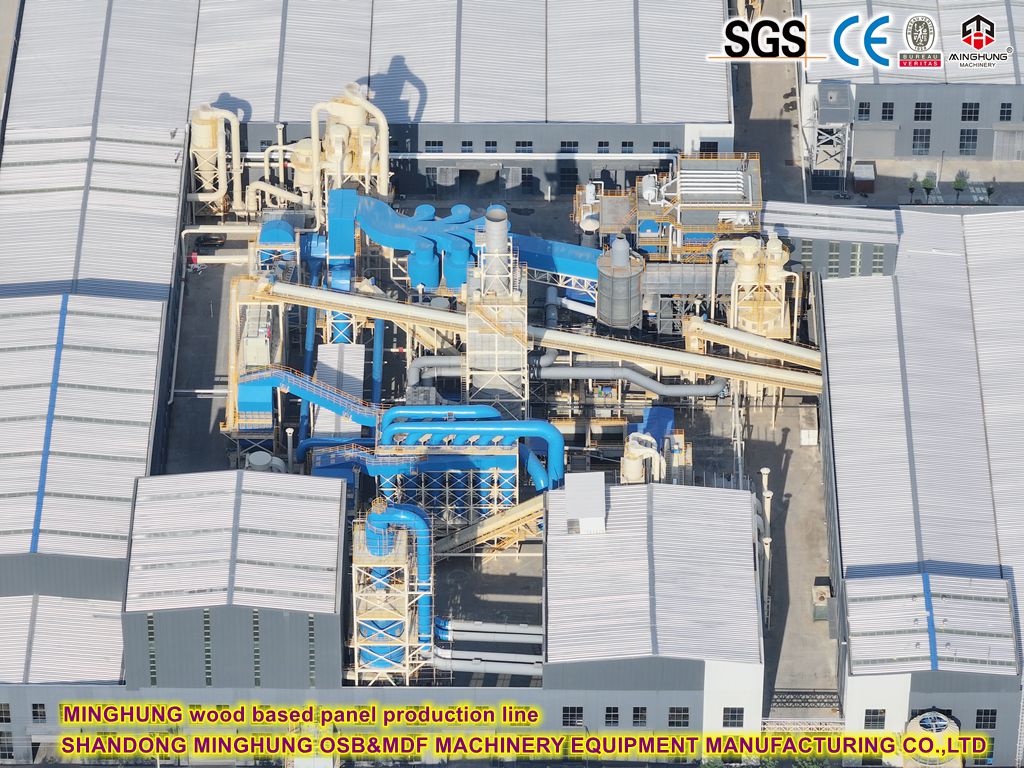
System odsysania pyłu: Centralny system odpylania, który utrzymuje czyste środowisko zakładu i dostarcza pył palny do elektrowni.
Zautomatyzowany system sterowania (DCS/PLC): Mózg rośliny. System komputerowy integrujący wszystkie urządzenia do centralnego sterowania, monitorowania i zarządzania recepturami.

Obejmuje dwa kluczowe aspekty:
1. Nie dodaje się klejów na bazie formaldehydu:
To jest podstawowa zasada. Tradycyjne panele drewniane (takie jak niektóre płyty MDF lub płyty wiórowe) wykorzystują jako kleje żywice mocznikowo-formaldehydowe (UF) lub fenolowo-formaldehydowe (PF). Podstawowym surowcem do produkcji tych klejów jest formaldehyd, który powoduje ciągłe uwalnianie formaldehydu przez cały cykl życia.
Jednakże w przypadku płyt „bez formaldehydu” stosowane są kleje niezawierające żadnego formaldehydu. Najpopularniejszym rodzajem są polimerowe kleje MDI (izocyjanian) lub kleje pochodzenia biologicznego (np. klej na bazie soi). Eliminuje to źródło formaldehydu u jego pochodzenia.
2. Emisja formaldehydu z panelu jest wyjątkowo niska, często niewykrywalna:
Chociaż samo drewno zawiera śladowe ilości naturalnego formaldehydu (znikome), panele „bez formaldehydu” są rygorystycznie testowane i udowodniono, że emitują tak samo niską emisję jak naturalne drewno. Emisje te są często zbyt niskie, aby można je było wykryć standardowymi metodami lub są znacznie bardziej rygorystyczne niż najbardziej rygorystyczne normy międzynarodowe (takie jak japońska norma F★★★★ lub amerykańska norma NAF – bez dodatku formaldehydu).
„Bez formaldehydu” oznacza, że w procesie produkcyjnym nie stosuje się celowo żadnych klejów ani dodatków na bazie formaldehydu. Produkt końcowy charakteryzuje się wyjątkowo niską emisją formaldehydu, spełniając najwyższy poziom parametrów środowiskowych i bezpieczeństwa.
Ocena ochrony środowiska nie ma całkowicie ujednoliconego standardu na całym świecie, ale główne rynki i regiony mają swoje powszechnie uznawane systemy standardów. Wszystkie podstawowe wskaźniki oceny są związane z uwalnianiem formaldehydu.
Stopień E1 dotyczy poziomu emisji formaldehydu: ≤ 0,124 mg/m³. Norma ta jest równoważna normie klasy E1 w Europie.
Odbierz darmowy układ linii OSB! Uzyskaj kompleksowy projekt instalacji, od przygotowania pasma po szlifowanie. Otrzymaj plan fabryki 3D w ciągu 30 dni.
Nasze kontakty:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


