


Тези 500m ⊃3; /ден Производствената линия за OSB без формалдехид от клас E1 използва модерна технология за производство на висококачествени, екологично ориентирани плоскости от нишки без формалдехидни добавки. С висока автоматизация и стабилен изход, той отговаря на международните стандарти E1, идеален за мебели, интериорна декорация и строителни приложения, давайки възможност на бизнеса да получи достъп до първокласни пазари за зелени дъски.
MH-OSB
MINGHUNG
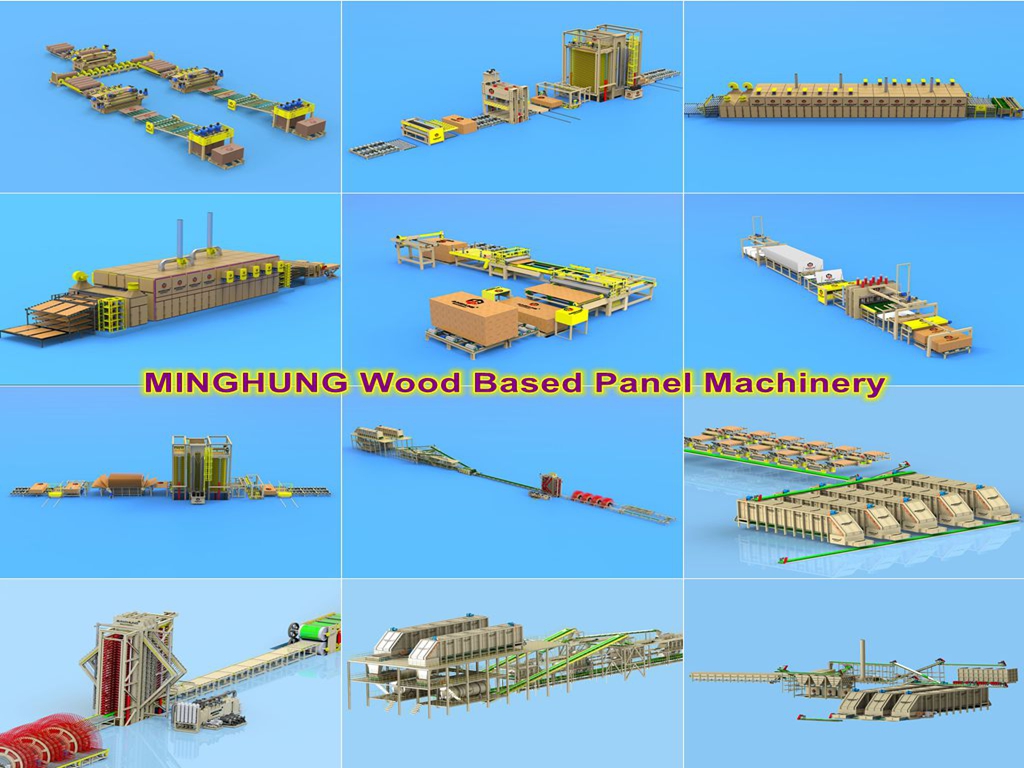
1. Подготовка на суровината
Използват се висококачествени трупи от иглолистна дървесина (напр. бор, топола).
Дървените трупи се обелват, почистват и подават в страндера.
2. Навиване и сушене
Дървените трупи се нарязват на дървесни нишки с прецизен размер (обикновено 50-100 mm дълги, 10-30 mm широки, 0,3-0,8 mm дебели) от машината.
Мокрите нишки се пренасят в големи сушилни (обикновено ротационни сушилни), за да се намали равномерно тяхното съдържание на влага от около 40%-60% до 2%-4% за следващите етапи.
3. Пресяване и смесване
Изсушените нишки се пресяват през многослойни сита, за да се отдели финият материал на лицевия слой от грубия материал на основния слой и да се отстранят прекалено големи или по-малки частици.
Приемливите нишки за лице и сърцевина се изпращат към отделни непрекъснати линии на пасатор.
Основна стъпка: Лепило без формалдехид (обикновено полимерен MDI - изоцианат) се нанася равномерно върху повърхностите на нишките чрез дюзи за пръскане под високо налягане. MDI е от решаващо значение за постигане на свойството 'без формалдехид', тъй като не съдържа формалдехид и предлага превъзходно свързване.
4. Ориентирано формиране
Покритите със смола нишки се полагат в рогозка с помощта на усъвършенствани ориентиращи формиращи глави.
Формира се типична трислойна структура: външните слоеве са подравнени спрямо дължината на панела (надлъжна ориентация), докато основният слой е подравнен перпендикулярно (напречна ориентация). Тази напречно ориентирана структура придава на OSB висока якост и стабилност на размерите.
5. Горещо пресоване
Оформената подложка се пресова леко в преса за предварителна обработка и след това се зарежда в гореща преса с висока температура и високо налягане.
При висока температура (200-220°C) и налягане (3-5 MPa), MDI смолата се втвърдява бързо, свързвайки дървесните нишки здраво в солиден панел.
6. Охлаждане, подрязване и шлайфане
Горещите панели от пресата се охлаждат върху охлаждащ стек, за да се стабилизират вътрешните напрежения и да се предотврати изкривяване.
Охладените панели са прецизно подрязани до стандартни размери (напр. 1220 mm x 2440 mm).
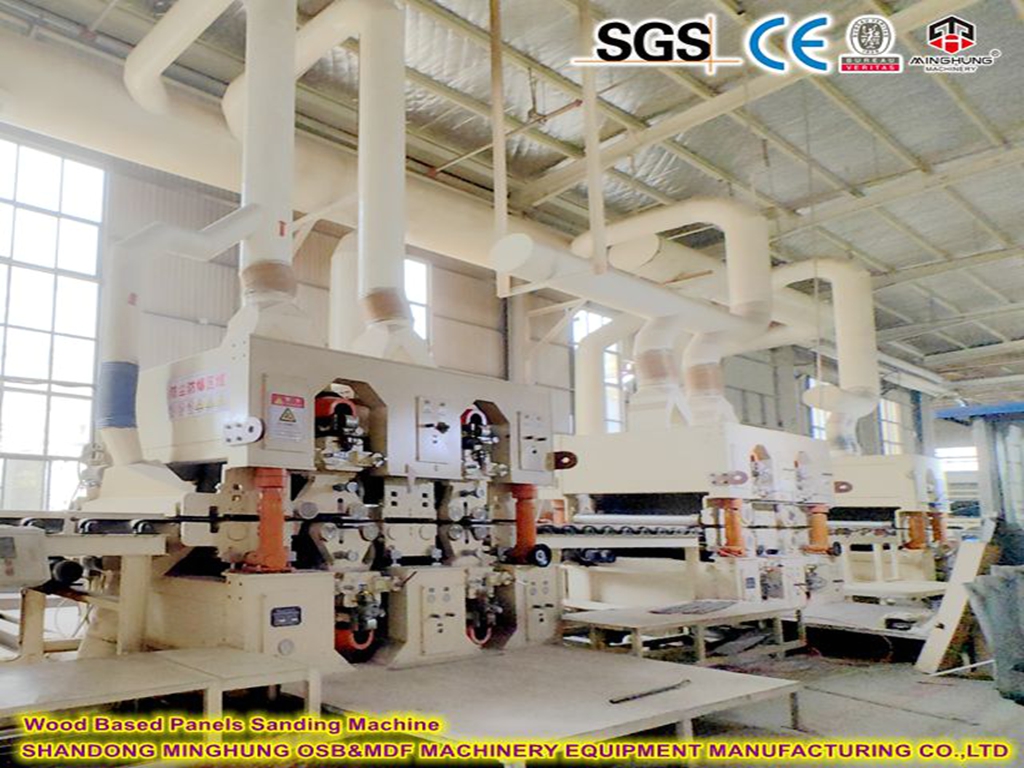
Повърхностите и ръбовете на панелите се шлайфат с шлайф, за да се осигури равномерна дебелина и гладка, равна повърхност.
7. Проверка на качеството и опаковане
Завършените панели се вземат проби и се тестват, за да се гарантира, че показатели като плътност, вътрешна якост на свързване, модул на разкъсване, съдържание на влага и емисии на формалдехид (потвърждавайки стандарта E1 или F-free) отговарят на спецификациите.
Квалифицираните продукти са етикетирани, подредени и опаковани с термосвиваемо фолио за съхранение и транспортиране.


Пълната производствена линия за OSB е сложна система, интегрираща машини, хидравлика, топлинна енергия, електрическо управление и технологии за автоматизация.

1. Секция за суровини
Декоратор: (тип барабан или пръстен) Отстранява кората от трупите.
Дървесна машина за дълги трупи/барабанна дробилка: Основна машина, която обработва цели трупи в дървени нишки с идеален размер.
Strand Surge Bin: Осигурява буферно съхранение за зелени нишки преди изсушаване.
Декоратор
Барабанна дробилка
2. Секция за сушене и пресяване
Сушилня с въртящ се барабан: Основна машина. Голям, отопляем, въртящ се барабан, който намалява съдържанието на влага на нишките до целевото ниво (2-4%) с помощта на горещи газове.
Система за пресяване с множество слоеве: Разделя изсушените нишки на приемливи лицеви и сърцевини фракции и премахва наднорменото количество и фините частици.
Дробилка/Повторно рязане: Смачква повторно големи нишки за повторна употреба.
Сушилня с ротационен барабан
Скрининг система
3. Секция за смесване
Бункери за претегляне и лентови везни: Прецизно измерване на челните и сърцевините, за да се осигури постоянна плътност и състав на дъската.
Високоскоростен непрекъснат блендер: Машина със сърцевина (често тип барабан), където смола без формалдехид (напр. MDI), восък и други добавки се нанасят равномерно върху нишките чрез дюзи под високо налягане.

Специализирана система за захранване на MDI: Включва отопляеми резервоари за съхранение, отопляеми линии, прецизни дозиращи помпи и пистолети за пръскане, проектирани да обработват чувствителен към влага MDI.
4. Участък за формоване и предпечат
Механично ориентиращи се формиращи глави: Ядрото на 'ориентираната' структура на OSB. Множество глави създават кръстосано ориентираната слоеста постелка.
Колан за формоване и вакуумна система: Движещ се ремък с вакуумно засмукване, който държи разхлабената подложка на място след формоването.
Непрекъснато предпресоване на лентата: Внимателно уплътнява свободната подложка, за да намали дебелината, да премахне въздуха и да осигури първоначална здравина за работа.
машина за формоване
предпечат за OSB
5. Секция за пресоване и довършване
Гореща преса: сърцето на производствената линия.
Машина за горещо пресоване с непрекъснато пресоване: Тази технология е по-напреднала. Заготовката преминава през пресата непрекъснато между две огромни стоманени ленти, което води до по-равномерна плътност на продукта, по-високо качество, по-висока производствена ефективност, но инвестицията е огромна.
Функция: Осигурява висока температура (200-220°C) и високо налягане (3-5 MPa), което позволява на MDI лепилото да се втвърди бързо за кратко време, свързвайки трайно дървесните стърготини в лист с висока якост.

Охлаждащ стекер: Охлажда горещите панели с помощта на принудителен въздух, за да ги стабилизира и предотврати изкривяване.

Трион за подстригване: Система за напречно рязане и подрязване на ръбове, която изрязва панелите до крайни размери (напр. 1220 mm x 2440 mm).

Шлифовъчна машина с широка лента: шлайфа горната и долната повърхност до прецизна дебелина и гладко покритие.
6. Спомагателни и поддържащи системи
Енергийна инсталация: Котелна система, която изгаря остатъците от процеса (кора, фини частици) за генериране на топлинна енергия за сушене и пресоване, което позволява енергийна самодостатъчност.
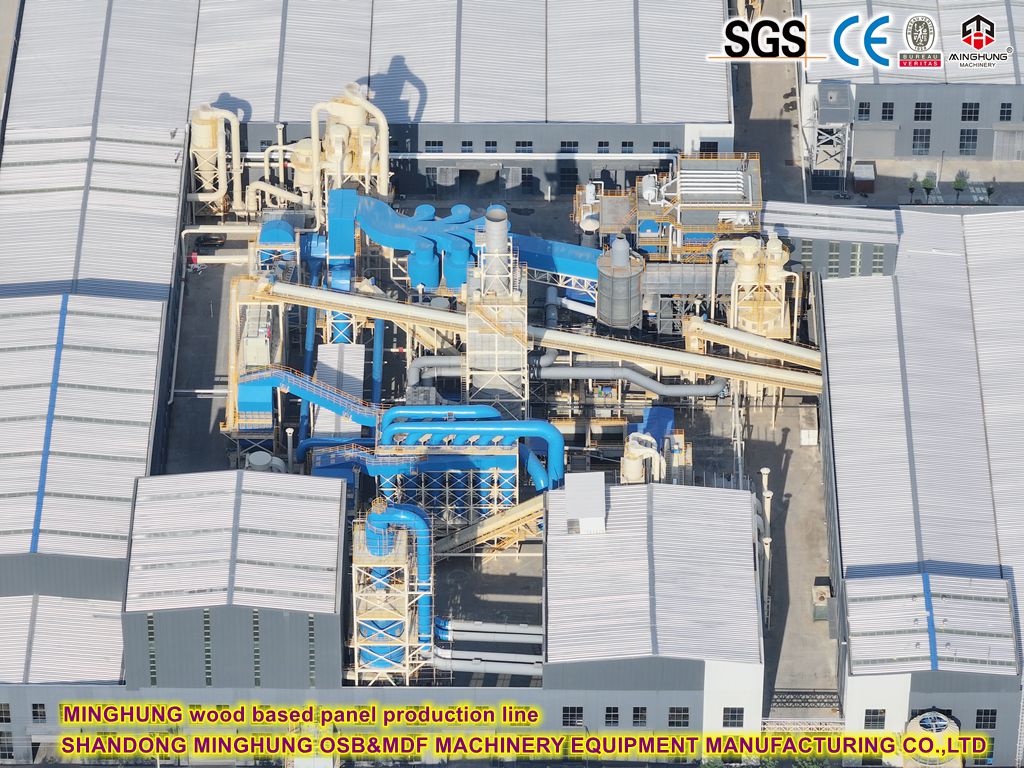
Система за прахоулавяне: Централна система за събиране на прах, която поддържа чиста среда в завода и захранва горимия прах към енергийната централа.
Автоматизирана система за управление (DCS/PLC): Мозъкът на растението. Компютърно базирана система, интегрираща цялото оборудване за централен контрол, мониторинг и управление на рецепти.

Той включва два ключови аспекта:
1. Не се добавят лепила на базата на формалдехид:
Това е основният принцип. Традиционно изработените дървени панели (като някои MDF или плоскости от дървесни частици) използват карбамид-формалдехид (UF) или фенол-формалдехид (PF) смоли като лепила. Основната суровина за тези лепила е формалдехидът, което ги кара да отделят непрекъснато формалдехид през целия си жизнен цикъл.
„Безформалдехидните“ плоскости обаче използват лепила, които изобщо не съдържат формалдехид. Най-често срещаният тип е полимерен MDI (изоцианат) или лепила на биологична основа (напр. лепило на соева основа). Това елиминира източника на формалдехид в неговия произход.
2. Емисиите на формалдехид на панела са изключително ниски, често неоткриваеми:
Въпреки че самата дървесина съдържа следи от естествен формалдехид (незначителни), панелите 'Без формалдехид' са стриктно тествани и е доказано, че имат толкова ниски емисии, колкото естественото дърво. Тези емисии често са твърде ниски, за да бъдат открити чрез стандартни методи или са много по-строги от най-строгите международни стандарти (като японския F★★★★ или US NAF - стандартът за без добавен формалдехид).
„Без формалдехид“ означава, че в производствения процес умишлено не се използват лепила или добавки на базата на формалдехид. Крайният продукт има изключително ниски емисии на формалдехид, отговарящи на най-високото ниво на екологичност и безопасност.
Оценката за опазване на околната среда няма напълно унифициран стандарт в световен мащаб, но големите пазари и региони имат своите широко признати стандартни системи. Всички основни индикатори за оценка са свързани с отделянето на формалдехид.
Степен E1 се отнася до нивото на емисии на формалдехид: ≤ 0,124 mg/m³. Този стандарт е еквивалентен на стандарта за клас E1 в Европа.
Изискайте своето безплатно оформление на OSB линия! Получете цялостен дизайн на инсталацията от подготовката на нишката до шлайфането. Получете 3D фабричен план в рамките на 30 дни.
Нашите контакти:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Имейл: osbmdfmachinery@gmail.com


